


Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 28.06.2026 Herkunft: Website


Moderne Vorhangfassaden aus Aluminium erfordern eine komplexe Fertigung, keine kosmetischen Mängel und strenge Maßtoleranzen. Diese architektonischen Wunderwerke lassen keinen Raum für minderwertige Maschinenaufbauten. Während das Laserschneiden nach wie vor sehr beliebt ist, ist die moderne High-Mix-Fertigung stark auf CNC-Revolverstanzmaschinen angewiesen. Sie bieten unübertroffene Effizienz bei der Erstellung von Formdetails, Lamellen und sich wiederholenden Lochmustern. Die Grenze zwischen einem äußerst erfolgreichen Vorhangfassadenprojekt und einer Katastrophe mit hohem Ausschuss hängt häufig von einem entscheidenden Faktor ab. Sie müssen der genauen Auswahl und Verwaltung Ihrer Prioritäten Priorität einräumen Revolverstanzwerkzeuge . Dieser Leitfaden bietet eine praktische Aufschlüsselung der speziellen Schlagdynamik. Wir werden untersuchen, wie sich die genaue Systemauswahl direkt auf die Produktionsmargen, die Qualitätskontrolle und die betriebliche Flexibilität bei der Verarbeitung von Architekturaluminium auswirkt.
Qualität und Konsistenz: Hochwertige Revolver-Stanzwerkzeuge minimieren Kantenverzerrungen und Sekundärbearbeitung, was für ästhetische Architekturpaneele unerlässlich ist.
Systemauswahl: Dickrevolver-Werkzeugsysteme bieten im Vergleich zu Alternativen eine bessere Ausrichtung und Stabilität, was sich direkt auf die Langlebigkeit der Werkzeuge bei der Verarbeitung von Aluminium in großen Mengen auswirkt.
Risikominderung: Durch die richtige Werkzeugauswahl werden aluminiumspezifische Risiken wie Abrieb, Blechkratzer und thermische Verformung gemindert.
Lieferantenbewertung: Bei der Auswahl eines Werkzeugaufbaus müssen realistische Werkzeugwechselgeschwindigkeiten, die Haltbarkeit der Beschichtung und die Verfügbarkeit kundenspezifischer Cluster- oder Formwerkzeuge beurteilt werden.
Vorhangfassadenprojekte folgen selten standardisierten Vorlagen. Architekten entwerfen einzigartige Fassaden für jeden modernen Wolkenkratzer. Für jede Gebäudefassade sind individuelle Befestigungslöcher für die Halterungen erforderlich. Sie erfordern spezielle Eckkerben und spezielle Tropfkanäle. Fertigungsböden stehen unter enormem Druck, sich schnell anzupassen. Sie müssen nahtlos von der Herstellung großer Brüstungsplatten zu komplexen Pfosteneinsätzen übergehen. Standardisierte Ansätze scheitern in diesem High-Mix-Umfeld. Sie benötigen äußerst anpassungsfähige mechanische Lösungen, um Montagelinien am Laufen zu halten.
Schlechte Stanzkonfigurationen führen zu erheblichen versteckten Verlusten. Stumpfe oder falsch ausgerichtete Stempel verursachen starke Kantengrate auf Aluminiumblechen. Diese Grate zwingen den Bediener zu manuellen Entgratungsvorgängen. Manuelles Entgraten belastet die Arbeitsressourcen massiv. Dadurch wird der Gesamtdurchsatz drastisch verlangsamt. Darüber hinaus besteht bei fehlerhaften Kanten die Gefahr, dass die Platte während der Eloxierungs- oder Pulverbeschichtungsphase abgelehnt wird. Beschichtungen lösen sich von scharfen, gratigen Kanten. Dies führt zu katastrophalen Mängeln in der Endbearbeitung des endgültigen Architekturstücks.
Sie können einen erfolgreichen Stanzpressenbetrieb anhand von drei strengen Maßstäben definieren. Messen Sie zunächst die Maschinenverfügbarkeit bei komplexen Schichtwechseln. Zweitens: Verfolgen Sie Ihren First-Pass-Ertrag bei kundenspezifischen Architekturpaneelen. Messen Sie abschließend die Reduzierung des Sekundärmaterialhandlings. Hervorragende Stempeleinstellungen machen das manuelle Kantenschleifen überflüssig. Sie ermöglichen den direkten Teilefluss vom Stempelbett zur Abkantpresse. Das Erreichen dieser Kennzahlen sichert engere Projektmargen. Es stellt sicher, dass jedes Paneel den strengen Standards der Fassadentechnik entspricht.
Die präzise Werkzeugausrichtung garantiert eine einwandfreie Montage vor Ort. Montageteams verlassen sich auf perfekt platzierte Befestigungslöcher für Halterungen und Pfosten. Schon eine Abweichung von nur einem Millimeter führt zu erheblichen Verzögerungen bei der Installation. Hochwertige Stanzkomponenten sorgen auch bei Tausenden von Schlägen für eine exakte Mittellinie. Diese Genauigkeit verhindert Fehlausrichtungen, wenn Arbeiter schwere Platten am Gebäuderahmen befestigen. Dadurch wird sichergestellt, dass die Dichtungskanäle perfekt über mehrere Plattenverbindungen hinweg ausgerichtet sind.
Die Einhaltung enger Toleranzen bei massiven Aluminiumblechen erfordert starre Führungsbaugruppen. Architekturplatten sind häufig länger als drei Meter. Die Bewältigung solch großer Formate beansprucht den Stanzmechanismus. Starre Führungen verhindern, dass die Schlagspitze beim Aufprall wandert. Sie sorgen dafür, dass der Schnittabstand über den gesamten Umfang konzentrisch bleibt. Sie erzielen jedes Mal perfekt runde, verzugsfreie Löcher.
Um den Durchsatz zu maximieren, müssen überholte Betriebsgewohnheiten aufgegeben werden. Viele Geschäfte verlassen sich immer noch auf das „Nibbeln“, um große Ausschnitte zu erstellen. Beim Knabbern wird ein kleiner runder Schlag verwendet, der Hunderte von überlappenden Schlägen einstecken kann. Diese Methode verschwendet enorm viel Maschinenzeit. Außerdem hinterlässt es eine gezackte Kante, die aufwändiges Schleifen erfordert. Spezielle, individuell geformte Stempel lösen diesen Engpass sofort. Ein einziger Schlag mit einem maßgeschneiderten rechteckigen Schlag ersetzt Hunderte von Knabberschlägen. Sie verkürzen die Zykluszeiten drastisch und erzielen eine perfekt glatte Kante.
Cluster-Tools beschleunigen sich wiederholende Fertigungsaufgaben weiter. Im Fassadenbau sind häufig großflächige Lüftungsanlagen oder Entwässerungsnetze erforderlich. Wenn diese Merkmale einzeln gestanzt werden, werden Produktionspläne zerstört. Cluster-Werkzeuge stanzen mehrere Löcher gleichzeitig in einem einzigen Pressenhub. Sie verwandeln Stunden ermüdender Maschinenbedienung in Minuten. Dieser Ansatz minimiert die Blattbewegung drastisch. Weniger Blattbewegungen bedeuten weniger Chancen für Positionierungsfehler.
Moderne Produktionspläne ändern sich ohne Vorwarnung. Sie müssen ständig mit unterschiedlichen Plattengeometrien umgehen. In einer einzigen Schicht kann die Bearbeitung von massiven Platten, Lüftungsschlitzen und perforierten Sieben erforderlich sein. Das Anhalten der Linie wegen längerer Maschinenwechsel ruiniert die täglichen Produktionsquoten. Sie müssen sich auf schnelle Werkzeugwechselsysteme verlassen können.
Das Erreichen einer echten High-Mix-Flexibilität hängt von bestimmten Betriebsprinzipien ab:
Vorbereiten der Werkzeugkanister offline, während die Maschine läuft.
Verwendung von Drop-in-Werkzeugkonstruktionen zur Minimierung der manuellen Ausrichtung.
Standardisierung gängiger Stempelformen über mehrere Revolverstationen hinweg.
Integrierte Schnellwechsel-Matrizenhalter für sofortigen Größenwechsel.
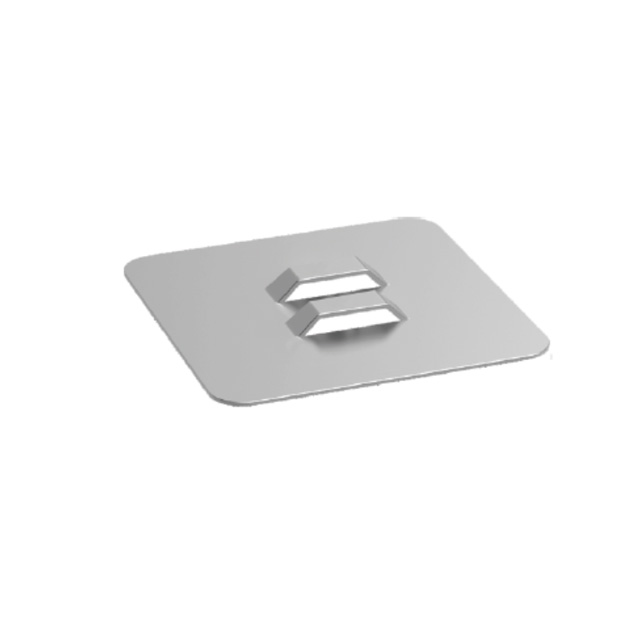
Das Verständnis der Revolverkonfigurationen ist für die Architekturfertigung von entscheidender Bedeutung. Turmarchitekturen lassen sich im Allgemeinen in dicke und dünne Designs unterteilen. Die strukturellen Unterschiede bestimmen die absolute Leistungsfähigkeit der Maschine. Dünne Revolver haben einen kürzeren Führungsweg für den Stempel. Dies schränkt ihre Wirksamkeit bei anspruchsvollen Materialien ein. Umgekehrt sorgen dicke Türme für einen verlängerten Führungskörper. Dieser verlängerte Körper stützt das Werkzeug über eine viel längere vertikale Achse.
Diese verlängerte Führungslänge sorgt für beispiellose Stabilität und Ausrichtung. Das dicke Revolverwerkzeug verhindert eine starke Durchbiegung des Stempels während des Lochstanzhubs. Durch die Durchbiegung wird die Teilegenauigkeit beeinträchtigt und die Matrizenkanten zerstört. Diese hohe Stabilität benötigen Sie unbedingt beim Stanzen von dickerem Architekturaluminium. Die Bearbeitung von 3 mm bis 4 mm dicken Platten aus Aluminium der Serien 3000 oder 5000 erfordert enorme Kraft. Die überlegene Ausrichtung dicker Systeme bewältigt diesen Widerstand mühelos. Dadurch wird sichergestellt, dass der Stempel perfekt gerade in die Mitte der Matrize gelangt.
Die Robustheit dicker Revolver erhöht die Lebensdauer des Werkzeugs erheblich. Das Stanzen von Aluminium erfordert hochbelastbare Abisolierfedern. Das Metall neigt dazu, die Spitze des Stempels nach dem Durchstechen festzuhalten. Dicke Revolver verteilen diese starken Abstreifkräfte gleichmäßig über den Werkzeugkörper. Diese gleichmäßige Verteilung reduziert die innere Reibung und den Verschleiß drastisch. Sie minimieren die Häufigkeit des routinemäßigen Werkzeugschärfens. Bediener verbringen weniger Zeit mit der Wartung von Komponenten und haben mehr Zeit mit der Bedienung von Panels.
Dicke Revolver eignen sich problemlos für komplexe, anspruchsvolle Umformanwendungen. Architektonische Fassaden erfordern mehr als nur flache Löcher. Sie fordern extrudierte Löcher für selbstschneidende Schrauben. Für die bündige Nietmontage sind tiefe Senkungen erforderlich. Sie verfügen häufig über komplizierte Lüftungsschlitze für den Lufteinlass. Dicke Konfigurationen bieten die Hubtiefe und strukturelle Steifigkeit, um diese Umformvorgänge zu bewältigen. Sie bündeln mehrere Fertigungsschritte in einem Maschinenaufbau.
Besonderheit |
Dicke Turmarchitektur |
Dünne Turmarchitektur |
|---|---|---|
Führungslänge |
Ausgefahren, bietet maximale vertikale Unterstützung. |
Kurz, was die Stabilität bei hoher Beanspruchung einschränkt. |
Ablenkungswiderstand |
Extrem hoch. Ideal für 3mm-4mm Aluminium. |
Mäßig. Besser geeignet für leichtere Stärken. |
Gestaltungsfähigkeit |
Exzellent. Bewältigt problemlos Lamellen und tiefe Profile. |
Beschränkt. Eingeschränkt durch kürzere Hubparameter. |
Abstreifkraft |
Gleichmäßig verteilt, reduziert den Verschleiß. |
Konzentriert, was möglicherweise zu schnellerer Ermüdung führt. |
Aluminium verhält sich unter Druck wie ein notorisch klebriges Material. Beim Stanzhub entstehen an der Schneidkante starke Hitze und Reibung. Diese Umgebung führt zum Abrieb von Aluminium. Abrieb tritt auf, wenn mikroskopisch kleine Aluminiumpartikel direkt an der Stempelspitze festschweißen. Wenn sich diese Partikel ansammeln, verändern sie die physikalische Dimension des Stempels. Das Werkzeug wird überdimensioniert. Es beginnt, das Blatt zu zerreißen, anstatt es zu zerschneiden. Es zieht die Platte während der Abziehphase heftig nach oben.
Die Bewältigung dieses Abriebphänomens erfordert spezielle Eingriffe. Um eine Barriere zu schaffen, müssen Sie spezielle Werkzeugbeschichtungen implementieren. TiCN (Titancarbonitrid) sorgt für eine außergewöhnliche Oberflächenhärte. Spezielle Gleitbeschichtungen reduzieren den Reibungskoeffizienten drastisch. Diese Beschichtungen verhindern, dass sich Aluminiummoleküle mit dem Stahl verbinden. Darüber hinaus ist eine entsprechende Mikroschmierung erforderlich. Ein leichter Nebel einer speziellen Aluminium-Schneidflüssigkeit bewältigt den Wärmestau perfekt. Es hält die Stanzspitze während langer Produktionsläufe kühl und sauber.
Vorhangfassadenpaneele erfüllen in erster Linie kosmetische Funktionen. Ein einziger tiefer Kratzer macht ein fertiges Panel völlig unbrauchbar. Um Kratzer auf der Oberfläche zu verhindern, sind strenge Protokolle zur Maschineneinrichtung erforderlich. Sie müssen Urethan-Abstreifplatten installieren, um zu verhindern, dass harter Stahl auf die weiche Aluminiumoberfläche trifft. Integrieren Sie Bürstentische mit hoher Dichte anstelle von Standard-Kugeltransfertischen. Bürstentische tragen schwere Bleche sanft, ohne sich in die Verkleidung einzuschneiden. Nutzen Sie außerdem kratzerfreie Matrizendesigns mit polierten, abgerundeten Kanten. Diese kleinen Verbesserungen schützen das Material vor der endgültigen Eloxierung einwandfrei.
Bei der Verarbeitung von Aluminium bleiben die Berechnungen des Matrizenspiels völlig unnachgiebig. Stellt man den Abstand zu eng ein, erfährt der Schlag einen massiven Widerstand. Dies führt zu vorzeitigem Werkzeugverschleiß und extremer Hitzeentwicklung. Wenn Sie den Abstand zu locker einstellen, verbiegt sich das Material, bevor es bricht. Dies führt zu starken, gefährlichen Gratbildungen an der Unterkante. Die Berechnung der perfekten Basismetrik hängt von der Blechdicke und der Materialtemperatur ab. Sie müssen strenge technische Richtlinien befolgen, um eine makellose Bruchebene zu erreichen.
Aluminiumdicke (mm) |
Materialhärte / Serie |
Empfohlener Abstand (% der Dicke) |
Gesamter Matrizenabstand (mm) |
|---|---|---|---|
2,0 mm |
3003-H14 (weich/mittel) |
15 % |
0,30 mm |
2,0 mm |
5052-H32 (härter) |
20 % |
0,40 mm |
3,0 mm |
3003-H14 (weich/mittel) |
15 % |
0,45 mm |
3,0 mm |
5052-H32 (härter) |
20 % |
0,60 mm |
4,0 mm |
5052-H32 (härter) |
20 % |
0,80 mm |
Die Auswahl eines Hardware-Partners bestimmt die zukünftige Effizienz Ihrer Fertigungsfläche. Sie können diese Komponenten nicht als allgemeine Waren behandeln. Als wichtigster Bewertungsmaßstab sticht eine hervorragende technische Unterstützung hervor. Bietet der Anbieter direkte technische Unterstützung? Sie benötigen Ingenieure, die Ihnen bei der Berechnung der genauen Tonnagen für Spezialbetriebe helfen. Sie müssen Ihnen Hinweise zu präzisen Matrizenabständen für bestimmte Architekturaluminiumqualitäten geben. Ein echter Partner analysiert Ihre spezifischen Teilezeichnungen, bevor er ein Hardware-Setup empfiehlt.
Anpassungsmöglichkeiten definieren den wahren Wert eines Lieferanten. Im Fassadenbau werden häufig proprietäre Pfostenträgerkonstruktionen eingeführt. Diese einzigartigen Formen erfordern spezielle, nicht standardmäßige Stempel. Sie müssen die Geschwindigkeit bewerten, mit der diese individuell geformten Stempel geliefert werden. Wenn Sie mehrere Wochen auf ein Spezialwerkzeug warten, wird Ihr gesamter Produktionsplan lahmgelegt. Der ideale Partner fertigt und versendet kundenspezifische Geometrien schnell. Sie halten die Zeitpläne Ihres Projekts vollständig intakt.
Um über die anfänglichen Spezifikationen hinauszugehen, müssen langfristige Betriebskennzahlen bewertet werden. Sie müssen die Lebensdauer des Werkzeugs bei intensiver täglicher Nutzung gründlich analysieren. Untersuchen Sie die spezifischen Nachschleifzugaben, die im Stempelkörper vorgesehen sind. Hochwertige Systeme ermöglichen es dem Bediener, das Werkzeug vor der Entsorgung mehrmals zu schärfen. Dies verlängert den aktiven Lebenszyklus der Ausrüstung erheblich. Überprüfen Sie außerdem die Verfügbarkeit von Ersatzkomponenten. Ihr Lieferant muss über einen umfangreichen Bestand an Federn, Führungen und Halteklammern verfügen. Die sofortige Teileverfügbarkeit verhindert verheerende Maschinenstillstände.
Durch sofortiges, kalkuliertes Handeln verbessern Sie Ihre Fertigungsbasis. Wir empfehlen, umgehend ein umfassendes Werkzeugaudit durchzuführen. Dokumentieren Sie jede aktive Komponente, die sich derzeit in Ihren Geschütztürmen befindet. Analysieren Sie Ihre historischen Ausschussraten der letzten drei Monate. Ermitteln Sie genau, wie viele Paneele aufgrund von Kantenverzerrungen oder starken Kratzern ausgefallen sind. Diese Rohdaten verdeutlichen Ihre genauen Schwachstellen. Es bietet eine klare Roadmap, bevor Sie sich auf ein brandneues mechanisches Ökosystem festlegen.
Wir müssen eine unbestreitbare Wahrheit über die architektonische Fertigung bekräftigen. Mechanische Hochleistungsstanzanlagen sind niemals generische Verbrauchsmaterialien. Sie fungieren als grundlegendes strategisches Gut. Diese Ausrüstung bestimmt direkt die endgültige Rentabilität Ihrer Vorhangfassadenherstellung. Durch die Aufrüstung Ihrer Systeme werden unvorhersehbare Montagelinien in hocheffiziente, wiederholbare Abläufe umgewandelt. Sie erhalten die vollständige Kontrolle über Qualität, Durchsatz und Passgenauigkeit der Endmontage.
Um die ersten Premium-Implementierungen mit langfristigen operativen Gewinnen in Einklang zu bringen, ist eine klare Vision erforderlich. Die Investition in hochwertige, beschichtete, hochbelastbare Stanzsysteme schafft Vorteile bei der Compoundierung. Sie reduzieren die Rohstoffausschussrate drastisch. Sie eliminieren effektiv versteckte Arbeitsstunden, die mit sekundären Entgratungsvorgängen verbunden sind. Diese täglichen Effizienzsteigerungen überwiegen schnell den Vorabaufwand für die Modernisierung Ihrer Maschinen.
Betriebsleiter müssen heute entscheidende Schritte unternehmen, um ihre Böden zu optimieren. Überprüfen Sie Ihren aktuellen mechanischen Aufbau gründlich. Berechnen Sie die genauen Arbeitsstunden, die Ihr Team mit manuellem Entgraten und Kantenbearbeiten verschwendet. Dokumentieren Sie diese Ineffizienzen klar. Wenden Sie sich abschließend direkt an einen spezialisierten Werkzeugingenieur. Sie unterstützen Sie bei der Umsetzung zielgerichteter Lösungen zur Sicherung Ihrer zukünftigen Fassadenprojekte.
A: Der ideale Abstand liegt typischerweise zwischen 15 % und 20 % der Gesamtdicke des Materials. Diese genaue Kennzahl variiert jedoch je nach Materialhärte, Härte und gewünschter Kantenqualität. Weicheres Aluminium erfordert engere Abstände, während härtere Härtegrade wie 5052-H32 lockerere Einstellungen erfordern, um eine schnelle Verschlechterung des Werkzeugs zu verhindern.
A: Dickere Türme verfügen über einen deutlich längeren Führungskörper für den Stempel. Dieses strukturelle Design führt zu einer besseren vertikalen Ausrichtung und einer deutlich geringeren Werkzeugablenkung. Es bietet die nötige Hochleistungsstabilität, um dickes Architekturaluminium und aggressive Umformvorgänge zu bewältigen, ohne die Maschine zu beschädigen.
A: Während sich Laser hervorragend zum Schneiden komplexer organischer Kurven eignen, sind Stanzmaschinen bei großvolumigen Architekturbauteilen nach wie vor deutlich überlegen. Sie sind deutlich schneller und effizienter bei der Bearbeitung sich wiederholender Geometrien, der Ausführung tiefer Lamellen und der Erstellung von Stanzmerkmalen, die mit Laserschneidern einfach nicht möglich sind.
A: Sie können dem Abrieb vorbeugen, indem Sie spezielle Behandlungen wie TiCN-Beschichtungen anwenden. Der Einsatz von Mikroschmiersystemen verhindert eine starke Hitzeentwicklung während des Hubs. Schließlich wird durch die Gewährleistung scharfer Schneidkanten und die Verwendung korrekter Matrizenabstände die Reibung minimiert, die dazu führt, dass Aluminiummoleküle auf dem Stahl verschweißen.


