


Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-10-16 Origen: Sitio


¿Las superficies rayadas arruinan las piezas de chapa metálica cuidadosamente elaboradas? Invertir en punzonadoras de alta gama significa muy poco si las utiliza con el extractor equivocado. Este descuido aparentemente menor frecuentemente causa deformación del material, distorsión localizada y acabados superficiales notablemente deficientes.
En el mundo de la fabricación de chapa, los punzones y matrices suelen acaparar la atención. La stripper, sin embargo, sigue siendo el héroe anónimo de todo el proceso de puñetazo. En esta guía completa, exploraremos los matices de la selección adecuada de herramientas. Aprenderá estrategias prácticas en el taller diseñadas para ayudarlo a eliminar desechos innecesarios y elevar la calidad de su fabricación.
Los decapantes dictan la calidad de la superficie: el componente de sujeción correcto evita la distorsión de la hoja, elimina los rayones en materiales delicados y garantiza piezas fabricadas perfectamente planas.
Estándar versus uretano: una configuración de acero estándar es ideal para aplicaciones de servicio pesado. Una variante de poliuretano a presión es absolutamente esencial para una fabricación sin marcas y sin rayones.
Sinergia del sistema: el rendimiento óptimo de la máquina requiere combinar perfectamente los extractores con punzones precisos y al mismo tiempo mantener la holgura correcta del troquel.
Retorno de la inversión en herramientas: invertir en componentes para aplicaciones específicas reduce drásticamente los materiales de desecho, minimiza los procesos de acabado secundario y aumenta significativamente el tiempo de actividad general de la máquina.
Un extractor es un componente de herramienta fundamental diseñado para realizar dos funciones mecánicas altamente críticas. En primer lugar, mantiene la chapa completamente plana contra la matriz durante el golpe descendente del punzón. En segundo lugar, físicamente extrae la materia prima del punzón mientras la herramienta se retrae con fuerza. No se puede subestimar el impacto de este componente específico en la calidad de la pieza final.
Si observamos las tendencias recientes de la industria, el sector de fabricación de chapa metálica está experimentando un impulso masivo hacia la automatización de alta velocidad y la fabricación sin luces. Como las punzonadoras funcionan más rápido que nunca, el margen de error prácticamente desaparece. Las tasas de desperdicio modernas están cada vez más relacionadas con configuraciones inadecuadas de herramientas más que con limitaciones de la máquina. En este entorno automatizado de alto riesgo, la decapadora ya no es sólo un accesorio. Actúa como un estabilizador crítico para mantener el rendimiento y la integridad de la superficie. Al sujetar firmemente el material, se minimizan las vibraciones de alta frecuencia que, de otro modo, provocarían un desgaste prematuro de la herramienta y un posicionamiento incorrecto de los orificios.
Durante el ciclo de punzonado, la energía cinética y una inmensa presión se transfieren directamente a la chapa. Sin una fuerza de sujeción adecuada, el material naturalmente intenta arquearse o levantarse. Esta distorsión localizada compromete la precisión dimensional del agujero al tiempo que degrada la planitud general de la lámina. Las herramientas de alta calidad se destacan en la industria debido a sus rigurosos estándares de ingeniería, que garantizan que la presión de sujeción se distribuya uniformemente en toda la superficie.
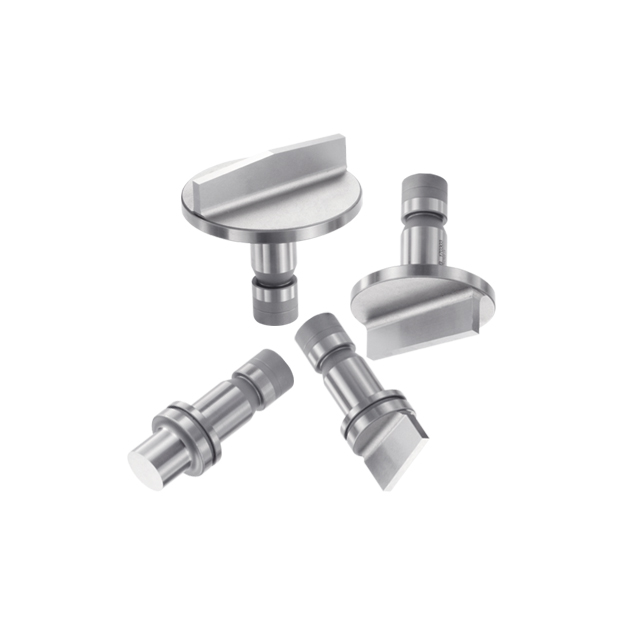
Para la gran mayoría de la fabricación de chapa metálica estructural y de alta resistencia, la configuración de acero estándar sigue siendo la opción predeterminada. Construido con acero para herramientas endurecido, este componente resistente está diseñado específicamente para soportar una inmensa tensión mecánica e impactos repetidos durante millones de ciclos de punzonado implacables.
Específicamente, el El decapante Trumpf Standard Series está diseñado para entornos hostiles donde la durabilidad y la rigidez son las principales preocupaciones operativas. Disponible en varios tamaños para adaptarse a los diferentes requisitos de la estación, proporciona la fuerza de sujeción inflexible necesaria para materiales gruesos. Si está ejecutando un lote de gran volumen de soportes de acero dulce de 3 mm o placas de aluminio gruesas, esto es exactamente lo que necesita. En aplicaciones de alta velocidad, la construcción de acero endurecido evita que la herramienta se deforme bajo cargas rápidas y repetitivas.
Para comprender mejor su aplicación práctica en el taller, considere estas ventajas y limitaciones objetivas. El acero endurecido ofrece máxima vida útil y resistencia al desgaste. Lamentablemente, su superficie rígida puede dejar marcas en aleaciones más blandas. Proporciona una presión excepcional para mantener planas las láminas gruesas, pero su falta de flexibilidad significa que no puede absorber pequeñas irregularidades de la superficie. Esto lo hace excelente para operaciones de gran tonelaje, pero muy inadecuado para paneles de acero inoxidable pulido.
Al fabricar piezas cosméticas donde la estética de la superficie es tan crítica como la precisión dimensional, una herramienta de acero estándar con frecuencia se queda corta. En este escenario exacto es donde el decapante de poliuretano se convierte en un activo indispensable. Con una almohadilla de uretano especializada que se ajusta de forma segura al conjunto estándar, actúa como un amortiguador protector que absorbe los golpes entre el acero duro de la máquina y la delicada superficie de la chapa metálica.
La principal ventaja de utilizar un Trumpf PU Push-On Stripper es su notable capacidad para no dejar marcas. El poliuretano es un elastómero que posee una gran capacidad de carga y una elasticidad increíble. Cuando golpea el puñetazo, la almohadilla de uretano absorbe el impacto cinético. Distribuye la fuerza de sujeción de forma suave y uniforme sin rayar el material. En consecuencia, esto la convierte en la solución definitiva para fabricar acero inoxidable pulido, cobre, latón y láminas pregalvanizadas.
Más allá de la mera estética, las almohadillas de elastómero ofrecen distintos beneficios mecánicos. Previenen activamente el irritamiento, que es la forma frustrante de desgaste causada por la adhesión entre superficies deslizantes. Al eliminar el contacto metal con metal durante la fase de sujeción, se detiene efectivamente la transferencia de material. Los operadores deben recordar que el poliuretano es un material consumible. Los signos de que es necesario un reemplazo incluyen desgarros visibles, una pérdida permanente de elasticidad conocida como deformación por compresión o la aparición repentina de marcas de presión localizadas en la lámina de metal.
Para simplificar su proceso de selección de herramientas, hemos compilado una comparación directa de estas dos tecnologías de desmontaje distintas. Revisar estos parámetros le ayudará a encontrar la herramienta adecuada para su producción específica.
Característica |
Pelacables de acero estándar |
Pelacables de PU |
|---|---|---|
Materiales de construcción |
Acero para herramientas endurecido |
Elastómero de poliuretano de alta carga |
Aplicación primaria |
Acero dulce grueso, aluminio estructural. |
Paneles prepintados de acero inoxidable pulido. |
Fuerza de sujeción |
Presión de sujeción máxima y rígida |
Distribución flexible y amortiguadora. |
Esperanza de vida |
Millones de ciclos con el cuidado adecuado |
El consumible requiere reemplazo periódico |
Un decapante no funciona en el vacío. Funciona como parte de un ecosistema de herramientas altamente sincronizado. Para lograr resultados de fabricación óptimos, la herramienta de extracción debe combinarse perfectamente con Punzones Trumpf Serie Estándar y sus correspondientes matrices. La sinergia entre estos componentes interconectados dicta la limpieza del corte y la máxima longevidad de la configuración.
El factor más crítico en esta sinergia mecánica es el espacio libre y el tamaño. El diámetro interior del extractor debe coincidir estrechamente con el tamaño y la geometría del punzón. Los datos empíricos del taller muestran que el uso de un decapante con espacio excesivo permite que la lámina de metal se dibuje o se forme hoyuelos hacia arriba durante la fase de decapado. Esto conduce a una deformación localizada alrededor del agujero perforado. Por el contrario, si el espacio libre es demasiado estrecho, se crea una fricción excesiva. Es posible que incluso escuche el áspero chirrido del metal al atascarse, lo que provoca un rápido desgaste de la herramienta, sobrecalentamiento y posible agarrotamiento de la herramienta.
La configuración adecuada de la herramienta es vital para mantener este delicado equilibrio. Los operadores deben inspeccionar periódicamente los componentes para asegurarse de que el punzón, el extractor y los anillos de alineación estén completamente libres de residuos. Verificar nuevamente que la abertura interior proporcione el espacio libre recomendado por el fabricante evita el movimiento lateral durante la operación.
Los fabricantes frecuentemente enfrentan problemas de control de calidad que se atribuyen erróneamente a un mal funcionamiento de la máquina o a bordes de corte desafilados. En realidad, una parte importante de estos defectos se debe directamente a una selección inadecuada del decapante. Abordar estos problemas requiere un enfoque altamente analítico de la física de herramientas.
Este frustrante defecto ocurre cuando hay una fuerza de sujeción inadecuada o cuando la abertura del extractor es significativamente más grande que el perfil del punzón. Durante la retracción, el material es tirado violentamente hacia arriba, provocando que la lámina se doble permanentemente. Actualizar a un componente del tamaño adecuado garantiza que la lámina permanezca perfectamente plana contra el troquel durante toda la fase de extracción.
El acero endurecido que golpea materiales blandos, pulidos o prepintados crea inevitablemente abrasiones por impacto y hendiduras de presión localizadas. La solución inmediata es la transición a una solución de poliuretano. La almohadilla de elastómero absorbe la energía del impacto y distribuye la fuerza de sujeción suavemente, eliminando por completo la abrasión de la superficie.
A medida que el punzón se retrae de la matriz, se crea un vacío temporal. Si hay fluidos de corte presentes, este efecto de vacío se amplifica, lo que hace que el material de desecho regrese a la superficie de la hoja. A menudo se puede escuchar un sonido distintivo cuando esto sucede, lo que puede destruir el siguiente ciclo de golpe. Un extractor correctamente instalado sujeta el material firmemente contra el troquel, rompiendo el efecto de vacío y garantizando que el material caiga de forma segura en el conducto de desechos.
Para los propietarios de talleres, la compra de herramientas es una inversión estratégica que impacta directamente la rentabilidad final. Tomar la decisión correcta requiere evaluar las variables específicas de su entorno de producción diario. Seleccionar artículos de una tienda confiable El catálogo de la serie Trumpf Standard garantiza que tenga la geometría exacta necesaria para el trabajo en cuestión.
Al evaluar el costo versus el retorno de la inversión, es fundamental mirar mucho más allá del precio de compra inicial. Ahorrar una cantidad marginal en un decapante genérico o de tamaño incorrecto puede costarle a una instalación miles de dólares en materiales de desecho, lotes rechazados y una extensa mano de obra secundaria para desbarbar y pulir. La inversión en herramientas para aplicaciones específicas reduce drásticamente estos costos ocultos que acaban con las ganancias.
Para una preparación operativa óptima, un taller de fabricación bien equipado debe mantener un inventario altamente diversificado. Disponer de una combinación calculada de modelos de acero estándar para trabajos estructurales de servicio pesado y variantes de uretano para trabajos cosméticos delicados garantiza que el taller pueda manejar las diversas demandas de los clientes sin sufrir tiempos de inactividad innecesarios de la máquina.
Incluso las herramientas de la más alta calidad requieren un mantenimiento proactivo sistemático para funcionar de manera confiable. La degradación de las herramientas no ocurre de la noche a la mañana. Generalmente es un proceso gradual que compromete progresivamente la calidad de su pieza si no se controla.
Los operadores de máquinas deben integrar inspecciones visuales y táctiles en sus rutinas diarias de configuración. Para componentes de acero, examine las áreas de alta tensión alrededor del diámetro interior en busca de fracturas por tensión microscópicas. Detectarlos a tiempo evita el fallo total de la herramienta. Al procesar materiales delicados, es absolutamente esencial inspeccionar las almohadillas de uretano para detectar desgarros o endurecimientos localizados. Si el poliuretano no vuelve a su forma original después de un golpe, sus capacidades de amortiguación se ven gravemente comprometidas.
La gestión de residuos es un aspecto no negociable del mantenimiento de herramientas. Una herramienta cubierta de polvo metálico rayará incluso los materiales más duraderos. Los operadores deben usar desengrasantes de grado industrial para limpiar los componentes de acero, eliminando cuidadosamente cualquier irritación con una piedra abrasiva fina. El poliuretano requiere un enfoque mucho más suave. Los productos químicos agresivos como la acetona romperán las cadenas de polímeros y harán que el uretano se vuelva quebradizo o pegajoso. En su lugar, límpielos con detergentes suaves y un paño de microfibra sin pelusa.
La calidad de las piezas sin concesiones siempre comienza en el nivel de las herramientas. La elección entre un sujetador rígido de acero y un amortiguador de uretano flexible es una de las decisiones más críticas que toma un operador de máquina antes de iniciar una producción.
Utilizar decapantes de acero robustos para la fabricación de estructuras pesadas y reservar decapantes de uretano para láminas metálicas cosméticas delicadas garantiza la máxima eficiencia. Cuando estos se combinan meticulosamente con punzones de primera calidad y holguras de troquel correctas, el resultado es una fabricación impecable y constante. Le recomendamos encarecidamente que evalúe su inventario de herramientas actual hoy para asegurarse de que su taller esté equipado para manejar las rigurosas demandas de la fabricación moderna de chapa metálica. Para soluciones de herramientas de alto rendimiento adaptadas a los requisitos específicos de su máquina, explore la gama completa de opciones profesionales disponibles en AFAB Tool.
Si bien es técnicamente posible montar un extractor de PU para esta aplicación, se desaconseja desde el punto de vista de ingeniería. El poliuretano está formulado específicamente con una cierta dureza Shore diseñada para materiales sensibles y más delgados. Cuando se somete a un alto tonelaje y a fuerzas de extracción agresivas necesarias para extraer un punzón de acero dulce grueso, el uretano se empuja más allá de su límite elástico. Esto hace que el material se corte y se desgaste prematuramente. Para aplicaciones gruesas, el acero para herramientas endurecido es la opción objetivamente superior.
El ciclo de vida de reemplazo no está estrictamente definido por un período de tiempo establecido, sino más bien por el material que se procesa y el número total de golpes. Los extractores de acero endurecido, cuando se mantienen y lubrican adecuadamente, pueden durar millones de golpes y, por lo general, solo requieren reemplazo si sufren daños físicos o irritaciones incorregibles. Los decapantes de uretano son artículos consumibles. Los operadores deben reemplazarlos de manera proactiva en el momento en que observen desgarros físicos, una textura quebradiza o cuando comiencen a aparecer débiles marcas testigo en las piezas cosméticas.
Sí, mantener una estrecha tolerancia entre el punzón y el extractor es fundamental para lograr una calidad óptima de la pieza. La abertura interior debe coincidir estrechamente con el tamaño específico y la forma geométrica de los punzones que esté utilizando. Si el espacio libre es demasiado grande, la lámina de metal no está adecuadamente soportada junto a la zona de corte, lo que permite que el material se doble o se forme hoyuelos hacia arriba durante la retracción. Invertir en componentes del tamaño correcto evita esta deformación.
El espacio libre óptimo varía ligeramente según el espesor del material, pero una regla general de ingeniería estándar es mantener un espacio libre diametral de 0,15 mm a 0,30 mm entre el cuerpo del punzón y la abertura del extractor. Este espacio preciso garantiza que el punzón pueda moverse libremente sin generar calor de fricción excesivo y, al mismo tiempo, proporciona el máximo soporte de sujeción justo en el borde de la zona de corte.
La deformación de la chapa durante el ciclo de punzonado casi siempre indica una fuerza de sujeción inadecuada o un espacio libre excesivo para el separador. Cuando el punzón se retrae, arrastra el material hacia arriba. Si la abertura del separador es demasiado ancha, no logra sujetar el metal plano contra el bloque del troquel, lo que resulta en una curvatura permanente hacia arriba alrededor del orificio perforado. Actualizar a un decapante rígido del tamaño adecuado resolverá inmediatamente este problema.
La extracción de babosas es un problema destructivo causado principalmente por el vacío creado durante la rápida retracción hacia arriba del punzón. El decapante combate esto aplicando una presión firme y constante hacia abajo sobre la chapa, sujetándola firmemente contra el troquel. Esta acción de sujeción rígida evita que la hoja se levante y se doble, lo que ayuda a romper el sello de vacío. La fuerza mecánica esencialmente desprende la lámina del punzón mientras mantiene el material de desecho firmemente depositado en la cavidad de la matriz.
La calidad de las herramientas del mercado de accesorios depende completamente de los estándares de fabricación del proveedor específico. Las opciones de posventa de alta calidad fabricadas por empresas de herramientas acreditadas a menudo están diseñadas para cumplir o superar estrictamente las especificaciones del fabricante de equipos originales. Estas alternativas premium utilizan aceros para herramientas de alta calidad y mecanizado CNC preciso. Cuando se obtienen de un proveedor confiable, ofrecen una excelente durabilidad y un retorno de la inversión significativamente mejor para los talleres que buscan optimizar sus presupuestos operativos.


