


Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-10-20 Origen: Sitio


¿Las herramientas deficientes ralentizan su punzonadora CNC? Incluso la maquinaria más avanzada inevitablemente tendrá un rendimiento inferior sin las herramientas adecuadas en la torreta. Como ingeniero que ha pasado años solucionando problemas en líneas de fabricación de chapa metálica, puedo decirles que el punzón y el troquel es donde realmente se gana dinero. En esta guía completa, exploraremos los matices críticos del tamaño de las estaciones. También cubriremos los conceptos básicos de selección esenciales para ayudar a los compradores a tomar decisiones de compra basadas en datos.
Los tamaños de las estaciones dictan la capacidad: comprender los tamaños de las estaciones estándar A a F es crucial para hacer coincidir los diámetros de los orificios y evitar la sobrecarga de la máquina durante las operaciones de alta velocidad.
Los detalles específicos de la serie importan: diferentes necesidades operativas exigen diferentes configuraciones. Las series de herramientas abarcan desde la fabricación de láminas estándar hasta punzonado de alto tonelaje y alta resistencia.
Los portapunzones garantizan la precisión: los portapunzones de alta calidad son esenciales para mantener una alineación estricta, reducir el desgaste de las herramientas y garantizar cambios rápidos y sin errores.
El espacio libre es el rey: el espacio libre adecuado para el troquel, calculado con precisión según el tipo y el espesor del material, sigue siendo el factor más crítico en la selección de herramientas y la durabilidad a largo plazo.
La industria de fabricación de chapa está avanzando rápidamente hacia una fabricación totalmente automatizada y sin luces. Con la clasificación robótica de piezas y los cargadores de hojas automatizados que funcionan durante la noche, la tolerancia a los fallos de las herramientas se ha reducido a cero. Las prensas CNC modernas ofrecen tasas de acierto más altas y velocidades de ariete más rápidas que nunca. Esta tendencia significa que la resistencia térmica y la retención de bordes en las herramientas ya no son actualizaciones opcionales. Son necesidades absolutas.
Si a las dos de la madrugada se pincha una herramienta o se tira una babosa, se para toda la célula de producción. Por lo tanto, seleccionar el tamaño preciso de la estación y diseñar la holgura exacta del troquel ha pasado de ser una simple tarea de mantenimiento a una estrategia central para la gestión de riesgos. Los fabricantes ahora están dando prioridad a los sistemas de herramientas que ofrecen mecanismos de ajuste rápido y aleaciones de acero superiores para seguir el ritmo de estos entornos automatizados de alta velocidad.
La eficiencia operativa de una prensa de torreta depende completamente de la sinergia entre el mecanismo de accionamiento y las herramientas instaladas en su torreta. Las herramientas de precisión actúan como el punto de contacto exacto donde la fuerza mecánica se encuentra con el metal en bruto. La inversión en herramientas premium influye directamente en el retorno de la inversión al minimizar las operaciones secundarias como el desbarbado manual y reducir drásticamente el tiempo de inactividad no planificado de la máquina.
Las herramientas inferiores o desgastadas introducen microdesalineaciones durante el ciclo de punzonado. A lo largo de miles de impactos, estas pequeñas desviaciones provocan un desgaste acelerado de los orificios de la torreta, un aumento de irritaciones en los flancos del punzón y eventuales atascos de la máquina. Al utilizar las especificaciones del fabricante de equipos originales o herramientas de posventa de primera calidad, las instalaciones de fabricación mantienen las estrictas tolerancias requeridas por la maquinaria moderna. Este enfoque proactivo garantiza que la fuerza de punzonado se distribuya uniformemente, protegiendo los sistemas de accionamiento hidráulico o servoeléctrico de la máquina de tensiones estructurales innecesarias.
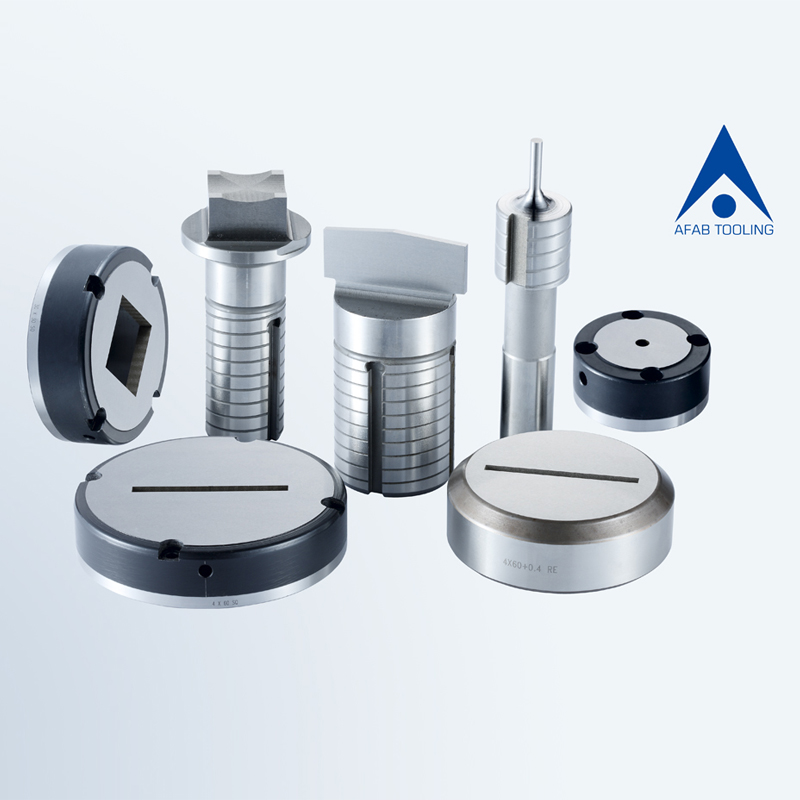
Las punzonadoras de torreta utilizan un sistema de dimensionamiento de estaciones estandarizado. Específicamente, el tamaño de la estación dicta la dimensión física máxima (es decir, la medida diagonal) del punzón que se puede alojar y operar de manera segura dentro de esa ranura de torre específica. Seleccionar el tamaño correcto de la estación evita interferencias mecánicas y garantiza que la fuerza de punzonado se mantenga dentro de límites operativos seguros.
A continuación se muestra una tabla de referencia técnica que describe los tamaños de estaciones estándar, sus dimensiones diagonales máximas y aplicaciones típicas del mundo real.
Tamaño de la estación |
Dimensión diagonal máxima en pulgadas |
Dimensión diagonal máxima en mm |
Aplicaciones típicas de fabricación |
|---|---|---|---|
una estacion |
0.500' |
12,7 milímetros |
Pequeños agujeros redondos, microrejillas, mordisqueo de alta velocidad. |
Estación B |
1.250' |
31,7 milímetros |
Orificios de fijación estándar, pequeños recortes cuadrados o rectangulares. |
Estación C |
2.000' |
50,8 milímetros |
Recortes medianos, herramientas de conformado estándar, troqueles eléctricos. |
Estación D |
3.500' |
88,9 milímetros |
Grandes recortes, grupos complejos, operaciones de conformado importantes. |
Estación E |
4.500' |
114,3 milímetros |
Recortes de paneles masivos, rejillas de alta resistencia, grandes formas personalizadas. |
Estación F |
6.000' |
152,4 milímetros |
Blanking especializado a gran escala que requiere estrictos controles de tonelaje. |
Las estaciones A y B actúan como caballos de batalla indiscutibles en la fabricación de chapa metálica estándar. Las estaciones A generalmente admiten perforaciones con una diagonal máxima de media pulgada, mientras que las estaciones B pueden manejar hasta una pulgada y cuarto. En la práctica, estas estaciones más pequeñas se utilizan estratégicamente para operaciones con un alto índice de aciertos. Piense en orificios de remache estándar, orificios piloto y secuencias rápidas de mordisco. Debido a que el área de superficie del punzón es pequeña, la fuerza de punzonado requerida sigue siendo generalmente baja. Esto permite que la máquina funcione con el máximo de carreras por minuto sin riesgo de fatiga hidráulica.
Al ascender en la escala, las estaciones C y D brindan la versatilidad necesaria para cortes geométricos más grandes y operaciones de conformado estándar. Con diagonales máximas de dos pulgadas y tres pulgadas y media respectivamente, estas estaciones cierran la brecha entre la perforación estándar y el perfilado de piezas complejas. Los operadores utilizan con frecuencia estaciones medianas para troqueles eléctricos y orificios roscados extruidos. Al utilizar estaciones D, debe comenzar a monitorear de cerca el espesor del material. Naturalmente, el mayor perímetro del punzón exige un tonelaje de máquina significativamente mayor.
Las estaciones E y F están diseñadas para cortes grandes y admiten herramientas con diagonales de cuatro pulgadas y media, seis pulgadas o, en ocasiones, más grandes. Son esenciales para la fabricación de paneles HVAC y el punzonado de grupos de herramientas múltiples. Sin embargo, operar herramientas de esta magnitud introduce importantes riesgos de tonelaje. Imagínese intentar un espacio en blanco completo de seis pulgadas en acero de gran calibre sin verificar los límites; el resultado podría ser catastrófico. Los gerentes de fabricación deben calcular la fuerza de punzonado precisa requerida antes de iniciar un ciclo. Exceder la capacidad de tonelaje puede provocar una deflexión grave del marco estructural o daños completos a la torreta.
Cuando la velocidad y la versatilidad son los objetivos principales, entran en juego series de herramientas específicas. Las configuraciones estándar representan una piedra angular en las operaciones diarias de prensa de torreta y ofrecen un delicado equilibrio entre precisión y facilidad de mantenimiento.
Por ejemplo, el Las herramientas de punzonado de la serie 114 de Murata están diseñadas centrándose en una implementación rápida en entornos de gran volumen. El diseño suele presentar un cuerpo de herramienta muy rígido combinado con un botón intuitivo o un mecanismo de ajuste de fácil giro. Esto permite a los operadores ajustar rápidamente la longitud del punzón justo en la máquina después del afilado, asegurando que la herramienta penetre en el troquel a la profundidad exacta requerida para una expulsión limpia de los residuos. Fabricado con acero de alta velocidad y alta calidad, utiliza tratamientos térmicos especializados para resistir el desgaste de los bordes y el microdescantillado durante ciclos repetitivos. Esta serie sobresale en entornos donde la versatilidad es primordial, lo que la convierte en la opción óptima para procesar acero dulce, aluminio y acero inoxidable de calibre más delgado.
Si bien las configuraciones estándar son suficientes para materiales de calibre liviano, las aplicaciones exigentes requieren ingeniería especializada. Cuando los requisitos de fabricación van más allá del procesamiento estándar de chapa metálica y entran en el ámbito de la fabricación de servicio pesado, seleccionar una serie de herramientas más robustas se convierte en una decisión operativa crítica.
A diferencia de los diseños estándar, el Las herramientas de la serie Murata Vulcan están diseñadas explícitamente para resistir las fuerzas extremas generadas durante las operaciones de punzonado de alto tonelaje. Esta serie presenta una construcción muy robusta que utiliza acero para herramientas M2 de primera calidad diseñado para minimizar la deflexión de la herramienta bajo cargas pesadas. Una de las principales ventajas de este diseño es su capacidad de extracción mejorada. Al perforar materiales gruesos o de alta resistencia, el metal tiende a agarrar el punzón con fuerza durante el golpe de retorno. La serie Vulcan utiliza resortes de extracción de uretano de alta resistencia y diseños de placas de extracción optimizadas para garantizar una extracción limpia y confiable en todo momento. Además, los sistemas de enchavetado precisos garantizan que los punzones perfilados permanezcan perfectamente alineados con la matriz durante toda la producción, lo que reduce drásticamente el riesgo de astillado de los bordes.
Incluso el punzón de mayor calidad resulta completamente ineficaz si no está asegurado adecuadamente dentro de la torreta. El soporte actúa como interfaz crítica entre el ariete de la máquina y la propia herramienta de corte. Comprender la función de estos componentes es vital para mantener la salud de la máquina.
La función principal de un portapunzones es mantener una concentricidad absoluta entre el punzón y la matriz. En una punzonadora de torreta CNC, las tolerancias se miden en apenas milésimas de pulgada. Si un soporte está desgastado, deformado o fabricado con tolerancias deficientes, el punzón no entrará en el centro exacto de la matriz. Esta desalineación conduce a un espacio libre desigual en la matriz. Por un lado, la holgura será demasiado estrecha, lo que provocará una fricción intensa, irritación y un rápido desgaste de la herramienta. En el lado opuesto, la holgura será demasiado floja, lo que provocará grandes rebabas y una mala calidad de los bordes en la pieza fabricada.
Invertir en alta calidad Los portapunzones Murata Wiedemann garantizan que se mantengan estrictamente las especificaciones de alineación del equipo original. Los soportes premium están rectificados con precisión y cuentan con guías endurecidas para resistir las fuerzas de impacto repetitivas del ciclo de perforación. Las variaciones de soportes de cambio rápido son muy recomendables para instalaciones que ejecutan programas de producción de alta mezcla, ya que reducen los tiempos de preparación al permitir cambios rápidos de punzones sin quitar todo el conjunto.
La compra de herramientas nunca debería ser un juego de adivinanzas. Para lograr un rendimiento óptimo, reducir las rebabas y proteger la punzonadora CNC de sobrecargas, los compradores deben seguir un enfoque sistemático en la selección de herramientas. A continuación se muestra una guía de campo práctica para tomar decisiones sobre herramientas basadas en datos.
La primera variable en la selección de herramientas es el material que se procesa. Los diferentes metales poseen diferentes resistencias al corte y características de comportamiento cuando se los somete a intensas fuerzas de punzonado.
Aluminio: al ser un material más blando, el aluminio requiere bordes cortantes más afilados, pero es muy propenso a irritarse, una condición en la que el material realmente se suelda al flanco del punzón. Es absolutamente necesario utilizar herramientas con revestimientos especializados o flancos altamente pulidos.
Acero dulce: el estándar de la industria. Las herramientas estándar de acero de alta velocidad generalmente son suficientes para la mayoría de las aplicaciones de acero dulce laminado en frío.
Acero inoxidable: Conocido por su alta resistencia al corte y tendencia a endurecerse. Para perforar acero inoxidable se requiere acero para herramientas de primera calidad, como el acero metalúrgico en polvo, que ofrece tenacidad y resistencia térmica superiores.
Podría decirse que la holgura del troquel es el factor más crítico en la mecánica del punzonado. Se define como el espacio total entre el punzón y la matriz. La holgura incorrecta es responsable de la gran mayoría de fallas en las herramientas y problemas de calidad de las piezas. Si el espacio libre es demasiado estrecho, las fracturas secundarias por corte no se juntarán. Esto obliga a la máquina a empujar el trozo a través del troquel, generando calor extremo y desgaste prematuro. Por el contrario, si el espacio libre es demasiado flojo, el material se doblará antes de cortarse, lo que producirá un exceso de rebabas.
Como regla general de ingeniería, la holgura del troquel se calcula como un porcentaje específico del espesor del material.
Tipo de material |
Espacio libre total recomendado para troqueles según el espesor del material |
|---|---|
Aluminio |
10% a 15% |
Acero dulce |
15% a 20% |
Acero inoxidable |
20% a 25% |
Por ejemplo, si está perforando acero dulce de 0,125 pulgadas, el espacio libre recomendado sería el veinte por ciento de 0,125, lo que equivale a un espacio libre total para el troquel de 0,025 pulgadas.
Cada punzonadora de torreta CNC tiene una capacidad de tonelaje máximo y las estaciones de torreta individuales también tienen límites de fuerza específicos. Antes de seleccionar una herramienta grande o procesar materiales gruesos, debe calcular la fuerza de punzonado requerida para asegurarse de que no exceda las capacidades de la máquina. Si el tonelaje calculado excede el límite de la estación, el operador debe seleccionar una herramienta más pequeña y mordisquear el perfil o utilizar una herramienta con cizalla para reducir drásticamente la fuerza requerida.
La geometría de la punta del punzón tiene un impacto significativo tanto en la máquina como en el entorno acústico del taller. Los punzones planos estándar entran en contacto con el material todos a la vez. Son excelentes para materiales delgados pero requieren un tonelaje máximo. Por el contrario, las herramientas diseñadas con un ángulo de corte, como las de techo, de valle único o de susurro, presentan bordes de corte en ángulo. Esto permite que el punzón entre en el material gradualmente, como si fuera un par de tijeras.
Agregar corte a un punzón puede reducir el tonelaje de punzonado requerido hasta en un cincuenta por ciento. Además, el corte reduce significativamente el impacto transmitido a los sistemas hidráulicos de la máquina y reduce drásticamente los niveles de ruido generados durante el ciclo de punzonado.
Las herramientas de precisión son una importante inversión de capital. Tratar los punzones y matrices como consumibles desechables es un error costoso. Al implementar estrictos protocolos de mantenimiento, los talleres de fabricación pueden extender drásticamente la vida útil de las herramientas y mejorar la consistencia de las piezas.
La regla de oro de las herramientas de punzonadoras en el taller es afilar con frecuencia y esmerilar ligeramente. Muchos operadores esperan hasta que una herramienta esté completamente desafilada o visiblemente astillada antes de afilarla. Esta práctica requiere pulir una cantidad significativa de acero para herramientas para restaurar el filo, acortando efectivamente la vida útil general de la herramienta.
En cambio, las herramientas deben afilarse tan pronto como aparezca un radio de 0,004 a 0,006 pulgadas en el filo. Al afilar temprano, los operadores solo necesitan eliminar una cantidad mínima de material para restaurar un borde afilado. El mantenimiento regular evita que las microfisuras en el acero para herramientas se propaguen y produzcan fracturas catastróficas. Asegúrese siempre de que la muela abrasiva esté revestida adecuadamente y de que se utilice refrigerante adecuado para evitar daños térmicos.
La fricción es el enemigo final de la longevidad de las herramientas. Implementar un sistema automatizado de lubricación de láminas en su punzonadora es una de las formas más efectivas de reducir el desgaste de las herramientas. Una capa ligera de aceite evanescente o lubricante de estampado sintético reduce la fricción entre el flanco del punzón y el material, evitando la irritación.
Cuando no estén en la máquina, las herramientas deben almacenarse correctamente. Las herramientas nunca deben dejarse sueltas en los bancos de trabajo ni arrojarse en cajones de metal donde sus bordes de precisión puedan chocar. Limpie los flancos del punzón para eliminar el líquido de estampado residual, aplique una capa ligera de aceite antioxidante y colóquelos en soportes de uretano no metálicos exclusivos para proteger el acero de la humedad ambiental y el daño físico.
Seleccionar el tamaño adecuado de las estaciones es crucial para evitar la sobrecarga de la máquina y garantizar cortes limpios. Hacer coincidir la serie correcta con el trabajo de fabricación específico garantiza que tendrá la rigidez estructural y la velocidad necesarias. En última instancia, las herramientas de precisión protegen los componentes internos de su máquina y al mismo tiempo mejoran drásticamente la calidad general del producto.
Seleccionar el proveedor adecuado es tan importante como seleccionar la herramienta adecuada. Al adquirir componentes para su prensa de torreta CNC, busque fabricantes que cumplan con estrictas especificaciones de equipos originales y utilicen aceros para herramientas de primera calidad. Un proveedor confiable brinda soporte de ingeniería técnica para ayudarlo a calcular las holguras de los troqueles, seleccionar el corte adecuado y solucionar problemas complejos de punzonado.
Tómese el tiempo para auditar su inventario de herramientas actual hoy. Si experimenta desgaste frecuente de herramientas, problemas de alineación o necesita actualizar a configuraciones de servicio pesado, explore las soluciones integrales de ingeniería de precisión disponibles en AFabTool. Al asociarse con fabricantes de renombre y hacer coincidir los requisitos específicos de su máquina con las líneas de productos adecuadas en https://www.afabtool.com, usted garantiza la durabilidad necesaria para mantener su maquinaria funcionando con la máxima eficiencia día tras día.
Las herramientas de serie estándar están diseñadas como un sistema altamente versátil ideal para punzonado y mordisqueo a alta velocidad en una amplia gama de espesores de materiales comunes. Se centra en ajustes rápidos y cambios rápidos de herramientas. Por el contrario, la serie Vulcan está diseñada específicamente para aplicaciones de servicio pesado. Cuenta con una rigidez estructural mejorada, resortes de extracción de alta resistencia y sistemas de enchavetado robustos, lo que lo convierte en la opción superior para perforar materiales gruesos, aceros de alta resistencia y ejecutar operaciones de conformado complejas sin deflexión.
Los tamaños de las estaciones en las prensas de torreta CNC se clasifican por letras y están determinados por la dimensión diagonal máxima de la forma que se perfora. Para encontrar el tamaño correcto, mida la distancia más larga a lo largo del perfil del agujero requerido. Por ejemplo, una estación A estándar generalmente admite punzones con una diagonal máxima de media pulgada, mientras que una estación B admite hasta una pulgada y cuarto. Seleccione siempre un tamaño de estación que supere cómodamente la medida diagonal de su punzón.
Sí, los portapunzones no originales se pueden utilizar de forma segura y eficaz, siempre que se fabriquen según las especificaciones exactas del equipo original. Los factores críticos son la calidad del acero y la precisión del proceso de rectificado. Los soportes no originales de alta calidad mantendrán la estricta concentricidad requerida entre el punzón y la matriz. Sin embargo, utilizar soportes de bajo costo y mal fabricados puede provocar una desalineación grave, un desgaste rápido de las herramientas y posibles daños a la torreta de su máquina.
La frecuencia de afilado de las herramientas depende en gran medida del material que se perfora y del número de golpes. Sin embargo, el indicador visual es universal: las herramientas deben afilarse tan pronto como aparezca una ligera curvatura en el filo. Cumplir con un programa de rutina elimina las microfisuras antes de que causen astillas importantes, lo que en última instancia extiende la vida útil general de la herramienta.
El uso de una holgura demasiado estrecha provoca una fricción excesiva, lo que provoca un rápido desgaste de la herramienta, irritación severa y un mayor tonelaje de punzonado requerido. Por el contrario, si el espacio libre es demasiado flojo, el material se doblará en lugar de cortarse limpiamente. Esto da como resultado rebabas grandes e inaceptables, mala calidad de las piezas y un mayor riesgo de accidentes de la máquina.
La extracción de trozos se produce cuando la chatarra perforada se retira del troquel y se deposita en la superficie de la lámina durante la carrera de retorno del punzón. Esta condición peligrosa generalmente es causada por una holgura incorrecta del dado, bordes desafilados de la herramienta, falta de lubricación o la ausencia de características adecuadas de retención de residuos diseñadas en el propio dado.
Para calcular el tonelaje de punzonado, debe multiplicar el perímetro total del orificio por el espesor del material y luego multiplicar ese resultado por la resistencia al corte específica del material. Finalmente, divide ese número por una constante para convertir la fuerza en toneladas. Siempre verifique este número calculado con los límites de fuerza máxima específicos de las estaciones de torreta individuales de su máquina antes de comenzar la operación.


