


Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-10-13 Pochodzenie: Strona


Wykrawanie otworów o małej średnicy jest notorycznie wąskim gardłem w produkcji blach. Niewłaściwie wykonane prowadzi do rozbicia narzędzi, wyrywania ślimaków i kosztownych złomowanych części. Fizyka otworów przekłuwających, które są bliskie lub mniejsze od grubości materiału, powodują ogromne naprężenia ściskające na końcówce stempla. Tymczasem kolejna faza wycofania generuje ekstremalne tarcie.
Aby pokonać te przeszkody mechaniczne, przemysł w dużym stopniu opiera się na konstrukcjach z grubymi wieżami. Oferując niezrównaną sztywność, precyzyjne ustawienie matrycy i zaawansowane systemy prowadzenia, taka konfiguracja zapobiega ugięciom bocznym, które zwykle niszczą delikatne narzędzia. W tym przewodniku omówimy konkretną inżynierię stojącą za stemplami A-Station, zarysujemy najlepsze praktyki projektowe i pomożemy określić, który poziom oprzyrządowania zoptymalizuje codzienną wydajność.
Precyzja nie podlega negocjacjom: Skuteczne wykrawanie otworów o małych średnicach wymaga bardzo sztywnych konstrukcji maszyn i idealnie dopasowanych narzędzi, aby zapobiec wyboczeniu stempla i przedwczesnemu uszkodzeniu.
Dominacja stacji A: Stacja A to mechaniczny standard dla mikrootworów. Wybór odpowiedniego poziomu zależy ściśle od wielkości produkcji, szybkości operacyjnej i wytrzymałości materiału na ścinanie.
Zasada jeden do jednego: W standardowych operacjach średnica otworu powinna być równa lub większa od grubości materiału. Przełożenia poniżej tego progu wymagają specjalistycznych komponentów o dużej wytrzymałości i zmodyfikowanych luzów matrycy.
Kwestie konserwacji: Trwałość systemu zależy od dokładnych obliczeń luzów, spójnych harmonogramów smarowania i regularnego ostrzenia w celu złagodzenia ekstremalnego tarcia powstającego podczas fazy usuwania.
Najnowsze analizy branżowe podkreślają ogromny zwrot w stronę miniaturyzacji. Widzimy to codziennie w produkcji obudów elektroniki i obudów akumulatorów pojazdów elektrycznych. Tendencja ta wymaga większej ilości mikroperforacji w materiałach o dużej wytrzymałości na rozciąganie. W rezultacie zakłady produkcyjne szybko odchodzą od starszych systemów z cienką głowicą. Te starsze konfiguracje po prostu borykają się z ugięciem bocznym pod dużym obciążeniem.
Zamiast tego rynek zmierza w stronę solidnych konstrukcji z grubą wieżą. Eksperci ds. produkcji zauważają, że wdrożenie najwyższej klasy narzędzi kierowanych nie jest już tylko luksusem zarezerwowanym dla wykonawców z branży lotniczej. Szybko stało się to podstawowym wymogiem utrzymania rentowności i minimalizacji ilości złomu w nowoczesnej precyzyjnej produkcji blach.
W standardowej produkcji blachy przekłuwanie mikrootworów powoduje poważne naprężenia mechaniczne, które są całkowicie nieobecne w operacjach o większej średnicy. Podstawową wytyczną inżynierską jest stosunek jeden do jednego. Średnica otworu nigdy nie powinna być mniejsza niż grubość materiału. W przypadku twardszych materiałów, takich jak stal nierdzewna, inżynierowie zajmujący się narzędziami często zalecają stosunek 1,2 do 1.
Kiedy operatorzy próbują wybić otwór mniejszy niż grubość blachy, fizyka operacji zmienia się radykalnie. Końcówka stempla zasadniczo staje się smukłą kolumną poddaną ekstremalnej sile ściskającej. Wyobraź sobie, że próbujesz przepchnąć delikatną igłę przez gruby stos gęstego kartonu. Jeśli naprężenie ściskające wymagane do ścinania metalu przekracza granicę plastyczności stali narzędziowej, stempel natychmiast się wygnie, wygnie lub rozbije. Integralność strukturalna jest najważniejsza.
Rzeczywiste przebicie metalu to tylko połowa cyklu mechanicznego. Równie istotne jest wycofanie się, często nazywane strippingiem. Stemple o małej średnicy charakteryzują się nieproporcjonalnie wysokim tarciem przy zdzieraniu. W miarę wnikania stempla materiał ściska się elastycznie. Gdy kula się uwolni, blacha natychmiast odbija się i mocno chwyta końcówkę stempla jak imadło.
To intensywne tarcie prowadzi do przyspieszonego zużycia narzędzia i zatarcia. Zatarcie to stan, w którym mikroskopijne cząstki blachy zgrzewają się na zimno z bokami stempla. Ponadto niewystarczająca siła zdzierania może prowadzić do ciągnięcia ślimaka. Dzieje się tak, gdy odpady są wciągane z powrotem przez matrycę, co może spowodować katastrofalne uszkodzenia podczas kolejnego skoku maszyny.
Oceniając architekturę maszyny pod kątem zastosowań z mikrootworami, systemy z grubymi głowicami rewolwerowymi wykazują wyraźne zalety mechaniczne w porównaniu ze standardowymi prasami wykrawającymi. Podstawowym wyróżnikiem jest długość zespołów prowadzących. W prasach standardowych często stosuje się krótsze mechanizmy prowadzące. Te krótkie prowadnice umożliwiają mikroskopijny stopień ruchu bocznego podczas skoku.
Natomiast grube oprzyrządowanie głowicy rewolwerowej wykorzystuje dłuższe prowadnice. Ta zwiększona powierzchnia zapewnia doskonałe podparcie boczne, zapewniając, że stempel utrzymuje ściśle pionową trajektorię. Kiedy tolerancje mierzone są w tysięcznych częściach cala, wyeliminowanie odchylenia kątowego jest najskuteczniejszym sposobem zapobiegania pękaniu narzędzia w połowie cyklu.
Konstrukcja tego systemu z natury zapewnia doskonałą koncentryczność pomiędzy stemplem a matrycą. W przypadku wykrawania małych otworów luz matrycy jest niezwykle mały. Nawet niewspółosiowość rzędu kilku mikronów może spowodować, że stempel zatnie krawędź matrycy, co natychmiast zniszczy narzędzie. Utrzymując absolutne wyrównanie, grube systemy wieżyczek zapewniają równomierne rozłożenie siły ścinającej na końcówce stempla. Maksymalizuje to trwałość narzędzia i jakość krawędzi.
W standardowej konfiguracji z grubą głowicą, stanowiska narzędziowe są podzielone na kategorie alfabetyczne w oparciu o ich maksymalną średnicę. Stacja A to najmniejsza stacja, która zazwyczaj obsługuje narzędzia o średnicy do 12,7 milimetra. Ze względu na niewielkie rozmiary stacja A jest naturalnym środowiskiem do wycinania otworów o małych średnicach. Komponenty wewnętrzne zostały specjalnie zaprojektowane, aby wytrzymać profile masy i przyspieszenia wymagane w mniejszych operacjach bez przytłaczania materiału.
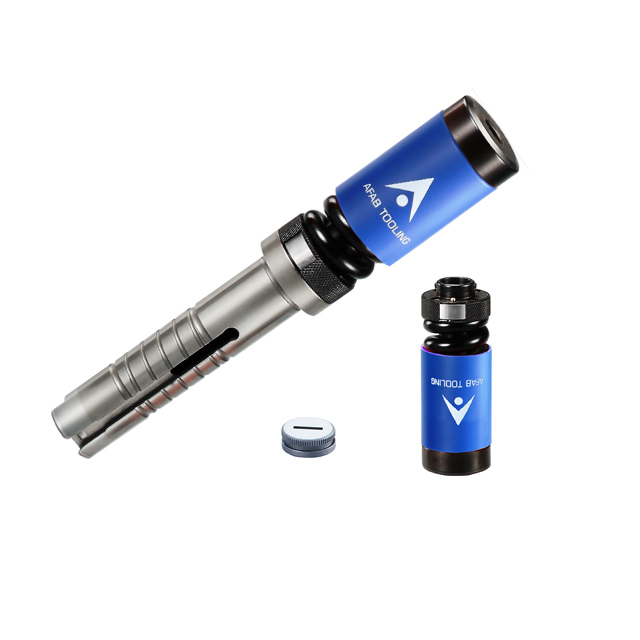
W przypadku zakładów produkcyjnych obsługujących nisko- i średnionakładowe serie lub przetwarzających bardziej miękkie materiały, takie jak aluminium i cienka stal miękka, podstawowe narzędzia stanowią wysoce opłacalne rozwiązanie. The Dziurkacz podstawowy typu A z grubą głowicą rewolwerową został zaprojektowany przy użyciu standardowych stali narzędziowych wysokiej jakości, takich jak M2 lub SKH51.
Ta podstawowa konfiguracja obejmuje standardowe mechanizmy odizolowujące, które są doskonale dostosowane do codziennych tolerancji. Chociaż brakuje mu zaawansowanych powłok metalurgicznych dostępnych w klasach premium, konfiguracja ta zapewnia niezawodną wydajność w przypadku prototypowania i produkcji krótkoseryjnej. Pozwala warsztatom zachować elastyczność operacyjną bez nadmiernych inwestycji w wytrzymałe komponenty do lekkich zastosowań.
Wraz ze wzrostem wielkości produkcji lub gdy zakład przechodzi z obróbki miękkiego aluminium na twardsze materiały, takie jak stal miękka o standardowej grubości, podstawowe narzędzia mogą zacząć wykazywać przyspieszone zużycie. To optymalny moment na aktualizację Gruba głowica rewolwerowa FAB typu A. Oprzyrządowanie stacji . Ten poziom pośredni został zaprojektowany specjalnie z myślą o środowiskach produkcji ciągłej, w których przestoje maszyn bezpośrednio wpływają na wyniki finansowe.
Cechą charakterystyczną poziomu FAB jest wdrożenie w pełni prowadzonych systemów wykrawania. W systemie z pełnym prowadzeniem płyta zgarniająca działa jak sztywna prowadnica, która podtrzymuje końcówkę stempla jak najbliżej blachy, jak to fizycznie możliwe. To wsparcie strukturalne drastycznie zmniejsza prawdopodobieństwo pęknięcia końcówki stempla pod wpływem dużych obciążeń ściskających.
Dodatkowo to oprzyrządowanie zawiera ulepszone pakiety sprężyn. Te zaprojektowane sprężyny zapewniają większą i bardziej stałą siłę zdzierania. Zapewniają, że materiał będzie całkowicie płaski podczas wyjmowania. Eliminuje to praktycznie ryzyko odkształcenia blachy i znacznie zmniejsza nagrzewanie się krawędzi skrawającej na skutek tarcia.
W środowiskach przemysłowych, w których odbywa się produkcja przy słabym oświetleniu, automatyczne wykrawanie z dużą prędkością lub obróbka niezwykle trudnych materiałów, takich jak stal nierdzewna 304, standardowe narzędzia są po prostu niewystarczające. Wymagania mechaniczne związane z wykrawaniem tysięcy mikrootworów w materiałach o dużej wytrzymałości na rozciąganie wymagają najwyższego poziomu inżynierii.
Reprezentujący szczyt obecnej technologii, Gruba głowica rewolwerowa FAB2 typu A Station Tooling wykorzystuje najwyższej jakości sproszkowaną stal narzędziową. Sproszkowana stal metalowa zapewnia bardzo równomierny rozkład węglików. Powoduje to wyjątkową odporność na zużycie i wytrzymałość, która aktywnie zapobiega mikroodpryskom na krawędzi skrawającej.
Ponadto w komponentach FAB2 zastosowano specjalistyczną obróbkę powierzchni. Na końcówkę stempla nakładane są powłoki takie jak węgloazotek tytanu. Obróbki te zwiększają twardość powierzchni i radykalnie obniżają współczynnik tarcia, skutecznie zapobiegając zacieraniu się i ciągnięciu ślimaka. W połączeniu z konstrukcją pojemnika z możliwością szybkiej regulacji, umożliwiającą szybką regulację długości po ostrzeniu, ten poziom maksymalizuje zwrot z inwestycji, minimalizując przestoje maszyny pod ekstremalnym obciążeniem operacyjnym.
Skuteczne dziurkowanie małych otworów tak naprawdę zaczyna się w dziale CAD. Projektując układy otworów, inżynierowie muszą uwzględnić fizyczne ograniczenia materiału. Odległość między dwoma wyciętymi otworami lub między otworem a krawędzią części nazywana jest marginesem środnika.
Jeśli małe otwory zostaną umieszczone zbyt blisko siebie, naprężenie ścinające wywołane drugim stemplem odkształci wstęgę. Prowadzi to do zniekształcenia materiału, rozdarcia wstęgi lub całkowitej utraty dokładności wymiarowej. Zgodnie ze standardową praktyką inżynierską minimalna grubość wstęgi powinna być co najmniej dwukrotnością grubości materiału. W przypadku konstrukcji o dużej perforacji zastosowanie specjalistycznych narzędzi klastrowych może być konieczne w celu utrzymania integralności arkusza.
Luz matrycy należy dokładnie obliczyć. Obliczenia dotyczące luzu standardowego często nie mają zastosowania liniowo do mikrootworów.
Rodzaj materiału |
Standardowy prześwit matrycy |
Luz matrycy z małym otworem |
|---|---|---|
Aluminium |
15% - 20% |
20% - 25% |
Łagodna stal |
20% - 25% |
25% - 30% |
Stal nierdzewna |
25% - 30% |
30% - 35% |
W przypadku małych otworów często wymagane jest zwiększenie luzu matrycy nieco powyżej standardowych zaleceń. Większy luz zmniejsza wymaganą siłę wykrawania, minimalizuje tarcie podczas zdzierania i zapewnia czystą płaszczyznę pęknięcia. Zapobiega to ścisłemu upakowaniu ślimaka w matrycy.
Nawet w przypadku sprzętu wysokiej jakości obróbka małych średnic przesuwa fizyczne granice produkcji metalu. Podczas tych operacji operatorzy często napotykają określone awarie mechaniczne. Zrozumienie przyczyn źródłowych i wdrożenie systematycznych działań naprawczych jest niezbędne do utrzymania wydajności.
Pęknięcie stempla to najbardziej katastrofalna awaria w hali produkcyjnej. Powoduje to natychmiastowe zatrzymanie produkcji, ryzyko uszkodzenia maszyny i powstawanie złomowanych części. W zastosowaniach o małych średnicach pękanie rzadko jest spowodowane samym uszkodzeniem ściskającym. Prawie zawsze jest to wynikiem ugięcia bocznego.
W przypadku stempla o średnicy pół cala mikroskopijne zagięcie może pozostać niezauważone. Jednakże w przypadku delikatnego 3-milimetrowego narzędzia ten sam ruch boczny przekracza granice wytrzymałości stali na rozciąganie. Końcówka natychmiast się rozbija. Aby temu zapobiec, operatorzy muszą zapewnić idealną koncentryczność. Regularnie sprawdzaj ustawienie prasy rewolwerowej, ponieważ zużyte otwory rewolwerowe prowadzą do odchyleń kątowych. Sprawdź rowki wpustowe stacji pod kątem zużycia, ponieważ luz obrotowy powoduje nierówny luz skrawania. Co najważniejsze, przejdź na systemy z pełnym prowadzeniem, które całkowicie otaczają końcówkę stempla.
Dwa inne powszechne problemy to ciągnięcie ślimaka i zacieranie się. Obydwa poważnie pogarszają jakość części.
Wyciąganie ślimaka ma miejsce, gdy wykrawany materiał przykleja się do powierzchni stempla i jest wyciągany z matrycy. Dzieje się tak często, ponieważ płyny obróbkowe tworzą uszczelnienie próżniowe. Aby temu zaradzić, zainstaluj uretanowe kołki wypychające wewnątrz końcówki stempla. Kołki te ściskają się podczas skoku i rozszerzają po wycofaniu, fizycznie wpychając kulę w matrycę i przerywając próżnię.
Zatarcie to miejscowe zgrzewanie na zimno arkusza materiału z bokami stempla. W miarę narastania zatarcia średnica stempla skutecznie wzrasta, zwiększając luz matrycy, aż narzędzie się zablokuje. Aby rozwiązać ten problem, należy zapewnić konsekwentne stosowanie wysokiej jakości smarowania arkuszy. Ponadto użycie narzędzi z powłoką węgloazotku tytanu tworzy barierę termiczną, która zapobiega przyleganiu materiału.
Po zdiagnozowaniu i rozwiązaniu bezpośrednich problemów mechanicznych w hali produkcyjnej kolejnym logicznym krokiem jest ocena bieżącego poziomu narzędzi. Nadmierne inwestowanie w narzędzia premium do krótkich serii prototypów wiąże kapitał. I odwrotnie, niedoinwestowanie w podstawowe narzędzia do produkcji na dużą skalę skutkuje kosztownymi przestojami.
Aby zoptymalizować proces produkcyjny, kategoryzuj wybrane narzędzia w oparciu o konkretne scenariusze produkcyjne.
Jeśli Twoja działalność składa się z partii o małej objętości, niestandardowych prototypów lub bardziej miękkich materiałów, zbadanie Seria Basic Type jest najbardziej logicznym punktem wyjścia. Zapewnia dokładność bez wysokiej ceny.
W przypadku ciągłych, codziennych operacji związanych z obróbką stali miękkiej i standardowych blach ocynkowanych wymagany jest poziom typu FAB. W pełni prowadzony system i ulepszone sprężyny zapewniają niezbędną niezawodność w przypadku standardowych tolerancji produkcyjnych.
Jeśli wykrawasz stal nierdzewną, pracujesz na automatyczne zmiany lub masz do czynienia z bardzo powtarzalnymi wzorami mikrootworów, inwestycja w wersję FAB2 jest obowiązkowa. Sproszkowana stal metalurgiczna i specjalistyczne powłoki mają kluczowe znaczenie dla przetrwania w tych trudnych warunkach.
Menedżerowie ds. zakupów często wahają się z zezwoleniem na zakup narzędzi klasy premium ze względu na wyższy początkowy koszt nabycia. Jednak prawdziwym miernikiem wartości jest koszt trafienia, a nie cena zakupu.
Rozważmy scenariusz, w którym standardowy stempel pęka po dziesięciu tysiącach uderzeń w stal nierdzewną. Wysokiej jakości stempel FAB2 może kosztować więcej na początku, ale dzięki zaawansowanej konstrukcji wytrzymuje czterdzieści tysięcy trafień. Jeśli obciążenie Twojej maszyny jest wysokie, każda minuta jej bezczynności kosztuje. Wymiana zepsutego standardowego narzędzia zajmuje cenny czas i wstrzymuje produkcję. Całkowity koszt szybkiej eksploatacji standardowych balonów narzędziowych, biorąc pod uwagę przestoje i części zamienne. Narzędzie premium osiąga tę samą wydajność przy jednym koszcie początkowym i zerowych przerwach w połowie cyklu.
Wykrawanie otworów o małej średnicy nie musi być wąskim gardłem operacyjnym. Rozumiejąc fizykę cyklu stempla i stosując odpowiednie oprzyrządowanie do grubej głowicy rewolwerowej, zakłady produkcyjne mogą wyeliminować pękanie narzędzi i ciągnięcie ślimaka. Dopasowanie poziomu oprzyrządowania do określonej twardości materiału i wielkości produkcji jest sekretem bezbłędnej produkcji.
Gotowy do wyeliminowania uszkodzeń narzędzi i zwiększenia wydajności wykrawania? Już dziś oceń swoją obecną konfigurację wieży. Odwiedź AFAB Tooling, aby zapoznać się z naszą wszechstronną ofertą stempli A-Station i znaleźć rozwiązanie idealnie odpowiadające Twoim wymaganiom produkcyjnym. Ulepszaj swoje maszyny i utrzymuj najwyższą wydajność swojego sklepu.
Ogólną zasadą przy obróbce metalu jest to, że minimalna średnica otworu powinna być równa lub większa niż grubość materiału. Na przykład, jeśli wykrawasz 2-milimetrową stal miękką, otwór powinien mieć średnicę co najmniej 2 milimetry. Dzięki w pełni prowadzonemu oprzyrządowaniu klasy premium i konkretnym, bardziej miękkim materiałom można czasami osiągnąć stosunek 0,75 do 1. Należy pamiętać, że naciskanie poniżej stosunku jeden do jednego znacznie zwiększa naprężenie ściskające na końcówce stempla.
Klasyfikacje te reprezentują różne poziomy wydajności zaprojektowane dla konkretnych potrzeb produkcyjnych. Typ podstawowy to narzędzie podstawowe wykonane ze standardowej stali szybkotnącej, idealne do krótkich serii. Typ FAB to ulepszenie średniego poziomu, które oferuje w pełni prowadzone wsparcie końcówki i mocniejsze sprężyny zdzierające. Typ FAB2 to klasa premium, w której zastosowano zaawansowaną stal narzędziową z metalurgii proszków i doskonałe powłoki zapobiegające zatarciu, przeznaczone do pracy w trudnych warunkach.
Pęknięcie stempla rzadko jest spowodowane samą siłą stempla skierowaną w dół. Zwykle jest to wynikiem ugięcia bocznego. Kiedy końcówka stempla przesunie się na bok podczas uderzenia, nawet nieznacznie, naprężenie boczne złamie delikatną końcówkę. To ugięcie jest często spowodowane niewłaściwym luzem matrycy, stępionymi krawędziami tnącymi lub zużytymi otworami głowicy rewolwerowej. Aktualizacja do systemu z pełnym prowadzeniem zapewnia fizyczne wsparcie końcówki potrzebne do zapobiegania ruchom bocznym.
Stacja A została specjalnie zaprojektowana i skonstruowana do wycinania otworów o małych średnicach. Stacja A, przystosowana zazwyczaj do narzędzi o średnicy do 12,7 milimetra, zapewnia idealną kalibrację masy fizycznej narzędzia i napięcia sprężyn ściągających. Używanie większych stacji do mikrowykrawania może skutkować nadmierną siłą zdzierania, która zniekształca cienkie materiały.
Chociaż specjalne powłoki nie są bezwzględnie obowiązkowe w przypadku wykrawania standardowej stali miękkiej, są one wysoce zalecane w przypadku obróbki trudnych materiałów. Podczas wycinania małych otworów w stali nierdzewnej lub aluminium powstające tarcie jest ogromne. Specjalne powłoki, takie jak węgloazotek tytanu, znacznie zmniejszają współczynnik tarcia. Zapobiega to zacieraniu się i sprawia, że stempel jest chłodniejszy.
Podczas obróbki mikrootworów praca wykrawarki z maksymalną prędkością jest przepisem na katastrofę. Uderzenia z dużą prędkością generują nadmierne fale uderzeniowe, które mogą rozbić cienkie końcówki stempli. Inżynierowie zajmujący się narzędziami zazwyczaj zalecają zmniejszenie współczynnika trafień o 20 do 30 procent w porównaniu do operacji standardowych. Ta mniejsza prędkość zmniejsza gromadzenie się ciepła i zapewnia sprężynom zgarniającym wystarczającą ilość czasu na czyste wyciągnięcie stempla z materiału.
Nigdy nie czekaj na głośny trzask lub widoczne zadziory na częściach. Narzędzia o małej średnicy wymagają proaktywnej konserwacji. Należy uważnie monitorować promień krawędzi. Gdy tylko krawędź tnąca stanie się lekko stępiona w dotyku, nadszedł czas na szlifowanie. Częste lekkie ostrzenie, polegające na usunięciu zaledwie 0,1 do 0,2 milimetra, wydłuży ogólną żywotność narzędzia znacznie dłużej niż oczekiwanie na poważne zużycie.


