


Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 13.10.2026 Herkunft: Website


Das Stanzen von Löchern mit kleinem Durchmesser ist ein berüchtigter Engpass bei der Blechfertigung. Bei mangelhafter Ausführung führt dies zu zerbrochenen Werkzeugen, zum Ausreißen von Rohlingen und zu teuren Ausschussteilen. Die Physik des Lochens von Löchern, die nahe oder kleiner als die Materialstärke sind, führt zu einer enormen Druckbelastung auf die Stempelspitze. Währenddessen erzeugt die anschließende Rückzugsphase extreme Reibung.
Um diese mechanischen Hürden zu überwinden, verlässt sich die Branche stark auf dicke Turmarchitekturen. Durch die beispiellose Steifigkeit, die präzise Ausrichtung der Matrizen und fortschrittliche Führungssysteme verhindert dieser Aufbau die seitliche Ablenkung, die normalerweise zur Zerstörung empfindlicher Werkzeuge führt. In diesem Leitfaden werden wir die spezifische Technik hinter den A-Station-Stanzen untersuchen, Best Practices für das Design skizzieren und Ihnen dabei helfen, herauszufinden, welche Werkzeugstufe Ihre tägliche Leistung optimiert.
Präzision ist nicht verhandelbar: Erfolgreiches Lochen mit kleinem Durchmesser erfordert hochstabile Maschinenstrukturen und perfekt ausgerichtete Werkzeuge, um ein Knicken des Stempels und einen vorzeitigen Ausfall zu verhindern.
Dominanz der A-Station: Die A-Station ist der mechanische Standard für Mikrolöcher. Die Auswahl der geeigneten Schicht hängt streng von der Produktionsmenge, der Betriebsgeschwindigkeit und der Scherfestigkeit des Materials ab.
Die Eins-zu-Eins-Regel: Bei Standardoperationen sollte der Lochdurchmesser gleich oder größer als die Materialstärke sein. Verhältnisse unterhalb dieses Schwellenwerts erfordern spezielle Hochleistungskomponenten und geänderte Matrizenabstände.
Wartung ist wichtig: Die Langlebigkeit des Systems hängt von präzisen Spielberechnungen, konsistenten Schmierplänen und regelmäßigem Schärfen ab, um die extreme Reibung zu mildern, die während der Abisolierphase entsteht.
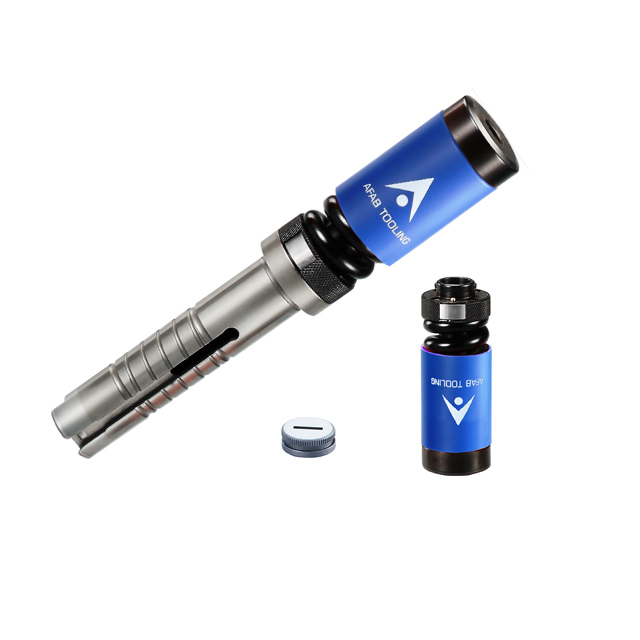
Aktuelle Branchenanalysen zeigen einen massiven Wandel hin zur Miniaturisierung. Wir sehen dies täglich bei der Herstellung von Elektronikgehäusen und Batteriegehäusen für Elektrofahrzeuge. Dieser Trend erfordert höhere Volumina an Mikroperforationen in hochfesten Materialien. Infolgedessen entfernen sich Fertigungsbetriebe rasch von den herkömmlichen Systemen mit dünnen Revolvern. Diese älteren Aufbauten haben einfach Probleme mit der seitlichen Durchbiegung bei hoher Belastung.
Stattdessen verlagert sich der Markt hin zu robusten dicken Turmarchitekturen. Fertigungsexperten weisen darauf hin, dass der Einsatz hochwertiger geführter Werkzeuge nicht mehr nur ein Luxus ist, der Luft- und Raumfahrtunternehmen vorbehalten ist. Es hat sich schnell zu einer Grundvoraussetzung für die Aufrechterhaltung der Rentabilität und die Minimierung des Ausschusses in der modernen Präzisionsblechfertigung entwickelt.
Bei der Herstellung von Standardblechen führt das Einstechen von Mikrolöchern zu starken mechanischen Belastungen, die bei Vorgängen mit größeren Durchmessern völlig fehlen. Die grundlegende technische Richtlinie ist das Eins-zu-Eins-Verhältnis. Der Lochdurchmesser sollte niemals kleiner sein als die Materialstärke. Für härtere Materialien wie Edelstahl empfehlen Werkzeugingenieure häufig ein Verhältnis von 1,2 zu 1.
Wenn Bediener versuchen, ein Loch zu stanzen, das kleiner als die Blechdicke ist, verändert sich die Physik des Vorgangs dramatisch. Die Stempelspitze wird im Wesentlichen zu einer schlanken Säule, die einer extremen Druckkraft ausgesetzt ist. Stellen Sie sich vor, Sie versuchen, eine empfindliche Nadel durch einen dicken Stapel dichter Pappe zu stechen. Wenn die zum Scheren des Metalls erforderliche Druckspannung die Streckgrenze des Werkzeugstahls übersteigt, knickt der Stempel sofort ein oder zerbricht. Strukturelle Integrität ist von größter Bedeutung.
Das eigentliche Durchstechen des Metalls dauert nur die Hälfte des mechanischen Zyklus. Ebenso kritisch ist der Rückzug, oft auch Strippen genannt. Bei Stempeln mit kleinem Durchmesser ist die Abstreifreibung unverhältnismäßig hoch. Beim Eindringen des Stempels wird das Material elastisch komprimiert. Sobald sich der Butzen löst, prallt das Blech sofort zurück und umklammert die Stempelspitze fest wie ein Schraubstock.
Diese starke Reibung führt zu beschleunigtem Werkzeugverschleiß und Fressen. Abrieb ist ein Zustand, bei dem sich mikroskopisch kleine Partikel des Blechs mit den Stempelflanken kalt verschweißen. Darüber hinaus kann eine unzureichende Abstreifkraft zum Abziehen der Butzen führen. Dies geschieht, wenn das Abfallmaterial wieder durch die Matrize nach oben gezogen wird und beim anschließenden Maschinenhub möglicherweise katastrophale Schäden verursacht.
Bei der Bewertung der Maschinenarchitektur für Mikrolochanwendungen bieten Dickrevolversysteme deutliche mechanische Vorteile gegenüber Standard-Stanzpressen. Das Hauptunterscheidungsmerkmal liegt in der Länge der Führungsbaugruppen. Standardpressen verwenden häufig kürzere Führungsmechanismen. Diese kurzen Führungen ermöglichen eine mikroskopisch kleine seitliche Bewegung während des Hubs.
Im Gegensatz dazu nutzen dicke Revolverwerkzeuge längere Führungslängen. Diese vergrößerte Oberfläche sorgt für eine hervorragende seitliche Unterstützung und stellt sicher, dass der Schlag eine strikte vertikale Flugbahn beibehält. Wenn Toleranzen in Tausendstel Zoll gemessen werden, ist die Eliminierung von Winkelabweichungen die wirksamste Methode, um zu verhindern, dass ein Werkzeug mitten im Zyklus bricht.
Das strukturelle Design dieses Systems fördert von Natur aus eine hervorragende Konzentrizität zwischen Stempel und Matrize. Beim Stanzen kleiner Löcher ist der Matrizenabstand unglaublich gering. Schon eine Fehlausrichtung von wenigen Mikrometern kann dazu führen, dass der Stempel die Kante der Matrize einklemmt und das Werkzeug sofort zerstört wird. Durch die Beibehaltung der absoluten Ausrichtung sorgen dicke Revolversysteme dafür, dass die Scherkraft gleichmäßig über die Stempelspitze verteilt wird. Dadurch werden Standzeit und Kantenqualität maximiert.
In der standardisierten Dickrevolverkonfiguration werden die Werkzeugstationen alphabetisch nach ihrer maximalen Durchmesserkapazität kategorisiert. Die A-Station ist die kleinste und bietet typischerweise Platz für Werkzeuggrößen bis zu 12,7 Millimeter. Aufgrund ihrer kompakten Größe ist die A-Station die ideale Umgebung zum Lochen mit kleinem Durchmesser. Die internen Komponenten sind speziell darauf ausgelegt, die für kleinere Operationen erforderlichen Massen- und Beschleunigungsprofile zu bewältigen, ohne das Material zu überfordern.
Für Fertigungsbetriebe, die kleine bis mittlere Stückzahlen verwalten oder weichere Materialien wie Aluminium und dünnen Weichstahl verarbeiten, bieten Werkzeuge der Einstiegsklasse eine äußerst kostengünstige Lösung. Der Der Thick Turret Basic Typ A Station Punch wird unter Verwendung hochwertiger Standard-Werkzeugstähle wie M2 oder SKH51 hergestellt.
Diese Grundausstattung beinhaltet Standard-Abstreifmechanismen, die den alltäglichen Toleranzen vollkommen genügen. Auch wenn ihm die fortschrittlichen metallurgischen Beschichtungen fehlen, die in Premium-Modellen zu finden sind, bietet dieser Aufbau zuverlässige Leistung für die Prototypenerstellung und die Kleinserienproduktion. Es ermöglicht Lohnfertigern, ihre betriebliche Flexibilität aufrechtzuerhalten, ohne übermäßig in Hochleistungskomponenten für Leichtbauanwendungen zu investieren.
Wenn das Produktionsvolumen steigt oder wenn eine Werkstatt von der Verarbeitung von weichem Aluminium auf härtere Materialien wie Normalstahl umstellt, kann es bei Werkzeugen der Einstiegsklasse zu einem beschleunigten Verschleiß kommen. Dies ist der optimale Zeitpunkt für ein Upgrade Dicke Revolver-FAB-Typ-A-Stationswerkzeuge . Diese Zwischenstufe ist speziell für kontinuierliche Produktionsumgebungen konzipiert, in denen sich Maschinenausfallzeiten direkt auf das Endergebnis auswirken.
Das bestimmende Merkmal der FAB-Ebene ist die Implementierung vollständig geführter Stanzsysteme. In einem vollständig geführten System fungiert die Abstreifplatte als starre Führung, die die Stempelspitze so nah wie möglich am Blech hält. Diese strukturelle Unterstützung verringert die Wahrscheinlichkeit, dass die Stempelspitze bei hoher Druckbelastung abbricht, drastisch.
Darüber hinaus sind in dieses Werkzeug verbesserte Federpakete integriert. Diese konstruierten Federn sorgen für eine stärkere und gleichmäßigere Abisolierkraft. Sie sorgen dafür, dass das Material beim Herausziehen vollkommen flach gehalten wird. Dadurch wird die Gefahr eines Blechverzugs nahezu ausgeschlossen und die reibungsbedingte Wärmeentwicklung an der Schneidkante deutlich reduziert.
Für Industrieumgebungen, in denen eine automatisierte Fertigung, automatisiertes Hochgeschwindigkeitsstanzen oder die Verarbeitung bekanntermaßen schwieriger Materialien wie Edelstahl 304 zum Einsatz kommt, sind Standardwerkzeuge einfach unzureichend. Die mechanischen Anforderungen beim Stanzen Tausender Mikrolöcher in hochfesten Materialien erfordern höchste Ingenieurskunst.
Das stellt den Höhepunkt der aktuellen Technologie dar Die Dickrevolver-FAB2-Typ-A-Stationswerkzeuge verwenden erstklassigen pulvermetallurgischen Werkzeugstahl. Pulvermetallstahl bietet eine äußerst gleichmäßige Karbidverteilung. Dies führt zu einer außergewöhnlichen Verschleißfestigkeit und Zähigkeit, die Mikroausbrüche an der Schneidkante aktiv verhindert.
Darüber hinaus nutzen FAB2-Komponenten spezielle Oberflächenbehandlungen. Auf die Stempelspitze werden Beschichtungen wie Titankarbonitrid aufgebracht. Diese Behandlungen erhöhen die Oberflächenhärte und senken den Reibungskoeffizienten drastisch, wodurch ein Abrieb und ein Herausziehen der Metallteile wirksam verhindert werden. In Verbindung mit der schnell verstellbaren Kanisterkonstruktion für schnelle Längenanpassungen nach dem Schärfen maximiert diese Stufe die Kapitalrendite, indem sie Maschinenausfallzeiten bei extremer Betriebsbelastung minimiert.
Das erfolgreiche Stanzen kleiner Löcher beginnt eigentlich in der CAD-Abteilung. Beim Entwerfen von Lochmustern müssen Ingenieure die physikalischen Beschränkungen des Materials berücksichtigen. Der Abstand zwischen zwei gestanzten Löchern oder zwischen einem Loch und der Kante des Teils wird als Stegrand bezeichnet.
Wenn kleine Löcher zu nahe beieinander platziert werden, verformt die Scherspannung des zweiten Stempels die Bahn. Dies führt zu Materialverzug, Bahnrissen oder einem völligen Verlust der Maßhaltigkeit. Als gängige technische Praxis sollte die Mindeststegdicke mindestens das Zweifache der Materialdicke betragen. Bei stark perforierten Designs kann der Einsatz spezieller Cluster-Werkzeuge erforderlich sein, um die Blattintegrität aufrechtzuerhalten.
Der Matrizenabstand muss sorgfältig berechnet werden. Standard-Abstandsberechnungen lassen sich häufig nicht linear auf Mikrolöcher anwenden.
Materialtyp |
Standard-Lochmatrizenabstand |
Kleiner Lochmatrizenabstand |
|---|---|---|
Aluminium |
15 % - 20 % |
20 % – 25 % |
Weichstahl |
20 % – 25 % |
25 % – 30 % |
Edelstahl |
25 % – 30 % |
30 % - 35 % |
Bei kleinen Löchern ist es oft erforderlich, den Matrizenabstand etwas über die Standardempfehlungen hinaus zu erhöhen. Ein größeres Spiel reduziert die erforderliche Stanzkraft, minimiert die Abstreifreibung und sorgt für eine saubere Bruchebene. Dadurch wird verhindert, dass sich der Rohling fest in der Matrizenmatrix festsetzt.
Selbst mit hochwertiger Ausrüstung stößt die Verarbeitung kleiner Durchmesser an die physikalischen Grenzen der Metallverarbeitung. Bei diesen Vorgängen stoßen Bediener häufig auf spezifische mechanische Ausfälle. Um die Effizienz aufrechtzuerhalten, ist es unerlässlich, die Grundursachen zu verstehen und systematische Korrekturmaßnahmen umzusetzen.
Das Abbrechen von Stempeln ist der katastrophalste Fehler in der Werkstatt. Dadurch wird die Produktion sofort gestoppt, es besteht die Gefahr einer Beschädigung der Maschine und es entstehen Ausschussteile. Bei Anwendungen mit kleinem Durchmesser wird ein Bruch selten allein durch Druckversagen verursacht. Es ist fast immer das Ergebnis einer seitlichen Ablenkung.
Bei einem Schlag von einem halben Zoll könnte eine mikroskopische Biegung unbemerkt bleiben. Bei einem empfindlichen 3-Millimeter-Werkzeug überschreitet diese seitliche Bewegung jedoch die Zugfestigkeitsgrenzen des Stahls. Die Spitze zerbricht sofort. Um dies zu verhindern, müssen Betreiber eine perfekte Rundlaufgenauigkeit gewährleisten. Überprüfen Sie regelmäßig die Ausrichtung Ihrer Revolverpresse, da verschlissene Revolverbohrungen zu Winkelabweichungen führen. Überprüfen Sie die Keilnuten der Station auf Abnutzung, da Rotationsspiel zu ungleichmäßigem Schnittspiel führt. Am wichtigsten ist das Upgrade auf vollständig geführte Systeme, die die Stempelspitze vollständig einschließen.
Zwei weitere allgegenwärtige Probleme sind Schneckenziehen und Abrieb. Beides führt zu einer erheblichen Verschlechterung der Teilequalität.
Beim Butzenziehen bleibt das gestanzte Material an der Oberfläche des Stempels hängen und wird wieder nach oben aus der Matrize herausgezogen. Dies geschieht häufig, weil Schneidflüssigkeiten eine Vakuumdichtung erzeugen. Um dies zu mildern, installieren Sie Urethan-Auswerferstifte in der Stempelspitze. Diese Stifte werden während des Hubs zusammengedrückt und beim Zurückziehen ausgeweitet, wodurch der Rohling physisch nach unten in die Matrize gedrückt wird und das Vakuum unterbrochen wird.
Unter Fressen versteht man das örtliche Kaltverschweißen von Blechmaterial mit den Flanken des Stempels. Mit zunehmendem Abrieb erhöht sich effektiv der Stempeldurchmesser, wodurch der Matrizenabstand kleiner wird, bis das Werkzeug blockiert. Um dieses Problem zu beheben, achten Sie auf die konsequente Anwendung einer hochwertigen Blechschmierung. Darüber hinaus entsteht durch die Verwendung von Werkzeugen mit Titancarbonitrid-Beschichtungen eine Wärmebarriere, die eine Materialhaftung verhindert.
Sobald Sie unmittelbare mechanische Probleme in der Werkstatt diagnostiziert und gelöst haben, ist der nächste logische Schritt die Bewertung Ihrer aktuellen Werkzeugstufe. Übermäßige Investitionen in Premium-Werkzeuge für kurze Prototypenläufe binden Kapital. Umgekehrt führt eine unzureichende Investition in grundlegende Werkzeuge für die Massenproduktion zu kostspieligen Ausfallzeiten.
Um Ihren Fertigungsprozess zu optimieren, kategorisieren Sie Ihre Werkzeugauswahl basierend auf bestimmten Fertigungsszenarien.
Wenn Ihr Betrieb aus Kleinserien, kundenspezifischen Prototypen oder weicheren Materialien besteht, erkunden Sie die Die Basic Type-Serie ist der logischste Ausgangspunkt. Es bietet Genauigkeit ohne den Premium-Preis.
Für den kontinuierlichen täglichen Betrieb bei der Verarbeitung von Weichstahl und verzinkten Standardblechen ist die FAB-Typstufe erforderlich. Das vollständig geführte System und die verbesserten Federn sorgen für die nötige Zuverlässigkeit bei üblichen Fertigungstoleranzen.
Wenn Sie Edelstahl stanzen, automatisierte Schichten ausführen oder mit sich stark wiederholenden Mikrolochmustern arbeiten, ist die Investition in die FAB2-Stufe zwingend erforderlich. Der pulvermetallurgische Stahl und die speziellen Beschichtungen sind in diesen rauen Umgebungen überlebenswichtig.
Beschaffungsmanager zögern oft, den Kauf von Premium-Werkzeugen zu genehmigen, da die anfänglichen Anschaffungskosten höher sind. Der wahre Maßstab für den Wert sind jedoch die Kosten pro Treffer, nicht der Kaufpreis.
Stellen Sie sich ein Szenario vor, in dem ein Standardschlag nach zehntausend Schlägen in Edelstahl bricht. Ein Premium-FAB2-Schlag kostet zwar im Voraus mehr, hält aber aufgrund seiner fortschrittlichen Konstruktion vierzigtausend Schläge aus. Wenn Ihre Maschinenauslastung hoch ist, kostet jede Minute, die die Maschine stillsteht, Geld. Der Austausch eines defekten Standardwerkzeugs kostet wertvolle Zeit und führt zu Produktionsstopps. Unter Berücksichtigung von Ausfallzeiten und Ersatzteilen steigen die Gesamtkosten für den Betrieb des Standardwerkzeugs schnell an. Das Premium-Tool erzielt die gleiche Leistung zu einem einzigen Vorabpreis und ohne Unterbrechungen während der Laufzeit.
Das Stanzen von Löchern mit kleinem Durchmesser muss kein betrieblicher Engpass sein. Durch das Verständnis der Physik des Stanzzyklus und die Verwendung der richtigen dicken Revolverwerkzeuge können Fertigungsbetriebe Werkzeugbrüche und das Ziehen von Stanzteilen vermeiden. Das Geheimnis einer einwandfreien Fertigung ist die Abstimmung Ihrer Werkzeugstufe auf Ihre spezifische Materialhärte und Ihr Produktionsvolumen.
Sind Sie bereit, Werkzeugbrüche zu vermeiden und Ihre Stanzeffizienz zu steigern? Bewerten Sie noch heute Ihr aktuelles Turm-Setup. Besuchen Sie AFAB Tooling, um unser umfassendes Sortiment an A-Station-Stanzern zu erkunden und die perfekte Lösung für Ihre Produktionsanforderungen zu finden. Rüsten Sie Ihren Maschinenpark auf und sorgen Sie dafür, dass Ihre Werkstatt mit Höchstleistung läuft.
Als Faustregel bei der Metallverarbeitung gilt, dass der minimale Lochdurchmesser gleich oder größer als die Materialstärke sein sollte. Wenn Sie beispielsweise Weichstahl mit einer Stärke von 2 Millimetern stanzen, sollte das Loch einen Durchmesser von mindestens 2 Millimetern haben. Mit erstklassigen, vollständig geführten Werkzeugen und speziellen weicheren Materialien können Sie manchmal ein Verhältnis von 0,75 zu 1 erreichen. Beachten Sie, dass eine Druckbelastung unterhalb des Eins-zu-Eins-Verhältnisses die Druckspannung an der Stempelspitze erheblich erhöht.
Diese Klassifizierungen stellen verschiedene Leistungsstufen dar, die für spezifische Fertigungsanforderungen konzipiert sind. Der Basic-Typ ist ein Einstiegswerkzeug aus Standard-Schnellarbeitsstahl, ideal für kurze Auflagen. Der FAB-Typ ist ein Upgrade der Mittelklasse, das eine vollständig geführte Spitzenunterstützung und stärkere Abstreiffedern bietet. Der FAB2-Typ ist die Premiumklasse mit fortschrittlichem pulvermetallurgischem Werkzeugstahl und überlegenen Antifressbeschichtungen für raue Umgebungen.
Das Abbrechen des Schlages wird selten allein durch die nach unten gerichtete Schlagkraft verursacht. Es ist normalerweise das Ergebnis einer seitlichen Ablenkung. Wenn sich die Stempelspitze während des Schlags auch nur geringfügig seitwärts verschiebt, reißt die empfindliche Spitze durch die seitliche Belastung ab. Diese Durchbiegung wird häufig durch unzureichenden Matrizenabstand, stumpfe Schneidkanten oder verschlissene Revolverbohrungen verursacht. Die Aufrüstung auf ein vollständig geführtes System bietet die erforderliche physische Spitzenunterstützung, um diese seitliche Bewegung zu verhindern.
Die A-Station wurde speziell für das Lochen von Löchern mit kleinem Durchmesser entwickelt und konstruiert. Die A-Station ist in der Regel für Werkzeuggrößen bis zu 12,7 Millimeter geeignet und stellt sicher, dass die physische Masse des Werkzeugs und die Spannung der Abstreiffedern perfekt aufeinander abgestimmt sind. Die Verwendung größerer Stationen zum Mikrostanzen kann zu einer übermäßigen Abstreifkraft führen, die dünne Materialien verformt.
Während spezielle Beschichtungen für das Stanzen von Standard-Baustahl nicht zwingend erforderlich sind, werden sie bei der Bearbeitung anspruchsvoller Materialien dringend empfohlen. Beim Stanzen kleiner Löcher in Edelstahl oder Aluminium entsteht eine enorme Reibung. Spezialbeschichtungen wie Titancarbonitrid reduzieren den Reibungskoeffizienten deutlich. Dies verhindert ein Festfressen und hält den Stempel kühler.
Bei der Bearbeitung von Mikrolöchern ist der Betrieb Ihrer Stanzmaschine mit maximaler Geschwindigkeit ein Garant für eine Katastrophe. Stöße mit hoher Geschwindigkeit erzeugen übermäßige Stoßwellen, die dünne Stempelspitzen zerbrechen können. Werkzeugingenieure empfehlen im Allgemeinen, die Trefferquote im Vergleich zu Standardoperationen um 20 bis 30 Prozent zu reduzieren. Diese langsamere Geschwindigkeit reduziert die Wärmeentwicklung und gibt den Abstreiferfedern genügend Zeit, den Stempel sauber aus dem Material zu ziehen.
Warten Sie niemals auf ein lautes Knallgeräusch oder sichtbare Grate an Ihren Teilen. Werkzeuge mit kleinem Durchmesser erfordern eine proaktive Wartung. Sie sollten den Kantenradius genau überwachen. Sobald sich die Schneide leicht stumpf anfühlt, ist es Zeit zum Schleifen. Durch häufiges leichtes Schärfen mit einem Abtrag von nur 0,1 bis 0,2 Millimetern verlängert sich die Gesamtlebensdauer Ihres Werkzeugs deutlich länger, als wenn Sie auf starken Verschleiß warten.


