


Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-10-20 Pochodzenie: Strona


Czy złe oprzyrządowanie spowalnia wykrawarkę CNC? Nawet najbardziej zaawansowane maszyny nieuchronnie będą działać gorzej bez odpowiednich narzędzi w wieży. Jako inżynier, który spędził lata na rozwiązywaniu problemów na liniach produkcyjnych z blachy, mogę powiedzieć, że prawdziwe pieniądze zarabia się na stemplu i matrycy. W tym obszernym przewodniku zbadamy najważniejsze niuanse dotyczące rozmiarów stacji. Omówimy także podstawowe podstawy wyboru, aby pomóc kupującym w podejmowaniu decyzji zakupowych w oparciu o dane.
Rozmiary stacji decydują o możliwościach: Zrozumienie standardowych rozmiarów stacji od A do F ma kluczowe znaczenie dla dopasowania średnic otworów i zapobiegania przeciążeniom maszyny podczas operacji z dużą prędkością.
Specyfika serii ma znaczenie: Różne potrzeby operacyjne wymagają różnych konfiguracji. Seria narzędzi obejmuje zakres od standardowej produkcji blach po wysokowydajne wykrawanie o dużym tonażu.
Oprawki zapewniają precyzję: Wysokiej jakości oprawki stempli są niezbędne do utrzymania ścisłego wyrównania, zmniejszenia zużycia narzędzi i zapewnienia szybkiej i bezbłędnej wymiany.
Luz jest najważniejszy: Właściwy luz matrycy, dokładnie obliczony na podstawie rodzaju i grubości materiału, pozostaje najważniejszym czynnikiem przy wyborze oprzyrządowania i długoterminowej trwałości.
Branża produkcji blach szybko zmierza w kierunku w pełni zautomatyzowanej produkcji przy wyłączonym świetle. Dzięki zautomatyzowanemu sortowaniu części i automatycznym ładowaczom arkuszy pracującym w nocy tolerancja na awarie oprzyrządowania spadła do zera. Nowoczesne prasy CNC zapewniają większą liczbę uderzeń i większą prędkość tłoka niż kiedykolwiek wcześniej. Tendencja ta oznacza, że odporność termiczna i zachowanie krawędzi w narzędziach nie są już opcjonalnymi ulepszeniami. Są absolutną koniecznością.
Jeśli o drugiej w nocy narzędzie się zabrudzi lub ślimak pociągnie, cała komórka produkcyjna zatrzymuje się. Dlatego wybór dokładnego rozmiaru stacji i zaprojektowanie dokładnego luzu matrycy przestało być prostym zadaniem konserwacyjnym i stało się podstawową strategią zarządzania ryzykiem. Producenci traktują obecnie priorytetowo systemy narzędziowe oferujące mechanizmy z możliwością szybkiej regulacji i najwyższej jakości stopy stali, aby dotrzymać kroku szybkim, zautomatyzowanym środowiskom.
Wydajność operacyjna prasy rewolwerowej zależy całkowicie od synergii pomiędzy mechanizmem napędowym a oprzyrządowaniem zainstalowanym w jej rewolwerze. Precyzyjne oprzyrządowanie działa jak dokładny punkt styku, w którym siła mechaniczna spotyka się z surowym metalem. Inwestycja w najwyższej jakości oprzyrządowanie bezpośrednio wpływa na zwrot z inwestycji, minimalizując operacje wtórne, takie jak ręczne gratowanie, i drastycznie ograniczając nieplanowane przestoje maszyny.
Słabe lub zużyte oprzyrządowanie powoduje mikroniewspółosiowość podczas cyklu wykrawania. W przypadku tysięcy trafień te drobne odchylenia prowadzą do przyspieszonego zużycia otworów wieży, zwiększonego zatarcia na bokach stempla i ostatecznie do zacięć maszyny. Wykorzystując specyfikacje producentów oryginalnego sprzętu lub najwyższej jakości narzędzia z rynku wtórnego, zakłady produkcyjne zachowują ścisłe tolerancje wymagane przez nowoczesne maszyny. To proaktywne podejście zapewnia równomierne rozłożenie siły wykrawania, chroniąc hydrauliczne lub serwoelektryczne układy napędowe maszyny przed niepotrzebnymi obciążeniami konstrukcyjnymi.
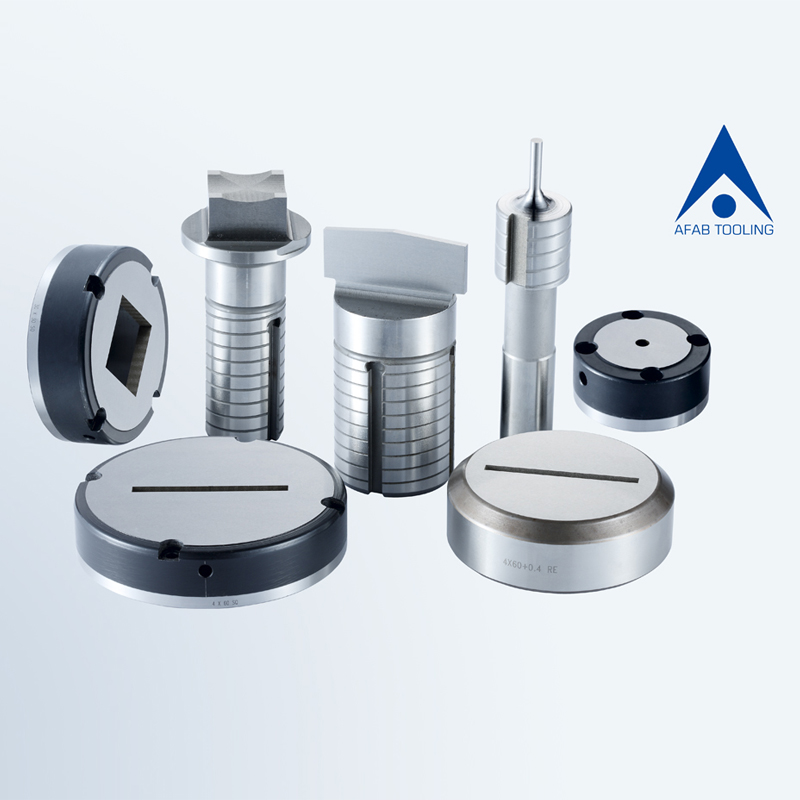
Prasy wykrawające rewolwerowe wykorzystują ustandaryzowany system wymiarowania stacji. W szczególności rozmiar stanowiska określa maksymalny wymiar fizyczny — mianowicie wymiar przekątnej — stempla, który można bezpiecznie umieścić i obsługiwać w określonym gnieździe wieży. Wybór odpowiedniego rozmiaru stacji zapobiega zakłóceniom mechanicznym i gwarantuje, że siła przebijania pozostanie w bezpiecznych granicach operacyjnych.
Poniżej znajduje się tabela danych technicznych przedstawiająca standardowe rozmiary stacji, ich maksymalne wymiary przekątnej i typowe zastosowania w świecie rzeczywistym.
Rozmiar stacji |
Maksymalny wymiar przekątnej w calach |
Maksymalny wymiar przekątnej w mm |
Typowe zastosowania produkcyjne |
|---|---|---|---|
Stacja |
0,500 ' |
12,7 mm |
Małe okrągłe otwory, mikro-lamele, szybkie skubanie. |
Stacja B |
1,250 ” |
31,7 mm |
Standardowe otwory mocujące, małe wycięcia kwadratowe lub prostokątne. |
Stacja C |
2.000 ' |
50,8 mm |
Średnie wycięcia, standardowe narzędzia do formowania, wybijaki elektryczne. |
Stacja D |
3.500 ” |
88,9 mm |
Duże wycięcia, złożone skupiska, znaczące operacje formowania. |
Stacja E |
4.500 ” |
114,3 mm |
Masywne wycięcia w panelach, wytrzymałe żaluzje, duże niestandardowe kształty. |
Stacja F |
6.000 ” |
152,4 mm |
Specjalistyczne wykrawanie na dużą skalę wymagające ścisłej kontroli tonażu. |
Stacje A i B działają jako niekwestionowane woły robocze w standardowej produkcji blach. Stacja A zazwyczaj obsługuje stemple o maksymalnej przekątnej pół cala, podczas gdy stacje B mogą obsługiwać stemple o średnicy do jednego i ćwierć cala. W praktyce te mniejsze stacje są strategicznie wykorzystywane do operacji o dużej liczbie trafień. Pomyśl o standardowych otworach na nity, otworach pilotujących i szybkich sekwencjach skubania. Ponieważ powierzchnia stempla jest mała, wymagana siła wykrawania pozostaje ogólnie niska. Dzięki temu maszyna może pracować z maksymalną liczbą skoków na minutę bez ryzyka zmęczenia układu hydraulicznego.
Idąc dalej w górę, stacje C i D zapewniają wszechstronność wymaganą w przypadku większych wycięć geometrycznych i standardowych operacji formowania. Przy maksymalnych przekątnych wynoszących odpowiednio dwa cale i trzy i pół cala, stacje te wypełniają lukę pomiędzy standardowym dziurkowaniem a złożonym profilowaniem części. Operatorzy często wykorzystują średnie stacje do wybijania elementów elektrycznych i wytłaczania otworów gwintowanych. Korzystając ze stacji D, należy rozpocząć dokładne monitorowanie grubości materiału. Zwiększony obwód stempla naturalnie wymaga znacznie większego tonażu maszyny.
Stacje E i F zaprojektowano z myślą o masywnych wycięciach, mieszczących narzędzia o przekątnych czterech i pół cala, sześciu cali lub czasami większych. Są one niezbędne do produkcji paneli HVAC i wykrawania za pomocą wielu narzędzi. Jednakże eksploatacja narzędzi tej wielkości stwarza znaczne ryzyko tonażowe. Wyobraź sobie, że próbujesz stworzyć pełny sześciocalowy blank z grubej stali bez sprawdzania ograniczeń – wynik może być katastrofalny. Kierownicy produkcji muszą dokładnie obliczyć wymaganą siłę wykrawania przed rozpoczęciem cyklu. Przekroczenie udźwigu może spowodować poważne ugięcie ramy konstrukcyjnej lub całkowite uszkodzenie wieży.
Gdy głównymi celami są szybkość i wszechstronność, w grę wchodzą określone serie narzędzi. Standardowe konfiguracje stanowią kamień węgielny w codziennych operacjach prasy rewolwerowej, oferując delikatną równowagę precyzji i łatwości konserwacji.
Na przykład Narzędzia do dziurkowania serii Murata 114 zostały zaprojektowane z naciskiem na szybkie wdrożenie w środowiskach o dużej wydajności. Konstrukcja zazwyczaj obejmuje bardzo sztywny korpus narzędzia w połączeniu z intuicyjnym mechanizmem regulacji za pomocą przycisku lub prostego obrotu. Umożliwia to operatorom szybką regulację długości stempla tuż przy maszynie po naostrzeniu, zapewniając, że narzędzie wnika w matrycę na dokładnie taką głębokość, jaka jest wymagana do czystego wyrzutu kawałka materiału. Wykonany z wysokiej jakości stali szybkotnącej, wykorzystuje specjalistyczną obróbkę cieplną, aby zapewnić odporność na zużycie krawędzi i mikroodpryski podczas powtarzalnych cykli. Seria ta doskonale sprawdza się w środowiskach, w których wszechstronność jest najważniejsza, co czyni ją optymalnym wyborem do obróbki stali miękkiej, aluminium i cieńszej stali nierdzewnej.
Podczas gdy w przypadku materiałów lekkich wystarczą standardowe konfiguracje, wymagające zastosowania wymagają specjalistycznej inżynierii. Kiedy wymagania produkcyjne wykraczają poza standardową obróbkę blachy i wkraczają w sferę produkcji o dużej wytrzymałości, wybór solidniejszej serii narzędzi staje się krytyczną decyzją operacyjną.
W odróżnieniu od standardowych projektów, Narzędzia Murata Vulcan Series zostały specjalnie zaprojektowane tak, aby wytrzymywały ekstremalne siły powstające podczas operacji wykrawania o dużym tonażu. Seria ta charakteryzuje się bardzo solidną konstrukcją, w której wykorzystano najwyższej jakości stal narzędziową M2, zaprojektowaną tak, aby zminimalizować ugięcie narzędzia pod dużym obciążeniem. Jedną z głównych zalet tej konstrukcji jest zwiększona zdolność usuwania izolacji. Podczas wykrawania materiałów grubych lub o dużej wytrzymałości na rozciąganie metal ma tendencję do ciasnego chwytania stempla podczas suwu powrotnego. Seria Vulcan wykorzystuje wytrzymałe uretanowe sprężyny odpędowe i zoptymalizowaną konstrukcję płyt zgarniających, aby zapewnić za każdym razem czystą i niezawodną ekstrakcję. Co więcej, precyzyjne systemy kluczowania zapewniają, że stemple kształtowe pozostają idealnie dopasowane do matrycy przez cały cykl produkcyjny, drastycznie zmniejszając ryzyko odprysków krawędzi.
Nawet najwyższej jakości cios staje się całkowicie nieskuteczny, jeśli nie jest odpowiednio zamocowany w wieży. Uchwyt pełni rolę krytycznego interfejsu pomiędzy tłokiem maszyny a samym narzędziem tnącym. Zrozumienie funkcji tych komponentów jest niezbędne dla utrzymania dobrego stanu maszyny.
Podstawową funkcją uchwytu stempla jest utrzymanie absolutnej koncentryczności pomiędzy stemplem a matrycą. W wykrawarce rewolwerowej CNC tolerancje mierzone są w zaledwie tysięcznych cala. Jeśli oprawka jest zużyta, wypaczona lub wyprodukowana z niespełniającymi norm tolerancjami, stempel nie wejdzie dokładnie w środek matrycy. To niewspółosiowość prowadzi do nierównego luzu matrycy. Z jednej strony luz będzie zbyt mały, co spowoduje duże tarcie, zatarcie i szybkie zużycie narzędzia. Po przeciwnej stronie luz będzie zbyt luźny, co spowoduje duże zadziory i gorszą jakość krawędzi wytwarzanej części.
Inwestycja w wysoką jakość Murata Wiedemann Punch Holders zapewnia ścisłe przestrzeganie specyfikacji oryginalnego sprzętu w zakresie osiowania. Oprawki Premium są precyzyjnie szlifowane i wyposażone w utwardzane prowadnice, które wytrzymują powtarzające się siły uderzenia występujące w cyklu wykrawania. Wersje uchwytów do szybkiej wymiany są wysoce zalecane w zakładach, w których obowiązuje harmonogram produkcji o dużym zróżnicowaniu, skracając czas konfiguracji, umożliwiając szybką wymianę stempla bez konieczności demontażu całego zespołu.
Zakup narzędzi nigdy nie powinien być zgadywaniem. Aby osiągnąć optymalną wydajność, zmniejszyć zadziory i chronić wykrawarkę CNC przed przeciążeniem, kupujący muszą przestrzegać systematycznego podejścia do wyboru narzędzi. Poniżej znajduje się praktyczny przewodnik terenowy dotyczący podejmowania decyzji dotyczących narzędzi w oparciu o dane.
Pierwszą zmienną przy wyborze oprzyrządowania jest obrabiany materiał. Różne metale mają różną wytrzymałość na ścinanie i charakterystykę zachowania, gdy są poddawane intensywnym siłom przebijającym.
Aluminium: Jako materiał bardziej miękki, aluminium wymaga ostrzejszych krawędzi skrawających, ale jest bardzo podatne na zacieranie — stan, w którym materiał faktycznie przyspawa się do boku stempla. Obróbka specjalnymi powłokami lub wysoce wypolerowanymi bokami jest absolutnie konieczna.
Stal miękka: standard branżowy. Standardowe oprzyrządowanie ze stali szybkotnącej jest na ogół wystarczające w przypadku większości zastosowań ze stali miękkiej walcowanej na zimno.
Stal nierdzewna: znana ze swojej wysokiej wytrzymałości na ścinanie i tendencji do utwardzania się. Wykrawanie stali nierdzewnej wymaga najwyższej jakości stali narzędziowej, takiej jak sproszkowana stal metalurgiczna, która zapewnia doskonałą wytrzymałość i odporność termiczną.
Luz matrycy jest prawdopodobnie najważniejszym czynnikiem w mechanice wykrawania. Definiuje się ją jako całkowitą przestrzeń pomiędzy stemplem a matrycą. Nieprawidłowy luz jest odpowiedzialny za zdecydowaną większość awarii narzędzi i problemów z jakością części. Jeśli luz jest zbyt mały, wtórne pęknięcia ścinające nie wystąpią. Zmusza to maszynę do przepychania ślimaka przez matrycę, wytwarzając ekstremalne ciepło i przedwczesne zużycie. I odwrotnie, jeśli luz jest zbyt luźny, materiał ugnie się przed ścinaniem, co spowoduje nadmierne zadziory.
Zgodnie z ogólną zasadą inżynieryjną luz matrycy oblicza się jako określony procent grubości materiału.
Rodzaj materiału |
Zalecany całkowity luz matrycy w oparciu o grubość materiału |
|---|---|
Aluminium |
10% do 15% |
Łagodna stal |
15% do 20% |
Stal nierdzewna |
20% do 25% |
Na przykład, jeśli wykrawasz stal miękką o grubości 0,125 cala, zalecany luz będzie wynosił dwadzieścia procent z 0,125, co równa się całkowitemu luzowi matrycy wynoszącemu 0,025 cala.
Każda wykrawarka rewolwerowa CNC ma maksymalny udźwig, a poszczególne stanowiska rewolwerowe mają również określone ograniczenia siły. Przed wyborem dużego narzędzia lub obróbką grubych materiałów należy obliczyć wymaganą siłę przebijania, aby nie przekraczała ona możliwości maszyny. Jeśli obliczony tonaż przekracza limit stacji, operator musi albo wybrać mniejsze narzędzie i skubnąć profil, albo użyć narzędzia ze ścinaniem, aby drastycznie zmniejszyć wymaganą siłę.
Geometria końcówki stempla znacząco wpływa zarówno na maszynę, jak i na środowisko akustyczne hali produkcyjnej. Standardowe stemple płaskie stykają się z materiałem jednocześnie. Doskonale nadają się do cienkich materiałów, ale wymagają maksymalnego tonażu. W przeciwieństwie do narzędzi zaprojektowanych z kątem ścinania — takich jak ścinanie dachowe, jednokomorowe lub ścinanie szeptowe — mają krawędzie skrawające ustawione pod kątem. Dzięki temu stempel może stopniowo wchodzić w materiał, podobnie jak nożyczki.
Dodanie ścinania do stempla może zmniejszyć wymagany tonaż wykrawania nawet o pięćdziesiąt procent. Co więcej, ścinanie znacznie zmniejsza wstrząsy przenoszone na układy hydrauliczne maszyny i radykalnie obniża poziom hałasu generowanego podczas cyklu wykrawania.
Precyzyjne oprzyrządowanie to znacząca inwestycja kapitałowa. Traktowanie stempli i matryc jako materiałów jednorazowego użytku jest kosztownym błędem. Wdrażając rygorystyczne protokoły konserwacji, zakłady produkcyjne mogą drastycznie wydłużyć żywotność narzędzi i poprawić spójność części.
Złotą zasadą dotyczącą oprzyrządowania do pras wykrawających w warsztacie jest częste ostrzenie i lekkie szlifowanie. Wielu operatorów czeka, aż narzędzie całkowicie się stępi lub będzie widoczne widoczne wyszczerbienie, zanim je naostrzy. Praktyka ta wymaga zeszlifowania znacznej ilości stali narzędziowej w celu przywrócenia krawędzi, co skutecznie skraca ogólną żywotność narzędzia.
Zamiast tego narzędzia należy naostrzyć, gdy tylko na krawędzi skrawającej pojawi się promień od 0,004 cala do 0,006 cala. Dzięki wczesnemu ostrzeniu operatorzy muszą usunąć jedynie minimalną ilość materiału, aby przywrócić ostrą jak brzytwa krawędź. Regularna konserwacja zapobiega przechodzeniu mikropęknięć w stali narzędziowej w katastrofalne pęknięcia. Zawsze upewnij się, że ściernica jest odpowiednio obrobiona i że zastosowano odpowiedni płyn chłodzący, aby zapobiec uszkodzeniom termicznym.
Tarcie jest największym wrogiem trwałości narzędzi. Wdrożenie zautomatyzowanego systemu smarowania arkuszy w prasie wykrawającej jest jednym z najskuteczniejszych sposobów ograniczenia zużycia narzędzi. Lekka powłoka znikającego oleju lub syntetycznego smaru do tłoczenia zmniejsza tarcie pomiędzy bokiem stempla a materiałem, zapobiegając zacieraniu się.
Gdy narzędzia nie znajdują się w maszynie, należy je prawidłowo przechowywać. Nigdy nie należy pozostawiać narzędzi luzem na stołach warsztatowych ani wrzucać ich do metalowych szuflad, gdzie ich precyzyjne krawędzie mogą się zderzyć. Wytrzyj boki stempla z resztek płynu do tłoczenia, nałóż cienką warstwę oleju zapobiegającego rdzy i umieść je w dedykowanych niemetalowych kołyskach uretanowych, aby chronić stal przed wilgocią otoczenia i uszkodzeniami fizycznymi.
Wybór odpowiednich rozmiarów stacji ma kluczowe znaczenie dla zapobiegania przeciążeniom maszyny i zapewnienia czystych cięć. Dopasowanie odpowiedniej serii do konkretnego zadania produkcyjnego gwarantuje niezbędną sztywność konstrukcji i szybkość. Ostatecznie precyzyjne oprzyrządowanie chroni wewnętrzne komponenty maszyny, jednocześnie radykalnie poprawiając ogólną jakość produktu.
Wybór odpowiedniego dostawcy jest tak samo ważny jak wybór odpowiedniego narzędzia. Pozyskując komponenty do prasy rewolwerowej CNC, szukaj producentów, którzy przestrzegają ścisłych specyfikacji oryginalnego sprzętu i wykorzystują najwyższej jakości stale narzędziowe. Niezawodny dostawca zapewnia wsparcie techniczne, które pomoże Ci obliczyć luzy matrycy, wybrać odpowiednie ścinanie i rozwiązać złożone problemy z wykrawaniem.
Już dziś poświęć trochę czasu na dokonanie audytu swojego aktualnego asortymentu narzędzi. Jeśli doświadczasz częstego zużycia narzędzi, problemów z osiowaniem lub potrzebujesz modernizacji do konfiguracji o dużej wytrzymałości, zapoznaj się z kompleksowymi, precyzyjnie zaprojektowanymi rozwiązaniami dostępnymi w AFabTool. Współpracując z renomowanymi producentami i dopasowując specyficzne wymagania dotyczące maszyn do odpowiednich linii produktów na stronie https://www.afabtool.com, zapewniasz trwałość wymaganą do utrzymania maksymalnej wydajności maszyn każdego dnia.
Oprzyrządowanie serii Standard zostało zaprojektowane jako wysoce wszechstronny system, idealny do szybkiego wykrawania i wycinania w szerokim zakresie typowych grubości materiałów. Koncentruje się na szybkich regulacjach i szybkiej wymianie narzędzi. Natomiast seria Vulcan została zaprojektowana specjalnie do zastosowań w trudnych warunkach. Charakteryzuje się zwiększoną sztywnością konstrukcyjną, wytrzymałymi sprężynami ściągającymi i solidnymi systemami klinowymi, co czyni go doskonałym wyborem do wykrawania grubych materiałów, stali o dużej wytrzymałości na rozciąganie i wykonywania skomplikowanych operacji formowania bez ugięcia.
Rozmiary stanowisk w prasach rewolwerowych CNC są klasyfikowane literowo i określane na podstawie maksymalnego wymiaru przekątnej wykrawanego kształtu. Aby znaleźć odpowiedni rozmiar, zmierz najdłuższą odległość w poprzek profilu wymaganego otworu. Na przykład standardowa stacja A zazwyczaj obsługuje stemple o maksymalnej przekątnej pół cala, podczas gdy stacja B obsługuje do jednego i ćwierć cala. Zawsze wybieraj rozmiar stacji, który wygodnie przekracza przekątną stempla.
Tak, nieoryginalnych uchwytów stempli można używać bezpiecznie i skutecznie, pod warunkiem, że są produkowane zgodnie ze specyfikacjami oryginalnego wyposażenia. Krytycznymi czynnikami są jakość stali i precyzja procesu szlifowania. Wysokiej jakości uchwyty z rynku wtórnego utrzymają wymaganą koncentryczność pomiędzy stemplem a matrycą. Jednakże użycie słabo wyprodukowanych, tanich oprawek może prowadzić do poważnej niewspółosiowości, szybkiego zużycia narzędzia i potencjalnego uszkodzenia głowicy rewolwerowej obrabiarki.
Częstotliwość ostrzenia narzędzi zależy w dużym stopniu od wykrawanego materiału i liczby trafień. Wskaźnik wizualny jest jednak uniwersalny: narzędzia należy ostrzyć, gdy tylko na krawędzi skrawającej pojawi się lekkie zaokrąglenie. Przestrzeganie rutynowego harmonogramu pozwala usunąć mikropęknięcia, zanim spowodują poważne odpryski, co ostatecznie wydłuża ogólną żywotność narzędzia.
Użycie zbyt małego luzu matrycy powoduje nadmierne tarcie, co prowadzi do szybkiego zużycia narzędzia, silnego zatarcia i większego wymaganego tonażu wykrawania. I odwrotnie, jeśli luz jest zbyt luźny, materiał będzie się raczej wyginał niż ścinał. Powoduje to duże, niedopuszczalne zadziory, niską jakość części i zwiększone ryzyko awarii maszyny.
Wyciąganie ślimaka ma miejsce, gdy wykrawany złom jest wyciągany z matrycy na powierzchnię arkusza podczas suwu powrotnego stempla. Ten niebezpieczny stan jest zwykle spowodowany nieprawidłowym luzem matrycy, stępionymi krawędziami narzędzia, brakiem smarowania lub brakiem odpowiednich elementów zatrzymujących ślimaki wbudowanych w samą matrycę.
Aby obliczyć tonaż na przebicie, należy pomnożyć całkowity obwód otworu przez grubość materiału, a następnie pomnożyć wynik przez właściwą wytrzymałość materiału na ścinanie. Na koniec podziel tę liczbę przez stałą, aby przeliczyć siłę na tony. Przed rozpoczęciem pracy zawsze sprawdzaj obliczoną liczbę w porównaniu z określonymi maksymalnymi limitami siły poszczególnych stacji rewolwerowych maszyny.


