


Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 25.06.2026 Herkunft: Website


Architektonische Fassadenprojekte erfordern hohe Präzision, strenge ästhetische Standards und höchste strukturelle Integrität. Im modernen Bauwesen wird die skalierbare Paneelfertigung schnell zu einem Hauptengpass. Um ehrgeizige architektonische Entwürfe zu erfüllen, müssen Ingenieure perfekt ebene, optisch einwandfreie Oberflächen in großem Maßstab herstellen. Herkömmliche Fertigungsmethoden haben oft Schwierigkeiten, diese Anforderungen effizient zu erfüllen. Sie verlassen sich in hohem Maße auf sekundäre Vorgänge zur Belüftung, Versteifung und Befestigung. Der Transport großer Aluminiumbleche zwischen verschiedenen Arbeitsstationen erhöht die Handhabungsrisiken und erhöht die Gesamtproduktionszeit.
Um wettbewerbsfähig zu bleiben, benötigen Sie einen optimierten Ansatz. Strategische Investition in spezialisierte CNC Punch Press Tooling löst dieses Dilemma direkt. Es ermöglicht Herstellern, Abläufe zu konsolidieren, Oberflächenfehler zu verhindern und die Produktion von Aluminiumfassaden effektiv zu skalieren. Dieser Leitfaden zeigt, wie moderne Fertigungszentren vom einfachen Lochstanzen zur fortschrittlichen Blechumformung übergehen. Sie lernen spezifische Strategien kennen, um manuelles Entgraten zu vermeiden, empfindliche Oberflächen zu schützen und Werkzeugwege für maximale Leistung zu optimieren.
Konsolidierte Abläufe: Fortschrittliche Werkzeuge ermöglichen das Formen in der Maschine (Lamellen, Sickenrollen, Extrusionen), wodurch sekundäre manuelle Prozesse überflüssig werden.
Fehlerminderung: Spezielle, nicht markierende Matrizen und Abstreifplatten verhindern Kratzer auf hochwertigen, ästhetischen Aluminiumoberflächen.
Strukturelle Integrität: Die Integration von Versteifungsrippen mittels CNC-Revolver-Stanzwerkzeug reduziert die „Ölkanisterbildung“ bei Architekturpaneelen mit großer Spannweite.
Kompatibilität des Werkzeugsystems: Die Auswahl der richtigen Werkzeugarchitektur (dicker oder dünner Revolver) wirkt sich direkt auf die Ausrichtungsgenauigkeit und die Langlebigkeit des Werkzeugs aus.
Großformatige Aluminiumpaneele dominieren moderne Fassadengestaltungen. Diese ausgedehnten Metallbleche stellen besondere Herausforderungen bei der Herstellung dar. Bei schweren Stanzzyklen neigen sie stark zum Verziehen. Bei mehrstufigen Herstellungsprozessen besteht ein erhebliches Risiko einer Oberflächenbeschädigung. Jedes Mal, wenn ein Techniker eine hochglanzpolierte Platte anhebt, umdreht oder an einen neuen Arbeitsplatz bewegt, steigt das Risiko ästhetischer Schäden sprunghaft an. Kratzer auf Architekturplatten führen oft zur sofortigen Ablehnung durch den Kunden. Hohe Ausschussquoten zerstören die Projektrentabilität.
Hersteller müssen bei der Modernisierung ihres Fertigungsansatzes klare Erfolgskriterien definieren. Der bloße Kauf schnellerer Maschinen löst selten die Grundprobleme. Echter betrieblicher Erfolg erfordert eine strategische Überarbeitung der Art und Weise, wie sich Metall in der Werkstatt bewegt. Berücksichtigen Sie diese primären Erfolgskriterien für die Modernisierung Ihres Fertigungsprozesses:
Völlige Eliminierung sekundärer nachgelagerter Prozesse wie manuelles Entgraten und Offline-Bügelschweißen.
Keine ästhetischen Mängel vor dem Eloxieren oder Pulverbeschichten.
Messbare Reduzierung der Zykluszeiten von Etage zu Etage bei komplexen Plattenbaugruppen.
Um diese Ziele zu erreichen, ist eine grundlegende Änderung der Denkweise erforderlich. Sie müssen aufhören, das Gerät als einfache Lochmaschine zu betrachten. Stattdessen sollten Sie es als umfassendes Blechumformzentrum nutzen. Moderne Stanzpressen verfügen über genügend Kraft, um Aluminium direkt auf dem Maschinenbett zu formen, zu biegen und in Form zu bringen. Durch die Konsolidierung dieser Vorgänge wird die Teilehandhabung minimiert. Weniger Berührungen führen direkt zu weniger Fehlern, geringeren Ausschussraten und schnelleren Lieferplänen.
Große, flache Aluminiumplatten leiden häufig unter „Ölkonservierung“. Dieses Phänomen beschreibt die sichtbare Welligkeit oder Knickung, die bei breiten Metallspannen unter Wärmeausdehnung oder Windlasten auftritt. Traditionell schweißten die Hersteller schwere Versteifungskanäle an die Rückseite der Platte, um diese Biegung zu verhindern. Beim Schweißen entsteht starke Hitze, die häufig zu örtlicher Verformung führt und die äußere Oberfläche der Platte beeinträchtigt.
Perlenroller-Werkzeuge bieten eine überlegene Alternative. Sie rollen durchgehende Strukturrippen direkt in die flache Aluminiumplatte ein, während diese an der Maschine verbleibt. Obere und untere Räder drücken das Material zusammen und erzeugen so eine starre geometrische Form. Diese kontinuierliche Formgebung verleiht dem Material eine enorme Festigkeit. Es verhindert die Ölkonservierung vollständig, ohne dass größere, kostenintensive Materialstärken erforderlich sind. Sie erreichen strukturelle Integrität in einem einzigen Aufbau.
Vorhangwände erfordern integrierte Luftstrom- und Entwässerungssysteme, um die Feuchtigkeit zu verwalten und die Gebäudetemperaturen zu regulieren. Hersteller schneiden oft große Löcher und schweißen separate Lamellen-Unterbaugruppen in die Paneele. Diese Methode ist langsam und birgt potenzielle Fehlerquellen für das Eindringen von Wasser.
Lanzen- und Formwerkzeuge erzeugen integrierte Luftstromöffnungen direkt an der Presse. Das Werkzeug schneidet und formt die Lamelle in einem einzigen progressiven Hub. Es ersetzt vollständig geschweißte Baugruppen. Diese Methode gewährleistet eine strikte Maßwiederholgenauigkeit. Alle Lamellen passen perfekt zusammen und garantieren so eine wetterfeste Fassadenleistung. Sie eliminieren den arbeitsintensiven Montageprozess und erzielen eine sauberere architektonische Ästhetik.
Für die Montage schwerer Aluminiumplatten am Gebäudeskelett sind robuste Befestigungspunkte erforderlich. Das manuelle Bohren und Gewindeschneiden von Löchern ist eine mühsame und fehleranfällige Aufgabe. Beim herkömmlichen Bohren entstehen Grate, die die bündig montierte Hardware beeinträchtigen.
Fortschrittliche Extrusionswerkzeuge tauchen in das Blech ein und ziehen das Metall nach unten, um einen präzisen zylindrischen Kragen zu bilden. Ein sekundäres Gewindeschneidwerkzeug schneidet dann direkt an der Presse saubere Gewinde in diesen verlängerten Kragen. Diese Kombination garantiert eine präzise strukturelle Verbindung von Konsolen und Pfosten. Sekundäre Bohrvorgänge entfallen vollständig. Sie stellen den Montageteams montagefertige Paneele direkt vom Fertigungsband zur Verfügung.
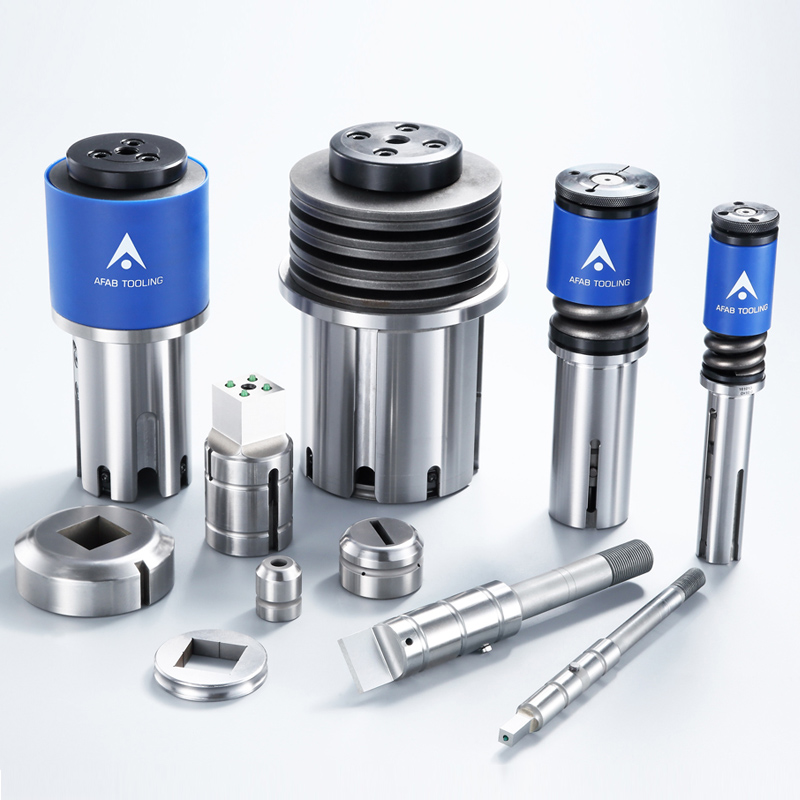
Die Grundlage einer zuverlässigen maschinellen Umformung liegt in der Architektur des Werkzeugsystems. Verschiedene Maschinenhersteller verwenden spezifische Werkzeugstile, die jeweils unterschiedliche Vorteile für das Stanzen von Hochleistungsaluminium bieten. Das Verständnis dieser Architekturen hilft Ihnen, die Maschinenleistung zu optimieren.
Nachfolgend finden Sie eine Tabelle zum Vergleich der primären Werkzeugarchitekturen, die bei der Herstellung von Vorhangfassaden verwendet werden:
Werkzeugarchitektur |
Hauptmerkmal |
Bester Anwendungsfall für Aluminiumfassaden |
|---|---|---|
Dicker Turm (Amada/Mate-Stil) |
Längere Führungslängen und überlegene Steifigkeit des Stempelkörpers. |
Schwere Formen, tiefe Extrusionen und große Lamellen. |
Dünner Turm |
Kürzere Führungslängen bei geringerem Gesamtgewicht des Werkzeugs. |
Hochgeschwindigkeitsperforation auf ästhetischen Platten mit geringerer Dicke. |
Trumpf-Stil (Linearschiene) |
Einzelstanzkopf mit automatischer Werkzeugschienenzuführung. |
Komplexe Konfigurationen mit mehreren Werkzeugen, die häufige und schnelle Werkzeugwechsel erfordern. |
Bei der Auswahl CNC-Revolverstanzwerkzeuge für dickes Architekturaluminium, Ausrichtung und Steifigkeit sind von größter Bedeutung. Umformvorgänge erzeugen erhebliche Querkräfte. Wenn es dem Werkzeugführungssystem an Steifigkeit mangelt, wird der Stempel beim Aufprall abgelenkt. Die Durchbiegung führt zu ungleichmäßigen Matrizenabständen, schnellem Werkzeugverschleiß und schlechter Teilequalität. Hochsteife Führungssysteme verhindern diese Durchbiegung. Sie stellen sicher, dass der Stempel perfekt gerade in die Matrize gelangt, selbst unter der enormen Belastung beim Formen von 3-mm- oder 4-mm-Aluminiumplatten.
Eine weitere große Hürde stellt die Materialhaftung dar. Aluminium ist ein relativ weiches, stark haftendes Metall. Beim wiederholten Stanzen verschweißen sich mikroskopisch kleine Aluminiumpartikel mit der Stempelspitze. Dieser als Fressen bezeichnete Prozess beeinträchtigt die Werkzeugkante und führt zu starken Kratzern auf der Plattenoberfläche. Hochwertige Werkzeugstähle, wie z. B. pulvermetallurgische (PM) Sorten, widerstehen Kantenverschleiß besser als Standard-M2-Stahl. Darüber hinaus müssen Sie spezielle Werkzeugbeschichtungen auftragen, um ein Abrieb zu verhindern. Beschichtungen wie Titancarbonitrid (TiCN) oder proprietäre Maxima-Oberflächen sorgen für außergewöhnliche Gleitfähigkeit. Sie wirken als Barriere zwischen Stahl und Aluminium. Diese Beschichtungen verlängern die Wartungszyklen drastisch und schützen die makellose Oberfläche Ihrer Fassadenplatten.
Die gezielte Gestaltung von Fassadenbauteilen für die Stanzpressenfertigung garantiert einen reibungsloseren Produktionsablauf. Ein proaktiver Design for Manufacturability (DFM)-Ansatz mindert häufige Fertigungsrisiken, bevor das erste Blech das Maschinenbett erreicht.
Die Implementierung von Oberflächenschutzstrategien ist der wichtigste DFM-Schritt für Architekturpaneele. Vorgefertigte oder hochglanzpolierte Außenbleche verkratzen bei der Bearbeitung leicht. Sie müssen die Reibung zwischen Metallen nach Möglichkeit beseitigen. Befolgen Sie diese Schritte, um die Ästhetik des Panels zu gewährleisten:
Setzen Sie Urethan-Abstreifer ein: Ersetzen Sie standardmäßige Abstreiferplatten aus Stahl durch Urethan-Alternativen. Urethan hält die Platte beim Herausziehen fest flach, ohne Schlagringe oder Abrieb zu hinterlassen.
Verwenden Sie nicht markierende Matrizenmatten: Setzen Sie spezielle vertiefte Matrizen oder Urethan-Matrizenmatten ein. Diese verhindern, dass die Unterseite des Aluminiumblechs während der Maschinenbewegung an den harten Stahlkanten reibt.
Installieren Sie Bürstentische: Stellen Sie sicher, dass das Maschinenbett über Bürstentische mit hoher Dichte anstelle von Stahlkugelübertragungen verfügt. Bürsten tragen schwere Aluminiumbleche sanft und fegen abrasive Rückstände weg.
Das Management von Blattverzerrungen erfordert eine sorgfältige Programmierung. Durch das Stanzen von Hunderten von Löchern entstehen enorme Eigenspannungen im Metall. Wenn Sie nacheinander Löcher von einer Kante der Platte zur anderen stanzen, dehnt und wellt sich das Metall. Sie müssen die Durchstanzkräfte gleichmäßig über die Platte verteilen. Fortschrittliche Verschachtelungssoftware optimiert die Werkzeugsequenzierung. Es wechselt die Stanzstellen und gleicht so die inneren Spannungen effektiv aus. Durch diese strategische Reihenfolge bleibt das Aluminiumpaneel perfekt flach und stellt sicher, dass es bündig mit der Gebäudeaußenseite abschließt.
Schließlich sorgt die Spaltoptimierung für saubere Schnitte. Der Abstand zwischen Stempel und Matrize muss mit der spezifischen strukturellen Aluminiumlegierung übereinstimmen, die Sie verarbeiten. Weicheres Aluminium der 3000er-Serie erfordert engere Abstände, um sauber zu scheren, ohne große Grate zu hinterlassen. Härteres Architekturaluminium der Serie 5000 erfordert etwas größere Abstände. Dadurch kann das Material während des Stempelhubs richtig brechen. Falsche Abstände führen zum Butzenziehen. Das Ziehen des Butzens erfolgt, wenn der gestanzte Abfall aus der Matrize gehoben wird und auf dem Blech landet. Der nächste Schlag drückt die Kugel in die Platte und zerstört sie sofort. Die Berechnung präziser Abstände vermeidet Grate, verhindert das Herausziehen von Rohlingen und garantiert eine makellose Kante.
Hardware-Upgrades allein können Ihre Produktionslinie nicht verändern. Sie müssen Ihre Spezialwerkzeugstrategie mit der modernen CNC-Programmierung synchronisieren, um echte Fertigungseffizienz zu erreichen. Moderne Verschachtelungssoftware schließt die Lücke zwischen architektonischer Absicht und Maschinenfähigkeit.
Fortschrittliche CAM-Software übersetzt komplexe 3D-Fassadenmodelle direkt in optimierte Werkzeugwege. Die Software versteht die genaue Geometrie Ihrer Umformwerkzeuge. Es berechnet automatisch die genauen Trefferschritte, die erforderlich sind, um eine Raupe zu rollen oder eine durchgehende Lamelle zu bilden. Diese Softwaresynchronisation eliminiert manuelle Codierungsfehler. Dadurch wird sichergestellt, dass die Maschine die Umformwerkzeuge sicher nutzt, ohne mit benachbarten Klemmen oder Elementen zu kollidieren.
Durch die Minimierung der Revolver-Indexzeit werden die Gesamtzykluszeiten von Stockwerk zu Stockwerk erheblich verkürzt. Hochdichte perforierte Fassadenkonstruktionen erfordern Tausende von Werkzeugschlägen. Das Drehen des Revolvers zum Werkzeugwechsel nimmt wertvolle Sekunden in Anspruch. Der Einsatz von Multitools und Clusterstanzen löst diese Ineffizienz. Ein einzelner Cluster-Schlag erzeugt mehrere Löcher mit einem Schlag. Multi-Tool-Stationen halten bis zu acht einzelne Stempel an einem einzigen Revolverstandort. Die Maschine lässt den internen Stößel fallen, um sofort verschiedene Werkzeuge auszuwählen, wobei die Revolverdrehung vollständig umgangen wird. Diese Strategie verkürzt die Produktionszeiten bei komplexen Architekturmustern.
Die Messung von Effizienzgewinnen erfordert einen klaren Rahmen. Sie müssen die ganzheitlichen Auswirkungen der maschinellen Umformung auf Ihren Produktionsplan bewerten. Nachfolgend finden Sie eine Übersichtstabelle, in der detailliert beschrieben wird, wie diese betrieblichen Verbesserungen gemessen werden können:
Effizienzmetrik |
Messmethode |
Erwartete Auswirkungen von Advanced Tooling |
|---|---|---|
Arbeitsumverteilung |
Verfolgen Sie die Stunden, die Sie für manuelles Entgraten und Sekundärbohren aufgewendet haben. |
Vollständiger Verzicht auf sekundäre Bohrstationen mittels Extrusionswerkzeugen. |
Ausschussreduzierung |
Messen Sie das Volumen der aufgrund von Oberflächenkratzern zurückgewiesenen Platten. |
Drastischer Rückgang des Ausschusses aufgrund von Urethan-Strippern und nicht markierenden Matrizen. |
Maschinenverfügbarkeit |
Überwachen Sie stundenlanges ununterbrochenes Stanzen zwischen dem Schärfen des Werkzeugs. |
Längere Laufzeiten werden durch hochwertige TiCN-Werkzeugbeschichtungen erreicht. |
Durch die Berücksichtigung von Arbeitseinsparungen bei sekundären Arbeitsgängen, geringeren Ausschussraten und erhöhter Maschinenverfügbarkeit werden die betrieblichen Vorteile unbestreitbar. Ihre Einrichtung geht von der Reaktion auf Engpässe zu einer vorhersehbaren Skalierung der Leistung über.
Durch die Modernisierung Ihrer Stanzpressenstrategie wird ein Standardfertigungsprozess in eine hocheffiziente Produktionslinie mit hoher Ausbeute umgewandelt. Die architektonischen Ansprüche an optisch einwandfreie und tragfähige Aluminiumfassaden werden immer weiter steigen. Wenn Sie sich auf veraltete sekundäre Abläufe verlassen, gefährden Sie Ihre Fähigkeit, Großprojekte termingerecht abzuwickeln.
Verlassen Sie sich bei der Auswahl eines Werkzeugpartners auf eine strenge Auswahllogik. Stützen Sie Ihre Lieferantenauswahl auf deren umfassende technische Unterstützung und kundenspezifischen Profilfunktionen. Stellen Sie sicher, dass sie über einen umfassenden Katalog nicht markierender Lösungen verfügen, die speziell für die ästhetische Aluminiumbearbeitung entwickelt wurden.
Ergreifen Sie sofort Maßnahmen zur Optimierung Ihres Bodens. Prüfen Sie noch heute Ihre aktuellen Sekundärbetriebe. Identifizieren Sie jeden Arbeitsplatz, der für manuelles Entgraten, Offline-Gewindeschneiden oder manuelles Lamellenschneiden vorgesehen ist. Dies sind Ihre unmittelbaren Möglichkeiten für die Integration in die maschinelle Umformung. Fordern Sie bei einem spezialisierten Hersteller einen Testlauf mit Werkzeugen an, um diese Lösungen an Ihren anspruchsvollsten Fassadenplatten zu validieren.
A: Durch das Rollen von Perlen entstehen durchgehende geometrische Rippen über das Metall. Durch diese kontinuierliche Umformung werden die großen, flachen Spannweiten des Blechs unterbrochen. Es sorgt für eine erhebliche geometrische Steifigkeit. Diese erhöhte strukturelle Festigkeit verhindert, dass sich das Paneel bei starker Windlast und Wärmeausdehnung verbiegt oder knickt.
A: Ja. Fortschrittliche Extrusionswerkzeuge tauchen und ziehen das Metall ein, um einen präzisen zylindrischen Kragen zu erzeugen. Ein in die Maschine integriertes Gewindeschneidwerkzeug schneidet dann saubere Gewinde in diesen Kragen. Durch diesen Prozess werden montagefertige Montagepunkte für Vorhangfassadenhalterungen bereitgestellt, wodurch Offline-Bohrungen entfallen.
A: Um Abrieb zu verhindern, sind hochwertige Werkzeugbeschichtungen wie Titancarbonitrid (TiCN) erforderlich, um die Schmierfähigkeit zu erhöhen. Sie müssen außerdem optimale Abstände zwischen Stempel und Matrize einhalten und geeignete automatische Schmiersysteme verwenden. Vernebelungssysteme tragen eine Mikroschicht Öl auf und verhindern so zusätzlich das Mikroschweißen von Metall auf Metall.
A: Nicht markierende Werkzeuge verhindern den Kontakt mit Schleifmitteln. Sie verwenden weiche Urethaneinsätze in den Abstreifplatten, um das Material flach zu halten, ohne es zu verbeulen. Versenkte Matrizen und optimierte Abstreifplattendrücke verhindern, dass starke Metall-auf-Metall-Reibung die sichtbare Außenseite der Platte beschädigt.


