


Просмотры: 0 Автор: Редактор сайта Время публикации: 25.06.2026 Происхождение: Сайт


Проекты архитектурных фасадов требуют высокой точности, строгих эстетических стандартов и превосходной структурной целостности. В современном строительстве производство масштабируемых панелей быстро становится основным узким местом. Инженеры должны создавать идеально плоские, визуально безупречные поверхности в огромных масштабах для реализации амбициозных архитектурных проектов. Традиционные методы производства часто не могут эффективно удовлетворить эти требования. Они в значительной степени полагаются на вторичные операции по вентиляции, приданию жесткости и креплению. Перемещение больших алюминиевых листов между разными рабочими станциями увеличивает риски при обращении и увеличивает общее время производства.
Чтобы оставаться конкурентоспособными, вам нужен рациональный подход. Стратегические инвестиции в специализированные Инструменты для штамповочного пресса с ЧПУ напрямую решают эту дилемму. Это позволяет производителям консолидировать операции, предотвращать дефекты поверхности и эффективно масштабировать производство алюминиевых навесных стен. В этом руководстве показано, как современные производственные центры переходят от простой перфорации к современной формовке листового металла. Вы изучите конкретные стратегии, позволяющие исключить ручное удаление заусенцев, защитить деликатную отделку и оптимизировать траекторию движения инструмента для достижения максимальной производительности.
Консолидированные операции: современные инструменты позволяют формовать изделия внутри машины (жалюзи, валики, экструзия), устраняя необходимость во вторичных ручных процессах.
Устранение дефектов: специальные немаркирующие матрицы и съемные пластины предотвращают появление царапин на дорогостоящих эстетичных алюминиевых поверхностях.
Структурная целостность: интеграция ребер жесткости с помощью револьверного инструмента с ЧПУ уменьшает «маслоконсервирование» на архитектурных панелях с большими пролетами.
Совместимость инструментальной системы: выбор правильной архитектуры инструмента (толстая или тонкая револьверная головка) напрямую влияет на точность центровки и долговечность инструмента.
Алюминиевые панели большого формата доминируют в современных конструкциях навесных стен. Эти дорогостоящие металлические листы представляют собой уникальные производственные задачи. Они очень склонны к деформации во время тяжелых циклов штамповки. Многоэтапные производственные процессы создают серьезный риск повреждения поверхности. Каждый раз, когда техник поднимает, переворачивает или переносит отполированную панель на новую рабочую станцию, риск эстетического повреждения резко возрастает. Царапины на архитектурных панелях часто приводят к немедленному отказу клиента. Высокие проценты брака снижают рентабельность проекта.
Производители должны определить четкие критерии успеха при обновлении своего производственного подхода. Простая покупка более быстрых машин редко решает коренные проблемы. Настоящий операционный успех требует стратегического пересмотра того, как металл перемещается по цеху. Учитывайте следующие основные критерии успеха при модернизации вашего производственного процесса:
Полное исключение вторичных последующих процессов, таких как ручное удаление заусенцев и автономная сварка кронштейнов.
Достижение отсутствия эстетических дефектов до этапов анодирования или порошкового покрытия.
Измеримое сокращение времени цикла сборки сложных панелей.
Достижение этих целей требует фундаментального изменения в мышлении. Вы должны перестать относиться к оборудованию как к простому станку для изготовления отверстий. Вместо этого вам следует использовать его как комплексный центр обработки листового металла. Современные штамповочные прессы имеют достаточный тоннаж, чтобы формовать, сгибать и формовать алюминий непосредственно на станине машины. Объединение этих операций сводит к минимуму обработку деталей. Меньшее количество прикосновений напрямую приводит к меньшему количеству ошибок, снижению процента брака и ускорению сроков поставки.
Большие плоские алюминиевые панели часто страдают от «масляного загрязнения». Это явление описывает видимую волнистость или коробление, которые возникают на широких металлических пролетах под воздействием теплового расширения или ветровых нагрузок. Традиционно производители приваривали к задней части панели тяжелые каналы жесткости, чтобы предотвратить изгиб. Сварка приводит к сильному нагреву, который часто вызывает локальное коробление и портит внешнюю отделку панели.
Инструменты с роликовыми валками представляют собой превосходную альтернативу. Они закатывают непрерывные ребра конструкции непосредственно в плоскую алюминиевую панель, пока она остается на машине. Верхние и нижние колеса прижимают материал, создавая жесткую геометрическую форму. Такое непрерывное формование придает огромную прочность. Он полностью предотвращает консервирование масла, не требуя более тяжелых и дорогостоящих материалов толщиной. Вы достигаете структурной целостности за одну установку.
Навесные стены требуют интегрированных систем воздушного потока и дренажа для управления влажностью и регулирования температуры в здании. Производители часто вырезают массивные отверстия и приваривают к панелям отдельные узлы жалюзи. Этот метод медленный и создает потенциальные точки отказа из-за проникновения воды.
Копья и формовочные инструменты создают встроенные вентиляционные отверстия непосредственно на прессе. Инструмент режет и формирует жалюзи за один поступательный ход. Он полностью заменяет сварные узлы. Этот метод обеспечивает строгую повторяемость размеров. Каждая жалюзи идеально сочетается друг с другом, гарантируя водонепроницаемость фасада. Вы исключаете трудоемкий процесс установки и достигаете более чистой архитектурной эстетики.
Крепление тяжелых алюминиевых панелей к каркасу здания требует надежных точек крепления. Сверление и нарезание резьбы вручную — утомительная задача, чреватая ошибками. Традиционное сверление оставляет заусенцы, которые мешают работе оборудования для скрытого монтажа.
Усовершенствованные инструменты экструзии погружаются в лист, вытягивая металл вниз, образуя точную цилиндрическую манжету. Вторичный нарезающий инструмент затем нарезает чистую резьбу в этом удлиненном воротнике непосредственно на прессе. Эта комбинация гарантирует точное структурное сопряжение кронштейнов и стоек. Это полностью исключает операции вторичного бурения. Вы предоставляете монтажным бригадам готовые к сборке панели прямо с производственной линии.
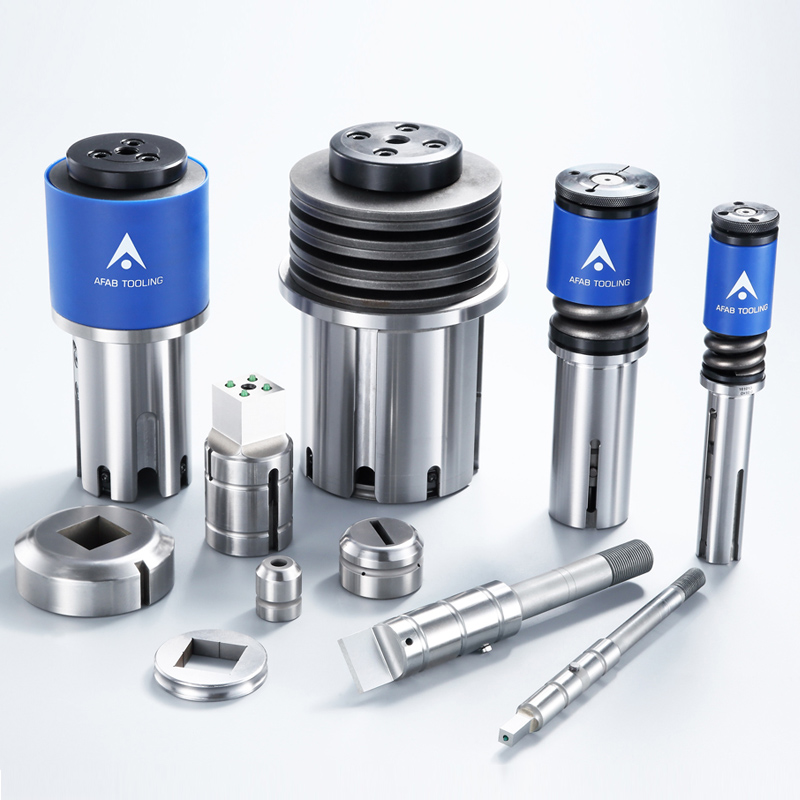
В основе надежной обработки давлением лежит архитектура инструментальной системы. Различные OEM-производители станков используют определенные стили инструментов, каждый из которых предлагает определенные преимущества при штамповке алюминия в тяжелых условиях. Понимание этих архитектур поможет вам оптимизировать производительность машины.
Ниже приведена диаграмма, сравнивающая основные конструкции инструментов, используемые при производстве навесных стен:
Инструментальная архитектура |
Основная характеристика |
Лучший вариант использования алюминиевых фасадов |
|---|---|---|
Толстая турель (стиль Амада/Матэ) |
Увеличенная длина направляющих и превосходная жесткость корпуса пуансона. |
Тяжелая формовка, глубокая экструзия и создание больших жалюзи. |
Тонкая турель |
Уменьшенная длина направляющих и меньший общий вес инструмента. |
Высокоскоростная перфорация на более легких эстетичных панелях. |
В стиле Трампфа (линейный рельс) |
Одинарная пуансонная головка с автоматизированной подачей инструмента по направляющим. |
Сложные установки с несколькими инструментами, требующие частой и быстрой смены инструментов. |
При выборе Револьверно-пробивной инструмент с ЧПУ для толстого архитектурного алюминия, выравнивание и жесткость имеют первостепенное значение. Операции формования генерируют значительные боковые силы. Если системе направляющих инструмента недостает жесткости, пуансон отклонится при ударе. Отклонение приводит к неравномерному зазору матрицы, быстрому износу инструмента и низкому качеству деталей. Очень жесткие направляющие системы предотвращают это отклонение. Они гарантируют, что пуансон входит в матрицу совершенно прямо, даже при огромных нагрузках при формовании алюминиевых панелей толщиной 3 или 4 мм.
Адгезия материала представляет собой еще одно серьезное препятствие. Алюминий — относительно мягкий металл с высокой адгезией. Во время повторяющейся штамповки микроскопические частицы алюминия привариваются к кончику пуансона. Этот процесс, известный как истирание, ухудшает качество кромки инструмента и приводит к появлению серьезных царапин на поверхности панели. Инструментальные стали премиум-класса, такие как марки порошковой металлургии (PM), устойчивы к износу кромок лучше, чем стандартная сталь M2. Кроме того, вы должны применять специальные покрытия для инструментов, чтобы предотвратить истирание. Покрытия, такие как карбонитрид титана (TiCN) или запатентованные покрытия Maxima, обеспечивают исключительную смазывающую способность. Они действуют как барьер между сталью и алюминием. Эти покрытия значительно продлевают циклы технического обслуживания и защищают первозданный вид фасадных панелей.
Разработка фасадных компонентов специально для производства штамповочных прессов гарантирует более бесперебойную работу производства. Упреждающий подход к проектированию для технологичности (DFM) снижает распространенные производственные риски еще до того, как первый лист попадет на станину станка.
Реализация стратегии защиты поверхности является наиболее важным шагом DFM для архитектурных панелей. Предварительно обработанные или тщательно отполированные внешние панели легко царапаются во время обработки. Вы должны исключить трение металла о металл везде, где это возможно. Выполните следующие действия, чтобы сохранить эстетику панели:
Использование уретановых стрипперов: замените стандартные стальные стрипперы на уретановые альтернативы. Уретан прочно удерживает лист во время извлечения, не оставляя ударных колец и потертостей.
Используйте немаркирующие маты для штампов: вставьте специальные утопленные штампы или уретановые маты для штампов. Они предотвращают трение нижней части алюминиевого листа о кромки твердой стали во время движения машины.
Установите щеточные столы. Убедитесь, что станина машины оснащена щеточными столами высокой плотности вместо стальных шариковых передач. Щетки плавно поддерживают тяжелые алюминиевые листы и сметают абразивный мусор.
Управление искажением листов требует тщательного программирования. Пробивка сотен отверстий создает в металле огромное остаточное напряжение. Если пробивать отверстия последовательно от одного края панели к другому, металл растянется и скрутится. Вы должны равномерно распределять ударные нагрузки по панели. Усовершенствованное программное обеспечение для раскроя оптимизирует последовательность инструментов. Он чередует места ударов, эффективно балансируя внутренние напряжения. Благодаря такой стратегической последовательности алюминиевая панель остается идеально ровной, гарантируя, что она прилегает заподлицо с экстерьером здания.
Наконец, оптимизация зазора обеспечивает чистый рез. Зазор между штампом и штампом должен соответствовать конкретному конструкционному алюминиевому сплаву, который вы обрабатываете. Более мягкий алюминий серии 3000 требует более узких зазоров для чистого среза, не оставляя больших заусенцев. Более твердый архитектурный алюминий серии 5000 требует немного меньших зазоров. Это позволяет материалу правильно разрушаться во время удара пуансона. Неправильные зазоры приводят к вытягиванию пробок. Вытягивание заготовок происходит, когда штампованный лом поднимается из матрицы и приземляется на лист. Следующий удар толкает пулю в панель, мгновенно разрушая ее. Точный расчет зазоров исключает заусенцы, предотвращает вытягивание заготовок и гарантирует безупречную кромку.
Сами по себе обновления оборудования не смогут преобразовать вашу производственную линию. Вы должны синхронизировать свою стратегию использования специализированных инструментов с современным программным обеспечением ЧПУ, чтобы добиться истинной эффективности производства. Современное программное обеспечение для раскроя устраняет разрыв между архитектурным замыслом и возможностями машины.
Усовершенствованное программное обеспечение CAM преобразует сложные 3D-модели фасада непосредственно в оптимизированные траектории движения инструментов. Программное обеспечение понимает точную геометрию ваших формовочных инструментов. Он автоматически рассчитывает точные приращения ударов, необходимые для прокатки валика или формирования непрерывной жалюзи. Эта программная синхронизация исключает ошибки ручного кодирования. Это гарантирует, что машина безопасно использует формовочные инструменты, не допуская столкновений с соседними зажимами или элементами.
Минимизация времени индексации револьверной головки значительно сокращает общее время цикла перемещения от этажа к этажу. Перфорированные фасады высокой плотности требуют тысяч ударов инструмента. Вращение револьверной головки для смены инструментов занимает драгоценные секунды. Использование многофункциональных инструментов и перфораторов решает эту неэффективность. Один кластерный перфоратор создает несколько отверстий за один удар. Многоинструментальные станции вмещают до восьми отдельных пуансонов в одной револьверной головке. Машина опускает внутренний плунжер для мгновенного выбора различных инструментов, полностью минуя вращение револьверной головки. Эта стратегия сокращает время производства сложных архитектурных моделей.
Измерение повышения эффективности требует четкой структуры. Вы должны оценить комплексное влияние внутримашинной формовки на ваш производственный график. Ниже приведена сводная таблица, в которой подробно описывается, как измерить эти эксплуатационные улучшения:
Показатель эффективности |
Метод измерения |
Ожидаемый эффект от усовершенствованных инструментов |
|---|---|---|
Перераспределение рабочей силы |
Отслеживайте часы, потраченные на ручное удаление заусенцев и вторичное сверление. |
Полное устранение вторичных буровых станций с помощью экструзионных инструментов. |
Сокращение лома |
Измерьте объем панелей, отбракованных из-за царапин на поверхности. |
Резкое снижение брака благодаря уретановым съемникам и немаркирующим матрицам. |
Время безотказной работы машины |
Контролируйте часы непрерывной штамповки между заточками инструмента. |
Увеличенное время работы достигается за счет покрытий инструментов TiCN премиум-класса. |
Если принять во внимание экономию труда на вторичных операциях, снижение процента брака и увеличение времени безотказной работы оборудования, эксплуатационные преимущества становятся неоспоримыми. Ваше предприятие переходит от реагирования на узкие места к предсказуемому масштабированию производительности.
Модернизация вашей стратегии вырубного пресса преобразует стандартный производственный процесс в высокоэффективную и высокопроизводительную производственную линию. Архитектурные требования к визуально безупречным, структурно прочным алюминиевым навесным стенам будут только возрастать. Использование устаревших вторичных операций ставит под угрозу вашу способность вовремя реализовывать крупномасштабные проекты.
При выборе партнера по инструментам полагайтесь на строгую логику составления короткого списка. При выборе поставщика основывайтесь на его глубокой инженерной поддержке и возможностях настраиваемого профиля. Убедитесь, что у них есть надежный каталог не оставляющих следов решений, разработанных специально для эстетичной обработки алюминия.
Примите незамедлительные меры по оптимизации вашего пола. Проведите аудит своих текущих второстепенных операций сегодня. Определите каждую рабочую станцию, предназначенную для ручного снятия заусенцев, нарезания резьбы в автономном режиме или ручной установки жалюзи. Это ваши непосредственные возможности для интеграции в машинное формование. Запросите пилотный запуск инструментов у специализированного производителя, чтобы проверить эти решения на самых сложных фасадных панелях.
Ответ: Валковая прокатка создает на металле непрерывные геометрические ребра. Эта непрерывная формовка разрушает большие плоские пролеты листового металла. Это добавляет значительную геометрическую жесткость. Эта повышенная структурная прочность предотвращает изгиб или коробление панели при сильных ветровых нагрузках и термическом расширении.
А: Да. Усовершенствованные инструменты экструзии погружают и вытягивают металл для создания точного цилиндрического воротника. Затем с помощью станочного нарезающего инструмента нарезается чистая резьба в этом воротнике. Этот процесс обеспечивает готовые к сборке точки крепления для кронштейнов навесных стен, исключая автономное сверление.
Ответ: Для предотвращения истирания необходимы высококачественные покрытия для инструментов, такие как карбонитрид титана (TiCN), для повышения смазывающей способности. Вы также должны поддерживать оптимизированные зазоры между пуансоном и штампом и использовать соответствующие автоматизированные системы смазки. Системы распыления наносят микрослой масла, дополнительно предотвращая микросварку металлов.
О: Инструменты, не оставляющие следов, исключают абразивный контакт. Они используют мягкие уретановые вставки внутри съемных пластин, которые удерживают материал ровно без вмятин. Утопленные матрицы и оптимизированное давление съемной пластины предотвращают разрушение видимой внешней поверхности панели из-за трения металла о металл.


