


Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-06-25 Pochodzenie: Strona


Projekty fasad architektonicznych wymagają dużej precyzji, rygorystycznych standardów estetycznych i doskonałej integralności strukturalnej. W nowoczesnym budownictwie skalowalna produkcja paneli szybko staje się głównym wąskim gardłem. Inżynierowie muszą wytwarzać idealnie płaskie, wizualnie nieskazitelne powierzchnie w ogromnej skali, aby sprostać ambitnym projektom architektonicznym. Tradycyjne metody produkcji często nie są w stanie skutecznie sprostać tym wymaganiom. Opierają się one w dużym stopniu na operacjach wtórnych w zakresie wentylacji, usztywnienia i mocowania. Przenoszenie dużych arkuszy aluminium pomiędzy różnymi stanowiskami pracy zwiększa ryzyko związane z obsługą i wydłuża ogólny czas produkcji.
Aby zachować konkurencyjność, potrzebujesz usprawnionego podejścia. Strategiczna inwestycja w specjalizację CNC Punch Press Tooling bezpośrednio rozwiązuje ten dylemat. Umożliwia producentom konsolidację operacji, zapobieganie defektom powierzchni i efektywne skalowanie produkcji aluminiowych ścian osłonowych. Ten przewodnik pokazuje, jak nowoczesne centra produkcyjne przechodzą od prostego dziurkowania do zaawansowanego formowania blachy. Poznasz konkretne strategie eliminujące ręczne gratowanie, chroniące delikatne wykończenia i optymalizujące ścieżki narzędzi w celu uzyskania maksymalnej wydajności.
Skonsolidowane operacje: Zaawansowane oprzyrządowanie umożliwia formowanie w maszynie (żaluzje, rolki, wytłoczki), eliminując potrzebę dodatkowych procesów ręcznych.
Łagodzenie defektów: Specjalistyczne, niebrudzące matryce i płytki zdzierające zapobiegają zarysowaniom na estetycznych powierzchniach aluminiowych o wysokiej wartości.
Integralność strukturalna: Zintegrowanie żeber usztywniających za pomocą narzędzi do wycinania rewolwerowego CNC ogranicza zjawisko „wylewania oleju” w przypadku paneli architektonicznych o dużej rozpiętości.
Zgodność systemu narzędzi: Wybór właściwej architektury narzędzi (gruba lub cienka głowica rewolwerowa) bezpośrednio wpływa na dokładność osiowania i trwałość narzędzia.
W nowoczesnych projektach ścian osłonowych dominują wielkoformatowe panele aluminiowe. Te rozległe blachy stwarzają wyjątkowe wyzwania produkcyjne. Są bardzo podatne na wypaczenia podczas ciężkich cykli wykrawania. Wieloetapowe procesy produkcyjne stwarzają poważne ryzyko uszkodzenia powierzchni. Za każdym razem, gdy technik podnosi, odwraca lub przenosi wypolerowany panel na nowe stanowisko robocze, ryzyko uszkodzeń estetycznych gwałtownie wzrasta. Zarysowania na panelach architektonicznych często prowadzą do natychmiastowej odmowy ze strony klienta. Wysokie wskaźniki złomowania niszczą rentowność projektu.
Producenci muszą zdefiniować jasne kryteria sukcesu przy ulepszaniu swojego podejścia do produkcji. Kupno szybszych maszyn rzadko rozwiązuje podstawowe problemy. Prawdziwy sukces operacyjny wymaga strategicznej zmiany sposobu przemieszczania się metalu w hali produkcyjnej. Rozważ następujące podstawowe kryteria sukcesu w przypadku modernizacji procesu produkcyjnego:
Całkowita eliminacja wtórnych procesów końcowych, takich jak ręczne gratowanie i spawanie zamków offline.
Osiągnięcie zerowych wad estetycznych przed etapami anodowania lub malowania proszkowego.
Wymierne skrócenie czasu cyklu od podłogi do podłogi w przypadku złożonych zespołów paneli.
Osiągnięcie tych celów wymaga zasadniczej zmiany sposobu myślenia. Musisz przestać traktować sprzęt jak zwykłą maszynę do robienia otworów. Zamiast tego powinieneś wykorzystać go jako kompleksowe centrum formowania blachy. Nowoczesne prasy wykrawające mają wystarczający tonaż do formowania, gięcia i kształtowania aluminium bezpośrednio na łożu maszyny. Konsolidacja tych operacji minimalizuje obsługę części. Mniej dotknięć przekłada się bezpośrednio na mniej błędów, niższe wskaźniki braków i przyspieszone harmonogramy dostaw.
Duże, płaskie panele aluminiowe często są podatne na „zalanie olejem”. Zjawisko to opisuje widoczne falowanie lub wyboczenie, które pojawia się na dużych rozpiętościach metalu pod wpływem rozszerzalności cieplnej lub obciążenia wiatrem. Tradycyjnie producenci spawali ciężkie kanały usztywniające z tyłu panelu, aby zapobiec temu wygięciu. Spawanie powoduje powstawanie intensywnego ciepła, które często powoduje miejscowe wypaczenia i niszczy zewnętrzne wykończenie panelu.
Narzędzia rolkowe stanowią doskonałą alternatywę. Wtaczają ciągłe żebra konstrukcyjne bezpośrednio w płaski panel aluminiowy, gdy pozostaje on na maszynie. Górne i dolne koła ściskają materiał, tworząc sztywny geometryczny kształt. To ciągłe formowanie dodaje ogromnej siły. Całkowicie zapobiega puszce olejowej, bez konieczności stosowania cięższych, kosztownych materiałów o grubości. Integralność strukturalną można osiągnąć w jednym ustawieniu.
Ściany osłonowe wymagają zintegrowanych systemów przepływu powietrza i drenażu, aby zarządzać wilgocią i regulować temperaturę w budynku. Producenci często wycinają masywne otwory i spawają w panelach oddzielne podzespoły żaluzji. Metoda ta jest powolna i stwarza potencjalne punkty awarii w przypadku wnikania wody.
Lance i narzędzia formujące tworzą zintegrowane otwory wentylacyjne bezpośrednio na prasie. Narzędzie tnie i formuje żaluzję jednym, progresywnym ruchem. Całkowicie zastępuje podzespoły spawane. Metoda ta zapewnia ścisłą powtarzalność wymiarową. Każda żaluzja idealnie do siebie pasuje, gwarantując szczelność elewacji. Eliminujesz pracochłonny proces montażu i osiągasz czystszą estetykę architektoniczną.
Montaż ciężkich paneli aluminiowych do szkieletu budynku wymaga solidnych punktów mocowania. Ręczne wiercenie i gwintowanie otworów jest zadaniem żmudnym i podatnym na błędy. Tradycyjne wiercenie pozostawia zadziory, które zakłócają montaż podtynkowy.
Zaawansowane narzędzia do wytłaczania zagłębiają się w arkusz, ciągnąc metal w dół, tworząc precyzyjny cylindryczny kołnierz. Następnie dodatkowe narzędzie do gwintowania wycina czyste gwinty w tym wydłużonym kołnierzu bezpośrednio na prasie. Takie połączenie gwarantuje precyzyjne dopasowanie konstrukcyjne wsporników i słupów. Całkowicie eliminuje wtórne operacje wiertnicze. Bezpośrednio z linii produkcyjnej zapewniasz ekipom montażowym gotowe do montażu panele.
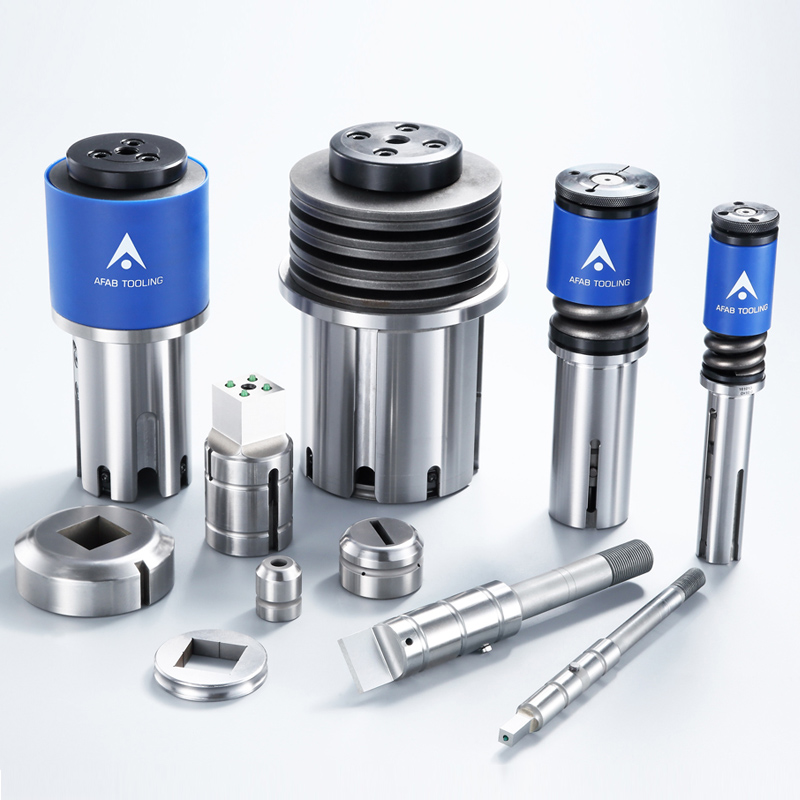
Podstawą niezawodnego formowania maszynowego jest architektura systemu narzędziowego. Różni producenci OEM maszyn stosują określone style narzędzi, z których każdy oferuje odrębne zalety w przypadku wykrawania aluminium pod dużym obciążeniem. Zrozumienie tych architektur pomaga zoptymalizować wydajność maszyny.
Poniżej znajduje się tabela porównująca podstawowe architektury narzędzi stosowane w produkcji ścian osłonowych:
Architektura narzędziowa |
Charakterystyka podstawowa |
Najlepszy przypadek użycia fasad aluminiowych |
|---|---|---|
Gruba wieża (styl Amada/Mate) |
Większe długości prowadnic i doskonała sztywność korpusu stempla. |
Ciężkie formowanie, głębokie wytłaczanie i tworzenie dużych żaluzji. |
Cienka wieżyczka |
Krótsze długości prowadnic i mniejsza masa całkowita narzędzia. |
Perforacja z dużą szybkością na lżejszych, estetycznych panelach. |
W stylu Trumpfa (szyna liniowa) |
Pojedyncza głowica stemplująca z automatyczną szyną narzędziową. |
Złożone konfiguracje wielu narzędzi wymagające częstych i szybkich zmian narzędzi. |
Przy wyborze Wykrawarka rewolwerowa CNC do grubego aluminium architektonicznego, wyrównanie i sztywność są najważniejsze. Operacje formowania generują znaczne siły boczne. Jeśli systemowi prowadzenia narzędzia brakuje sztywności, stempel odkształci się pod wpływem uderzenia. Ugięcie powoduje nierówne luzy matrycy, szybkie zużycie narzędzi i słabą jakość części. Bardzo sztywne systemy prowadzące zapobiegają temu ugięciu. Zapewniają, że stempel wchodzi do matrycy idealnie prosto, nawet pod ogromnym naprężeniem podczas formowania paneli aluminiowych o grubości 3 mm lub 4 mm.
Przyczepność materiału stanowi kolejną poważną przeszkodę. Aluminium jest stosunkowo miękkim metalem o dużej przyczepności. Podczas powtarzalnego wykrawania mikroskopijne cząsteczki aluminium zgrzewają się z końcówką stempla. Proces ten, znany jako zacieranie, powoduje degradację krawędzi narzędzia i powoduje poważne zarysowania na powierzchni panelu. Wysokiej jakości stale narzędziowe, takie jak gatunki metalurgii proszków (PM), są bardziej odporne na zużycie krawędzi niż standardowa stal M2. Ponadto należy zastosować specjalistyczne powłoki narzędzi, aby zapobiec zatarciu. Powłoki takie jak węgloazotek tytanu (TiCN) lub opatentowane wykończenia Maxima zapewniają wyjątkową smarowność. Działają jak bariera pomiędzy stalą a aluminium. Powłoki te drastycznie wydłużają cykle konserwacji i chronią nieskazitelne wykończenie paneli elewacyjnych.
Projektowanie komponentów fasadowych specjalnie do produkcji na prasach wykrawających gwarantuje płynniejszą produkcję. Proaktywne podejście do projektowania pod kątem produktywności (DFM) zmniejsza typowe ryzyko produkcyjne, zanim pierwszy arkusz trafi na łoże maszyny.
Wdrożenie strategii ochrony powierzchni jest najważniejszym krokiem DFM w przypadku paneli architektonicznych. Wstępnie wykończone lub wypolerowane na wysoki połysk panele zewnętrzne łatwo zarysowują się podczas obróbki. Jeśli to możliwe, należy wyeliminować tarcie metal o metal. Aby zachować estetykę panelu, wykonaj następujące kroki:
Wdrożenie uretanowych środków do usuwania izolacji: Wymień standardowe stalowe płyty do usuwania izolacji na uretanowe alternatywy. Uretan mocno utrzymuje arkusz płasko podczas ekstrakcji, nie pozostawiając pierścieni uderzeniowych ani zarysowań.
Wykorzystaj niebrudzące maty matrycowe: Włóż specjalistyczne matryce zagłębione lub maty uretanowe. Zapobiegają one ocieraniu się spodu blachy aluminiowej o krawędzie matrycy z twardej stali podczas ruchu maszyny.
Zainstaluj stoły szczotkowe: Upewnij się, że łoże maszyny jest wyposażone w stoły szczotkowe o dużej gęstości zamiast przenośników z kulkami stalowymi. Szczotki gładko podtrzymują ciężkie blachy aluminiowe i usuwają ścierne zanieczyszczenia.
Zarządzanie zniekształceniami arkuszy wymaga starannego programowania. Wybicie setek otworów powoduje wprowadzenie ogromnych naprężeń szczątkowych do metalu. Jeśli dziurkujesz kolejno od jednej krawędzi panelu do drugiej, metal będzie się rozciągał i zwijał. Należy równomiernie rozłożyć naprężenia przebijające na panelu. Zaawansowane oprogramowanie do zagnieżdżania optymalizuje sekwencjonowanie narzędzi. Zmienia miejsca wykrawania, skutecznie równoważąc naprężenia wewnętrzne. Dzięki temu strategicznemu uporządkowaniu panel aluminiowy jest idealnie płaski, dzięki czemu można go zamontować równo z zewnętrzną częścią budynku.
Wreszcie optymalizacja luzu zapewnia czyste cięcie. Luz między stemplem a matrycą musi odpowiadać konkretnemu przetwarzanemu konstrukcyjnemu stopowi aluminium. Bardziej miękkie aluminium serii 3000 wymaga mniejszych odstępów, aby zapewnić czyste ścinanie bez pozostawiania dużych zadziorów. Twardsze aluminium architektoniczne serii 5000 wymaga nieco luźniejszych prześwitów. Dzięki temu materiał może pęknąć prawidłowo podczas uderzenia stempla. Nieprawidłowe luzy prowadzą do ciągnięcia ślimaka. Wyciąganie ślimaka ma miejsce, gdy przebity złom unosi się z matrycy i ląduje na arkuszu. Następne uderzenie wbija kulę w panel, natychmiast go niszcząc. Dokładne obliczenie odstępów eliminuje zadziory, zapobiega ciągnięciu ślimaka i gwarantuje nieskazitelną krawędź.
Same aktualizacje sprzętu nie mogą zmienić Twojej linii produkcyjnej. Aby odblokować prawdziwą wydajność produkcji, musisz zsynchronizować swoją specjalistyczną strategię narzędziową z nowoczesnym programowaniem CNC. Nowoczesne oprogramowanie do zagnieżdżania wypełnia lukę pomiędzy zamysłem architektonicznym a możliwościami maszyny.
Zaawansowane oprogramowanie CAM przekłada złożone modele fasad 3D bezpośrednio na zoptymalizowane ścieżki narzędzi. Oprogramowanie rozpoznaje dokładną geometrię narzędzi do formowania. Automatycznie oblicza dokładne przyrosty uderzenia wymagane do zwinięcia ściegu lub uformowania ciągłej żaluzji. Ta synchronizacja oprogramowania eliminuje błędy ręcznego kodowania. Zapewnia to, że maszyna bezpiecznie wykorzystuje narzędzia formujące, bez kolizji z sąsiednimi zaciskami lub elementami.
Minimalizacja czasu indeksowania wieży znacznie skraca całkowity czas cyklu od podłogi do podłogi. Perforowane fasady o dużej gęstości wymagają tysięcy uderzeń narzędziami. Obracanie wieży w celu zmiany narzędzi zajmuje cenne sekundy. Wykorzystanie narzędzi wielofunkcyjnych i stempli klastrowych rozwiązuje tę nieefektywność. Pojedynczy cios kasetowy tworzy wiele dziur w jednym uderzeniu. Stanowiska wielofunkcyjne mieszczą do ośmiu pojedynczych stempli w jednym miejscu wieży. Maszyna opuszcza wewnętrzny siłownik, aby natychmiast wybrać różne narzędzia, całkowicie pomijając obrót wieży. Strategia ta skraca czas produkcji złożonych wzorów architektonicznych.
Pomiar przyrostu wydajności wymaga jasnych ram. Należy ocenić całościowy wpływ formowania maszynowego na harmonogram produkcji. Poniżej znajduje się tabela podsumowująca szczegółowo opisująca sposób pomiaru tych usprawnień operacyjnych:
Wskaźnik wydajności |
Metoda pomiaru |
Oczekiwany wpływ zaawansowanych narzędzi |
|---|---|---|
Realokacja pracy |
Śledź godziny spędzone na ręcznym gratowaniu i wierceniu dodatkowym. |
Całkowita eliminacja wtórnych stacji wiertniczych za pomocą narzędzi do wytłaczania. |
Redukcja złomu |
Zmierzyć objętość paneli odrzuconych ze względu na zarysowania powierzchni. |
Drastyczny spadek liczby odrzutów ze względu na produkty do usuwania uretanu i matryce niebrudzące. |
Czas pracy maszyny |
Monitoruj godziny ciągłego wykrawania pomiędzy ostrzeniem narzędzi. |
Wydłużone czasy pracy osiągnięte dzięki najwyższej jakości powłokom narzędzi TiCN. |
Uwzględniając zaoszczędzoną pracę na operacjach dodatkowych, zmniejszoną liczbę złomów i wydłużony czas sprawności maszyny, korzyści operacyjne stają się niezaprzeczalne. Twój obiekt przechodzi od reagowania na wąskie gardła do przewidywalnego skalowania wyników.
Uaktualnienie strategii prasy wykrawającej przekształca standardowy proces produkcyjny w wysoce wydajną linię produkcyjną o wysokiej wydajności. Wymagania architektoniczne dotyczące nieskazitelnych wizualnie i solidnych konstrukcyjnie aluminiowych ścian osłonowych będą tylko rosnąć. Poleganie na przestarzałych operacjach dodatkowych zagraża możliwości terminowej realizacji dużych projektów.
Wybierając partnera w zakresie narzędzi, opieraj się na ścisłej logice krótkiej listy. Oprzyj wybór dostawcy na jego głębokim wsparciu inżynieryjnym i możliwościach w zakresie niestandardowych profili. Upewnij się, że posiadają solidny katalog niebrudzących rozwiązań zaprojektowanych specjalnie z myślą o estetycznej obróbce aluminium.
Podejmij natychmiastowe działania, aby zoptymalizować podłogę. Już dziś przeprowadź audyt swoich bieżących operacji dodatkowych. Zidentyfikuj każdą stację roboczą przeznaczoną do ręcznego gratowania, gwintowania offline lub ręcznego żaluzji. Oto Twoje bezpośrednie możliwości integracji formowania w maszynie. Poproś o pilotażową serię narzędzi od wyspecjalizowanego producenta, aby zweryfikować te rozwiązania w przypadku najbardziej wymagających paneli elewacyjnych.
Odp.: Walcowanie koralików tworzy ciągłe geometryczne żebra w całym metalu. To ciągłe formowanie zakłóca duże, płaskie rozpiętości blachy. Dodaje znaczną sztywność geometryczną. Ta zwiększona wytrzymałość konstrukcyjna zapobiega zginaniu się i wyboczeniu panelu pod wpływem dużego obciążenia wiatrem i rozszerzalności cieplnej.
O: Tak. Zaawansowane narzędzia do wytłaczania zanurzają i rysują metal, tworząc precyzyjny cylindryczny kołnierz. Następnie wbudowane w maszynę narzędzie do gwintowania nacina czyste gwinty w tym kołnierzu. Proces ten zapewnia gotowe do montażu punkty montażowe dla wsporników ścian osłonowych, eliminując wiercenie w trybie offline.
Odp.: Zapobieganie zacieraniu wymaga najwyższej jakości powłok narzędzi, takich jak węgloazotek tytanu (TiCN), aby zwiększyć smarowność. Należy także utrzymywać zoptymalizowane odstępy między stemplem a matrycą i stosować odpowiednie zautomatyzowane systemy smarowania. Systemy zamgławiania nakładają mikrowarstwę oleju, dodatkowo zapobiegając mikrospawaniu metalu z metalem.
Odp.: Narzędzia niebrudzące eliminują kontakt ścierny. Używają miękkich wkładek uretanowych w płytach zdzierających, aby utrzymać materiał płasko bez wgnieceń. Wgłębione matryce i zoptymalizowane naciski płyty zgarniającej zapobiegają niszczeniu widocznej zewnętrznej powierzchni panelu przez silne tarcie metal o metal.


