


Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 22.09.2026 Herkunft: Website


Für eine effiziente Blechproduktion kommt es nicht nur auf die Geschwindigkeit der Stanzpresse an. Werkzeugauswahl, Ausrichtung, Abstand, Wartung, Rüstzeit und Umformfähigkeit beeinflussen alle die Teilequalität und die Kosten pro Komponente.
Thick Turret Tooling bietet eine flexible Stanzplattform für moderne CNC-Revolverstanzmaschinen. Bei richtiger Abstimmung auf Materialstärke, Geometrie, Produktionsvolumen und Maschinenanforderungen kann es die Produktivität steigern und gleichzeitig konsistente Löcher, Konturen, Formen und komplexe Blechkomponenten unterstützen.
In diesem Leitfaden wird erläutert, wie dicke Revolverwerkzeuge eine effiziente Blechbearbeitung unterstützen , wie sich unterschiedliche Werkzeugkonfigurationen auf die Produktion auswirken und was Hersteller bei der Auswahl und Wartung von Werkzeugen für die Blechbearbeitung berücksichtigen sollten.
Thick Turret Tooling ist ein Stanz- und Matrizensystem, das für CNC-Revolverstanzmaschinen entwickelt wurde. Die Werkzeuge sind in verschiedenen Revolverstationen installiert, sodass die Maschine während eines programmierten Produktionszyklus automatisch den erforderlichen Stempel auswählen kann.
Eine typische Baugruppe umfasst Stempel, Führung, Abstreifer, Feder- oder Stempelkopfkomponenten und eine passende Matrize. Während des Betriebs bewegt sich der Stempel durch das Blech in die Matrizenöffnung und entfernt Material oder erzeugt ein geformtes Merkmal entsprechend der ausgewählten Werkzeuggeometrie.
Das System kann runde Löcher, Quadrate, Rechtecke, Schlitze, benutzerdefinierte Formen, Cluster, Senkungen, Prägungen, Rippen, Lamellen, Brücken und andere Stanz- oder Formvorgänge unterstützen. Dadurch ist eine Revolverpresse in der Lage, viele Merkmale zu erzeugen, ohne das Blech zwischen mehreren Maschinen zu übertragen.
AFAB TOOL bietet ein dediziertes Das Sortiment an Dickrevolverwerkzeugen umfasst Standardserien, Multitools, Formwerkzeuge, Spezialanwendungen und entsprechendes Zubehör.
Der Begriff bezieht sich auf die Werkzeugarchitektur, die in einer Stanzpresse mit dickem Revolver verwendet wird, und bedeutet nicht einfach nur, dass das Blech selbst immer dick sein muss.
Im Vergleich zu Systemen mit dünnen Revolvern verwenden dickere Revolverwerkzeuge eine umfangreichere Werkzeugbaugruppe und Führungsstruktur. Dies unterstützt hohe Stanzkräfte, genaue Ausrichtung und ein breites Spektrum an Standard- und Spezialanwendungen.
Je nach maximalen Stempelabmessungen und gewünschter Anwendung kommen unterschiedliche Stationsgrößen zum Einsatz. Kleine Stationen verarbeiten kompakte Löcher und Formen effizient, während größere Stationen größere Geometrien und Formwerkzeuge unterstützen.
Dieses modulare Stationssystem ermöglicht es Herstellern, die Revolverkonfiguration entsprechend ihrem tatsächlichen Teilemix aufzubauen.
Eine effiziente Blechbearbeitung erfordert mehr als steigende Hübe pro Minute. Der gesamte Prozess muss Rüstzeit, Ausschuss, Werkzeugwechsel, Nebenvorgänge und ungeplante Ausfallzeiten minimieren.
Dicke Revolversysteme können diese Ziele unterstützen, da während der Produktion mehrere Werkzeuge in der Stanzpresse verfügbar bleiben. Die CNC-Programmierung wählt automatisch die richtige Station aus, während sich das Blech durch die Maschine bewegt.
Einer der größten Produktivitätsvorteile ist die Möglichkeit, mehrere Stanzvorgänge in einer einzigen Aufspannung durchzuführen.
Für ein Teil sind möglicherweise runde Löcher, Schlitze, rechteckige Öffnungen, Belüftungsmuster, Aussparungen, Senkungen, Prägungen oder andere Merkmale erforderlich. Mit geeigneten Werkzeugen im Revolver können viele dieser Vorgänge abgeschlossen werden, bevor das Blech die Stanzpresse verlässt.
Durch die Reduzierung der Transfers zwischen Maschinen kann die Handhabung verringert und die Maßhaltigkeit zwischen den Merkmalen verbessert werden.
Umformwerkzeuge können diese Fähigkeit noch erweitern, indem sie dreidimensionale Blechmerkmale erzeugen, die andernfalls möglicherweise einen separaten Pressvorgang erfordern würden.
Die Produktionseffizienz kann beeinträchtigt werden, wenn Bediener nach dem Schleifen zu viel Zeit damit verbringen, die Stempellänge einzustellen, Komponenten auszutauschen oder Werkzeuge anzupassen.
Schnellverstellbare Werkzeugsysteme sollen diese Aufgaben vereinfachen.
Zum Beispiel AFABs Der FAB-Typ mit dickem Revolver verfügt über ein schnell verstellbares Design, das die Einstellung von Stempel und Abstreifer vereinfachen soll. Die Reduzierung der Einrichtungsschritte kann besonders in Fabriken, in denen viele kleine Chargen verarbeitet werden, von Nutzen sein.
Der Nutzen wird größer, wenn ein Werk im Laufe des Tages häufig Materialien und Teileprogramme wechselt.
Eine Stanzpresse kann nur wiederholbare Teile herstellen, wenn die Werkzeuge genau ausgerichtet und formstabil bleiben.
Übermäßige Stempelbewegung, verschlissene Führungen, beschädigte Matrizen oder falscher Abstand können zu Graten, inkonsistenten Löchern, Kantenverformungen und vorzeitigem Werkzeugausfall führen.
Hochwertige Werkzeuge tragen dazu bei, die Beziehung zwischen Stempel und Matrize während des Hubs aufrechtzuerhalten. Dies unterstützt vorhersehbarere Ergebnisse bei langen Produktionsläufen.
Bei der Massenfertigung kann die Konsistenz ebenso wichtig sein wie die maximale Maschinengeschwindigkeit, da fehlerhafte Teile direkt die Material- und Arbeitskosten erhöhen.
Tipp: Messen Sie die Effizienz anhand akzeptabler Teile pro Stunde und nicht anhand von Maschinenhüben pro Stunde. Eine höhere Stanzgeschwindigkeit bietet wenig Nutzen, wenn Grate, Werkzeugschäden oder Ausschuss zunehmen.
Das richtige Blechbearbeitungswerkzeug sollte zum Material, zur Dicke, zur Merkmalsgeometrie, zur Maschine und zur Produktionsmenge passen.
Die Verwendung einer falschen Werkzeugkonfiguration kann zu einer schlechten Kantenqualität führen, selbst wenn die Stanzpresse selbst ordnungsgemäß funktioniert.
Der Matrizenabstand ist der Abstand zwischen der Schneidkante des Stempels und der Schneidkante der Matrize.
Durch den richtigen Abstand kann das Blech beim Stanzen kontrolliert brechen. Der ideale Wert hängt von der Materialart und -stärke ab.
Bei zu geringem Abstand können sich die Stanzkraft und der Werkzeugverschleiß erhöhen. Ein zu großer Abstand kann zu größeren Graten, verzerrten Löchern oder schlechter Kantenqualität führen.
Weichstahl, Edelstahl, Aluminium und andere Materialien erfordern möglicherweise unterschiedliche Abstandsstrategien, da ihre Festigkeit und Duktilität unterschiedlich sind.
Bei Wiederholungsproduktionen kann die Aufzeichnung erfolgreicher Stanz-Matrizen-Abstand-Kombinationen dazu beitragen, dass Bediener später stabile Ergebnisse reproduzieren.
Runde und standardmäßige rechteckige Löcher sind relativ einfach, andere Formen erfordern jedoch eine sorgfältigere Werkzeugauswahl.
Lange, schmale Schlitze, eng beieinander liegende Perforationen, spitze Ecken und unregelmäßige Profile können zu höheren Belastungen an den Stempelkanten führen.
In diesen Fällen kommt es auf die Gestaltung des Stempels, die Eckenradien, die Werkzeugführung und die Bearbeitungsreihenfolge an.
Mit Spezialwerkzeugen kann die erforderliche Geometrie manchmal effizienter hergestellt werden als durch wiederholtes Nibbeln mit einem Standardstempel.
Dadurch können sowohl das Erscheinungsbild der Kanten als auch die Zykluszeit verbessert werden.
Wichtig ist auch die Verwendung der richtigen Revolverstation.
Kleinere Werkzeuge sind effizient für kleine Löcher, während größere Stationen es Herstellern ermöglichen, größere Formen zu stanzen oder spezielle Formbaugruppen zu verwenden.
Der Versuch, eine anspruchsvolle Anwendung in eine unterdimensionierte Werkzeugkonfiguration zu zwingen, kann die Werkzeuglebensdauer und die Produktionszuverlässigkeit verringern.
Die Station sollte entsprechend den Merkmalsabmessungen, der erforderlichen Tonnage, der Materialstärke und den Maschinenbeschränkungen ausgewählt werden.
Das Thick Turret-System von AFAB umfasst mehrere Stationsformate und Produktfamilien für unterschiedliche Verarbeitungsanforderungen.
Eine produktive Revolverpresse verwendet normalerweise eine Kombination aus Standardwerkzeugen und Spezialwerkzeugen.
Standardstempel decken gängige Geometrien effizient ab, während Umform-, Mehrwerkzeug- und Spezialwerkzeuge die Sekundärprozesse reduzieren oder die Revolverkapazität erhöhen können.

Standardwerkzeuge erledigen die meisten alltäglichen Stanzvorgänge.
Die Thick Turret Standard-Serie von AFAB TOOL umfasst:
Grundtyp
FAB-Typ
Typ FAB 2
Typ FAB 90
FAB Ultra-Typ
Der Basistyp bietet ein herkömmliches Werkzeugformat für routinemäßige Stanzanforderungen, während andere Systeme andere Anpassungs-, Führungs-, Wartungs- oder Produktionsfunktionen bieten.
Zum Beispiel die Die Thick Turret FAB2 Type A Station nutzt ein Druckknopf-Einstellkonzept, das Änderungen der Stempelhöhe vereinfacht.
Die richtige Serie sollte das Produktionsvolumen, den Arbeitsablauf des Bedieners, die Wartungsstrategie und die erwartete Werkzeugnutzung widerspiegeln und nicht einfach das komplexeste Design auswählen.
Die Revolverkapazität kann zu einer Einschränkung werden, wenn eine Teilefamilie viele verschiedene Stempelformen benötigt.
Ein Multitool platziert mehrere Stempel in einer Revolverstation und erhöht so die Anzahl der verfügbaren Werkzeuge, ohne dass für jede Geometrie eine einzelne Station benötigt wird.
Dies kann besonders nützlich sein, wenn die Produktion viele kleine Löcher oder sich wiederholende Muster aufweist.
AFABs Das Thick Turret Multi Tool bietet eine weitere Option zur Erhöhung der Werkzeugflexibilität in Revolver-Stanzsystemen.
Bei der Auswahl mehrerer Werkzeuge sollten dennoch Werkzeuggröße, Maschinenkompatibilität, Merkmalsabstände, Material und Programmstrategie berücksichtigt werden.
Moderne Stanzmaschinen können mehr als nur Löcher erzeugen.
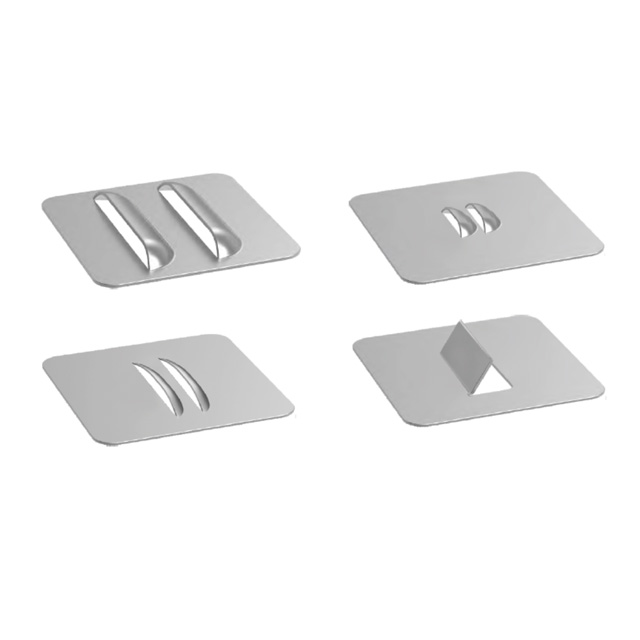
Formwerkzeuge können Merkmale wie Prägungen, Lamellen, Senkungen, Rippen, Aussparungen, Brückenformen und andere dreidimensionale Formen direkt auf dem Blech erzeugen.
Durch die Vervollständigung dieser Funktionen in der Revolverpresse kann die Notwendigkeit separater Stanz- oder manueller Vorgänge verringert werden.
Allerdings verändert sich durch die Umformung die Art und Weise, wie sich das Blech bewegt und gehandhabt werden muss. Formhöhe, Matrizenhöhe, Blechabstand, Teileausrichtung und mögliche Interferenzen mit Klammern oder Maschinenkomponenten müssen bei der Programmierung berücksichtigt werden.
Daher funktioniert der Spezialwerkzeugbau am besten, wenn Werkzeugkonstruktion und Prozessplanung gemeinsam berücksichtigt werden.
Selbst hochwertige Werkzeuge nutzen sich beim Stanzen allmählich ab.
Schnittkanten werden abgerundet, Abstände verändern sich und die Reibung kann zunehmen. Wenn Werkzeuge über den vorgesehenen Wartungspunkt hinaus laufen, kann sich die Qualität der Teile verschlechtern und die Stanzlasten können ansteigen.
Ein geplantes Wartungssystem kann daher sowohl die Werkzeuglebensdauer als auch die Blechverarbeitungskonsistenz verbessern .
Eine scharfe Schneidkante sorgt für eine kontrolliertere Scherwirkung.
Je stumpfer die Kante wird, desto mehr Kraft ist erforderlich, um in das Material einzudringen. Grate können zunehmen, es kann zu einem Hitzestau kommen und die Belastung der Stanzpresse und der Werkzeuge kann zunehmen.
Zu warten, bis ein Werkzeug inakzeptable Teile produziert, ist in der Regel weniger effizient, als es in einem kontrollierten Verschleißintervall zu schärfen.
Durch kleine, regelmäßige Schleifvorgänge kann zudem weniger Werkzeugmaterial abgetragen werden als durch seltenes, starkes Nachschleifen.
AFAB bietet eine Automatischer Stanzschleifer für die Wartung von Stempeln und Matrizen in Produktionsumgebungen.
Schleifen allein löst nicht jedes Werkzeugproblem.
Bediener sollten außerdem Führungen, Abstreifer, Federn, Stempelkörper, Matrizen, Halterungen und andere Komponenten auf Verschleiß oder Beschädigung prüfen.
Ungleichmäßiger Werkzeugverschleiß kann auf Ausrichtungsprobleme, falsches Spiel, schlechte Schmierung oder ungeeignete Stanzbedingungen hinweisen.
Durch frühzeitiges Ermitteln der Ursache können wiederholte Schäden an Ersatzkomponenten verhindert werden.
Wartungsaufzeichnungen können Fabriken auch dabei helfen, Werkzeuge zu identifizieren, die ungewöhnlich hohem Verschleiß unterliegen.
Metallpartikel, Ölverunreinigungen und Handhabungsschäden können die Leistung der Werkzeuge beeinträchtigen.
Werkzeuge sollten so gereinigt und gelagert werden, dass Schnittkanten und Präzisionsoberflächen geschont werden.
Spezielle Werkzeugschränke können dem Bediener helfen, komplette Stanz- und Matrizensätze zusammenzuhalten und gleichzeitig versehentliche Schäden während der Lagerung zu reduzieren.
Eine eindeutige Identifizierung verbessert auch die Rüsteffizienz, da die Bediener weniger Zeit mit der Suche nach der erforderlichen Station oder Form verbringen.
Hinweis: Die Werkzeugwartung sollte den Spezifikationen des Werkzeug- und Maschinenherstellers entsprechen. Übermäßiges Schleifen oder falsche Montage können die Arbeitsmaße verändern und die Leistung des Stempels beeinträchtigen.
Das richtige Werkzeugsystem hängt von der Arbeit ab, die eine Fabrik täglich leistet.
Eine Lohnfertigung, die viele Kleinserienaufträge bearbeitet, hat andere Prioritäten als eine Fabrik, die Hunderttausende ähnlicher Teile stanzt.

Lohnfertigungsbetriebe benötigen häufig schnelle Umrüstungen und eine breite Werkzeugflexibilität.
Schnell anpassbare Werkzeuge, Standardgeometriebibliotheken, Multitools und leicht austauschbare Komponenten können die Rüstzeit zwischen verschiedenen Aufträgen verkürzen.
Das Werkzeugsystem sollte außerdem ein breites Spektrum an Materialien und Blechdicken unterstützen, da sich die Arbeit von Kunde zu Kunde erheblich unterscheiden kann.
In diesem Umfeld kann Flexibilität wertvoller sein als die Optimierung eines Stempels für die Produktion extrem hoher Stückzahlen.
Bei der Großserienfertigung wird größerer Wert auf Werkzeuglebensdauer, Wiederholgenauigkeit, Schärfintervalle, schnelle Anpassung und Prozessstabilität gelegt.
Selbst eine geringe Reduzierung der Ausfallzeit kann erhebliche Auswirkungen haben, wenn dasselbe Merkmal tausende Male gestanzt wird.
Vollständig geführte oder leistungsstärkere Werkzeuge können einen Mehrwert bieten, wenn die Stanzfrequenz, Seitenlasten oder Präzisionsanforderungen hoch sind.
Fabriken sollten außerdem den Verschleiß systematisch überwachen, anstatt sich ausschließlich auf das Urteil des Bedieners zu verlassen.
Komplexe Teile erfordern möglicherweise Standardstempel, Formwerkzeuge, Sonderformen und Multi-Tool-Systeme innerhalb desselben Programms.
Hier sollte die Werkzeugauswahl bereits bei der Prozessplanung beginnen und nicht erst nach Abschluss des CNC-Programms.
Konstrukteure und Fertigungsingenieure können manchmal die Lochgeometrie oder die Platzierung von Elementen ändern, um Werkzeugwechsel zu reduzieren und das Stanzen zu vereinfachen.
Diese Zusammenarbeit zwischen Teiledesign und Werkzeugstrategie kann die Gesamtherstellungskosten senken, ohne die Produktfunktion zu beeinträchtigen.
Das Stanzen dicker Revolver wird in vielen Branchen eingesetzt, da Blechkomponenten in einer breiten Palette hergestellter Produkte vorkommen.
Typische Anwendungen sind:
Industrie |
Typische Blechkomponenten |
Werkzeuganforderungen |
|---|---|---|
Elektrische Ausrüstung |
Gehäuse, Paneele, Schränke |
Löcher, Schlitze, Aussparungen, Belüftung |
Elektronik |
Chassis und Gehäuse |
Präzise Löcher und kleine Details |
Maschinen |
Schutzvorrichtungen, Abdeckungen, Halterungen |
Gemischte Geometrie und schwerere Materialien |
Kommunikationsausrüstung |
Schränke und Regale |
Wiederholte Perforationen und Formen |
Medizinische Ausrüstung |
Gehäuse und Panels |
Präzision und Oberflächengüte |
Transport |
Halterungen und Strukturplatten |
Langlebige Werkzeuge und vielfältige Geometrie |
Energieausrüstung |
Schränke, Bedienfelder |
Hohe Wiederholgenauigkeit und vielfältige Formen |
Diese Anwendungen zeigen, warum Werkzeugflexibilität wichtig ist.
Eine Fabrik verarbeitet möglicherweise morgens Elektroschränke aus Weichstahl und später in derselben Schicht Gerätetafeln aus rostfreiem Stahl. Die Werkzeuge müssen Änderungen der Materialeigenschaften, der Strukturgröße und des Produktionsvolumens Rechnung tragen und gleichzeitig zuverlässige Ergebnisse liefern.
AFAB TOOL gibt an, dass seine Stanz- und Biegewerkzeuglösungen in den Bereichen Elektronik und Elektrogeräte, Maschinenbau, Kommunikation und Medizin, Transport und Energieanwendungen eingesetzt werden.
B2B-Käufer sollten detaillierte Produktionsinformationen bereitstellen, anstatt nur eine Lochgröße anzufordern.
Wichtige Spezifikationen sind:
Hersteller und Modell der Stanzpresse
Turmtyp
Stationsgröße
Erforderliche Stempelform
Lochabmessungen
Materialtyp
Materialstärke
Zugfestigkeit, sofern relevant
Erforderlicher Matrizenabstand
Anforderungen bilden
Produktionsmenge
Werkzeugstil
Oberflächenanforderungen
Bei Bedarf Sonderbeschichtungen
Erwartungen neu schleifen
Kompatibilität bestehender Werkzeuge
Mithilfe dieser Informationen kann ein Werkzeuglieferant eine geeignetere Konfiguration empfehlen.
Für spezielle Formen können auch Zeichnungen oder Musterteile erforderlich sein. Abmessungen allein beschreiben möglicherweise nicht vollständig die Formhöhe, die Ausrichtung, die Eckenradien, die Blechverformung oder die Abstandsanforderungen.
AFAB TOOL Co., Ltd. liefert Stanz- und Biegewerkzeuge für Stanzpressen und Blechbearbeitungsmaschinen. Käufer können es vollständig überprüfen Produktkategorien, Werkzeugbereich für dicke Revolver oder Werkzeug-Downloads bei der Entwicklung von Werkzeugspezifikationen.
Tipp: Zu den nützlichsten Werkzeuganfragen gehören das Maschinenmodell, das Material, die Dicke, die Merkmalszeichnung, die erwartete Menge und das aktuelle Produktionsproblem.
Thick Revolver Tooling spielt eine zentrale Rolle in der effizienten modernen Blechbearbeitung, da es CNC-Revolverstanzmaschinen ermöglicht, ein breites Spektrum an Stanz- und Umformvorgängen innerhalb eines Produktionssystems durchzuführen.
Das richtige Werkzeug kann dazu beitragen, die Rüstzeit zu verkürzen, eine gleichbleibende Lochqualität zu unterstützen, die Formflexibilität zu verbessern und Nachbearbeitungen zu reduzieren. Die Leistung hängt jedoch vom richtigen Abstand zwischen Stempel und Matrize, der Auswahl einer geeigneten Station, der Werkzeugausrichtung, dem Schärfen, der Wartung und der Kompatibilität mit dem tatsächlich verarbeiteten Material ab.
Standardstempel bleiben die Grundlage der meisten Revolversysteme, während Multitool-, Formwerkzeug- und Spezialanwendungslösungen die Produktionskapazität erweitern können, wenn Teile komplexer werden.
AFAB TOOL Co., Ltd. ist auf Stanz- und Biegewerkzeuge für Stanzpressen, Abkantpressen und Blechbearbeitungsmaschinen spezialisiert. Es ist Das Portfolio von Dickrevolverwerkzeugen umfasst Standardwerkzeuge, Spezialanwendungen, Multiwerkzeuge, Formwerkzeuge und Zubehör für unterschiedliche Anforderungen bei der Blechbearbeitung.
Für Hersteller, die Werkzeuge für die Blechbearbeitung bewerten , besteht der beste Ansatz darin, die Werkzeuge als Teil des gesamten Produktionsprozesses und nicht als isoliertes Verbrauchsmaterial zu betrachten. Maschinenzustand, Material, Teiledesign, Programmierung, Wartung und Werkzeugqualität müssen zusammenarbeiten, um eine zuverlässige Produktivität zu erreichen.
A: Thick Turret Tooling ist ein Stanz- und Matrizenwerkzeugsystem, das in CNC-Revolverstanzpressen zum Erstellen von Löchern, Konturen, Formen und anderen Merkmalen in Blechen verwendet wird.
A: Es unterstützt mehrere Stanz- und Umformvorgänge innerhalb einer CNC-Maschine und trägt so dazu bei, Handhabung, Rüstzeit, Sekundärprozesse und unnötige Produktionsunterbrechungen zu reduzieren.
A: Stanz-Matrizen-Abstand, Werkzeugschärfe, Ausrichtung, Materialstärke, Materialfestigkeit, Abisolieren, Schmierung und Maschinenzustand können alle die Stanzqualität beeinflussen.
A: Standardwerkzeuge schneiden hauptsächlich Löcher und Formen, während Formwerkzeuge dreidimensionale Blechmerkmale wie Prägungen, Rippen, Senkungen, Brücken oder Luftschlitze erzeugen.
A: Ein Thick-Revolver-Multitool platziert mehrere Stempel in einer Revolverstation, wodurch die verfügbare Werkzeugkapazität erhöht und die effiziente Produktion von Teilen mit mehreren kleinen Merkmalen unterstützt wird.
A: Es gibt kein universelles Intervall. Die Häufigkeit des Schärfens hängt vom Material, der Dicke, der Stempelgeometrie, der Trefferzahl, dem Abstand und der erforderlichen Kantenqualität ab. Generell sollten Werkzeuge geschärft werden, bevor übermäßiger Kantenverschleiß auftritt.
A: Geben Sie das Stanzpressenmodell, die Station, das Material, die Dicke, die Abmessungen oder Zeichnungen der Merkmale, die Produktionsmenge, die Abstandsanforderungen sowie etwaige Form- oder spezielle Anwendungsanforderungen an.


