


Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-06-25 Origen: Sitio


Los proyectos de fachadas arquitectónicas exigen alta precisión, estrictos estándares estéticos y una integridad estructural superior. En la construcción moderna, la fabricación de paneles escalables se convierte rápidamente en el principal cuello de botella. Los ingenieros deben producir superficies perfectamente planas y visualmente impecables a escalas masivas para cumplir con diseños arquitectónicos ambiciosos. Los métodos de fabricación tradicionales a menudo tienen dificultades para satisfacer estas demandas de manera eficiente. Dependen en gran medida de operaciones secundarias de ventilación, refuerzo y sujeción. Mover grandes láminas de aluminio entre diferentes estaciones de trabajo aumenta los riesgos de manipulación y aumenta los tiempos generales de producción.
Necesita un enfoque simplificado para seguir siendo competitivo. Inversión estratégica en especializados. CNC Punch Press Tooling resuelve este dilema directamente. Permite a los fabricantes consolidar operaciones, prevenir defectos superficiales y escalar la producción de muros cortina de aluminio de manera efectiva. Esta guía revela cómo los centros de fabricación modernos pasan de la simple perforación al conformado avanzado de chapa metálica. Aprenderá estrategias específicas para eliminar el desbarbado manual, proteger acabados delicados y optimizar las trayectorias de las herramientas para obtener el máximo rendimiento.
Operaciones consolidadas: Las herramientas avanzadas permiten el conformado en máquina (rejillas, rodillos, extrusiones), eliminando la necesidad de procesos manuales secundarios.
Mitigación de defectos: Los troqueles y placas decapantes especializados que no dejan marcas evitan rayones en superficies estéticas de aluminio de alto valor.
Integridad estructural: la integración de nervaduras de refuerzo mediante herramientas de punzonado de torreta CNC reduce el 'enlatado de aceite' en paneles arquitectónicos de gran envergadura.
Compatibilidad del sistema de herramientas: La selección de la arquitectura de herramientas correcta (torreta gruesa versus torreta delgada) afecta directamente la precisión de la alineación y la longevidad de la herramienta.
Los paneles de aluminio de gran formato dominan los diseños modernos de muros cortina. Estas láminas de metal expansivas presentan desafíos de fabricación únicos. Son muy propensos a deformarse durante ciclos de punzonado intensos. Los procesos de fabricación de varios pasos introducen graves riesgos de deterioro de la superficie. Cada vez que un técnico levanta, voltea o mueve un panel muy pulido a una nueva estación de trabajo, el riesgo de daño estético se dispara. Los rayones en los paneles arquitectónicos a menudo provocan el rechazo inmediato del cliente. Las altas tasas de desperdicio destruyen la rentabilidad del proyecto.
Los fabricantes deben definir criterios claros de éxito al actualizar su enfoque de fabricación. La simple compra de máquinas más rápidas rara vez resuelve los problemas de raíz. El verdadero éxito operativo requiere una revisión estratégica de cómo se mueve el metal en el taller. Considere estos criterios principales de éxito para actualizar su proceso de fabricación:
Eliminación total de procesos secundarios posteriores, como el desbarbado manual y la soldadura de soportes fuera de línea.
Logrando cero defectos estéticos previos a las etapas de anodizado o recubrimiento en polvo.
Reducción mensurable en los tiempos de ciclo de piso a piso para ensamblajes de paneles complejos.
Lograr estos objetivos requiere un cambio fundamental de mentalidad. Hay que dejar de tratar el equipo como una simple máquina de hacer agujeros. En su lugar, debería utilizarlo como un centro integral de conformado de chapa metálica. Las punzonadoras modernas tienen suficiente tonelaje para formar, doblar y dar forma al aluminio directamente en la bancada de la máquina. La consolidación de estas operaciones minimiza la manipulación de piezas. Menos toques se traducen directamente en menos errores, menores tasas de desperdicio y cronogramas de entrega acelerados.
Los paneles de aluminio grandes y planos a menudo sufren 'enlatado con aceite'. Este fenómeno describe la ondulación o pandeo visible que se produce en amplios tramos de metal bajo expansión térmica o cargas de viento. Tradicionalmente, los fabricantes soldaban canales de refuerzo pesados en la parte posterior del panel para evitar esta flexión. La soldadura introduce un calor intenso, que frecuentemente provoca deformaciones localizadas y arruina el acabado exterior del panel.
Las herramientas de rodillos de talón ofrecen una alternativa superior. Enrollan nervaduras estructurales continuas directamente en el panel plano de aluminio mientras éste permanece en la máquina. Las ruedas superiores e inferiores pellizcaron el material, creando una forma geométrica rígida. Esta formación continua añade una fuerza inmensa. Evita por completo el enlatado de aceite sin necesidad de espesores de material más pesados y costosos. Se logra integridad estructural en una sola configuración.
Los muros cortina requieren sistemas integrados de flujo de aire y drenaje para controlar la humedad y regular la temperatura del edificio. Los fabricantes suelen cortar agujeros enormes y soldar subconjuntos de rejillas separados en los paneles. Este método es lento e introduce posibles puntos de falla por entrada de agua.
Las herramientas de lanza y forma crean respiraderos de flujo de aire integrados directamente en la prensa. La herramienta corta y forma la lama en un solo golpe progresivo. Reemplaza completamente los subconjuntos soldados. Este método garantiza una estricta repetibilidad dimensional. Cada lama combina perfectamente, lo que garantiza un rendimiento de fachada resistente a la intemperie. Elimina el laborioso proceso de instalación y logra una estética arquitectónica más limpia.
El montaje de pesados paneles de aluminio en la estructura del edificio requiere puntos de fijación robustos. Perforar y roscar agujeros manualmente es una tarea tediosa y propensa a errores. La perforación tradicional deja rebabas que interfieren con los herrajes de montaje empotrado.
Las herramientas de extrusión avanzadas se sumergen en la lámina, arrastrando el metal hacia abajo para formar un collar cilíndrico preciso. Luego, una herramienta de roscado secundaria corta hilos limpios en este collar extendido directamente en la prensa. Esta combinación garantiza un acoplamiento estructural preciso para soportes y parteluces. Elimina por completo las operaciones de perforación secundaria. Usted proporciona a los equipos de instalación paneles listos para ensamblar directamente desde la línea de fabricación.
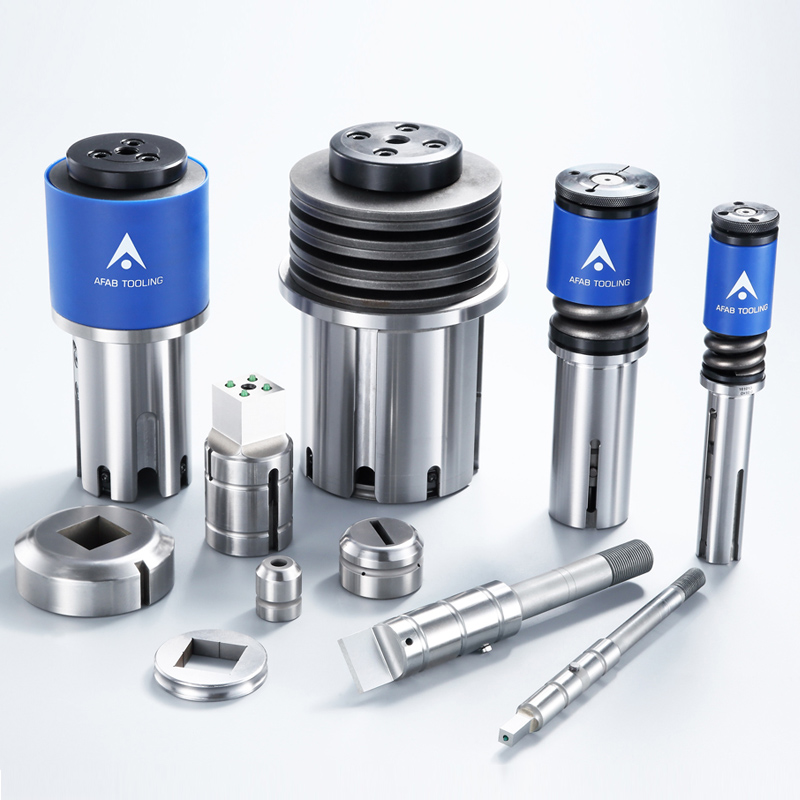
La base de un conformado confiable en máquina radica en la arquitectura del sistema de herramientas. Los diferentes fabricantes de equipos originales de máquinas utilizan estilos de herramientas específicos, cada uno de los cuales ofrece distintas ventajas para el punzonado de aluminio de alta resistencia. Comprender estas arquitecturas le ayuda a optimizar el rendimiento de la máquina.
A continuación se muestra un cuadro que compara las arquitecturas de herramientas principales utilizadas en la fabricación de muros cortina:
Arquitectura de herramientas |
Característica primaria |
El mejor caso de uso para fachadas de aluminio |
|---|---|---|
Torreta gruesa (estilo Amada/Mate) |
Longitudes de guía más largas y rigidez superior del cuerpo del punzón. |
Conformado pesado, extrusiones profundas y creación de lamas grandes. |
Torreta delgada |
Longitudes de guía más cortas con un peso total más ligero de la herramienta. |
Perforación de alta velocidad en paneles estéticos de menor calibre. |
Estilo Trumpf (carril lineal) |
Cabezal de punzón único con entrega automatizada de riel de herramientas. |
Configuraciones complejas de múltiples herramientas que requieren cambios de herramientas r |
Al seleccionar Herramientas de punzonado de torreta CNC para aluminio grueso de calidad arquitectónica, la alineación y la rigidez son primordiales. Las operaciones de conformado generan fuerzas laterales significativas. Si el sistema de guía de la herramienta carece de rigidez, el punzón se desviará al impactar. La deflexión provoca holguras desiguales en el troquel, desgaste rápido de la herramienta y mala calidad de las piezas. Los sistemas de guía altamente rígidos evitan esta desviación. Garantizan que el punzón entre en el troquel perfectamente recto, incluso bajo la inmensa tensión de formar paneles de aluminio de 3 o 4 mm.
La adhesión del material presenta otro obstáculo importante. El aluminio es un metal relativamente blando y muy adhesivo. Durante el punzonado repetitivo, las partículas microscópicas de aluminio se sueldan a la punta del punzón. Este proceso, conocido como excoriación, degrada el borde de la herramienta y crea rayones severos en la superficie del panel. Los aceros para herramientas de primera calidad, como los grados de pulvimetalurgia (PM), resisten mejor el desgaste de los bordes que el acero M2 estándar. Además, debe aplicar recubrimientos de herramientas especializados para evitar la irritación. Los recubrimientos como el carbonitruro de titanio (TiCN) o los acabados patentados de Maxima brindan una lubricidad excepcional. Actúan como una barrera entre el acero y el aluminio. Estos recubrimientos extienden drásticamente los ciclos de mantenimiento y protegen el acabado impecable de sus paneles de fachada.
El diseño de componentes de fachada específicos para la fabricación de punzonadoras garantiza procesos de producción más fluidos. Un enfoque proactivo de Diseño para la Fabricación (DFM) mitiga los riesgos comunes de fabricación antes de que la primera hoja llegue a la plataforma de la máquina.
La implementación de estrategias de protección de superficies es el paso DFM más crítico para los paneles arquitectónicos. Los paneles exteriores preacabados o muy pulidos se rayan fácilmente durante el procesamiento. Debe eliminar la fricción entre metales siempre que sea posible. Siga estos pasos para salvaguardar la estética del panel:
Implementar decapantes de uretano: Reemplace las placas decapantes de acero estándar con alternativas de uretano. El uretano mantiene firmemente la lámina plana durante la extracción sin dejar anillos de impacto ni marcas.
Utilice tapetes para troqueles que1cfa902=2. El desglose de los componentes de Vulcan ~!phoenix_var91_1!~
Instale mesas de cepillos: asegúrese de que la plataforma de la máquina tenga mesas de cepillos de alta densidad en lugar de transferencias de bolas de acero. Los cepillos sostienen láminas de aluminio pesadas con suavidad y barren los residuos abrasivos.
La gestión de la distorsión de las hojas requiere una programación cuidadosa. Perforar cientos de agujeros introduce una enorme tensión residual en el metal. Si perfora agujeros secuencialmente desde un borde del panel al otro, el metal se estirará y curvará. Debe distribuir las tensiones de punzonado uniformemente por todo el panel. El software de anidamiento avanzado optimiza la secuencia de herramientas. Alterna ubicaciones de punzonado, equilibrando eficazmente las tensiones internas. Esta secuencia estratégica mantiene el panel de aluminio perfectamente plano, asegurando que se monte al ras del exterior del edificio.
Por último, la optimización del espacio libre garantiza cortes limpios. El espacio libre entre el punzón y la matriz debe coincidir con la aleación de aluminio estructural específica que procesa. El aluminio más blando de la serie 3000 requiere espacios más reducidos para cortarse limpiamente sin dejar grandes rebabas. El aluminio arquitectónico más duro de la serie 5000 necesita espacios ligeramente más holgados. Esto permite que el material se fracture adecuadamente durante la carrera del punzón. Las holguras incorrectas provocan la extracción de babosas. La extracción de trozos se produce cuando la chatarra perforada se levanta del troquel y cae sobre la lámina. El siguiente golpe fuerza a la bala a entrar en el panel, arruinándolo instantáneamente. El cálculo de las holguras precisas elimina las rebabas, evita la extracción de residuos y garantiza un borde impecable.
Las actualizaciones de hardware por sí solas no pueden transformar su línea de producción. Debe sincronizar su estrategia de herramientas especializadas con la programación CNC moderna para desbloquear una verdadera eficiencia de fabricación. El software de anidamiento moderno cierra la brecha entre la intención arquitectónica y la capacidad de la máquina.
El software CAM avanzado traduce modelos de fachada 3D complejos directamente en trayectorias de herramientas optimizadas. El software comprende la geometría precisa de sus herramientas de conformado. Calcula automáticamente los incrementos de golpe exactos necesarios para hacer rodar un cordón o formar una rejilla continua. Esta sincronización de software elimina los errores de codificación manual. Garantiza que la máquina utilice herramientas de conformado de forma segura, sin chocar con abrazaderas o elementos adyacentes.
Minimizar el tiempo de índice de la torreta reduce significativamente los tiempos generales de ciclo de piso a piso. Los diseños de fachadas perforadas de alta densidad exigen miles de golpes de herramientas. Girar la torreta para cambiar de herramientas lleva unos segundos valiosos. Aprovechar las multiherramientas y los punzones en racimo resuelve esta ineficiencia. Un solo golpe en racimo crea múltiples agujeros en un solo golpe. Las estaciones de herramientas múltiples contienen hasta ocho punzones individuales en una sola ubicación de torreta. La máquina deja caer el ariete interno para seleccionar diferentes herramientas al instante, evitando por completo la rotación de la torreta. Esta estrategia reduce drásticamente los tiempos de producción en patrones arquitectónicos complejos.
Medir las ganancias de eficiencia requiere un marco claro.
Métrica de eficiencia |
Método de medición |
Impacto esperado de las herramientas avanzadas |
|---|---|---|
Reasignación laboral |
Realice un seguimiento de las horas dedicadas al desbarbado manual y la perforación secundaria. |
Eliminación completa de estaciones de perforación secundarias mediante herramientas de extrusión. |
Reducción de chatarra |
Mida el volumen de paneles rechazados por rayones en la superficie. |
Drástica caída en los rechazos debido a los decapantes de uretano y los troqueles que no dejan marcas. |
Tiempo de actividad de la máquina |
Monitoree las horas de punzonado continuo entre afilados de herramientas. |
Tiempos de ejecución extendidos logrados mediante recubrimientos de herramientas TiCN de primera calidad. |
Al tener en cuenta el ahorro de mano de obra en operaciones secundarias, la reducción de las tasas de desperdicio y el aumento del tiempo de actividad de la máquina, los beneficios operativos se vuelven innegables. Sus instalaciones pasan de reaccionar ante los cuellos de botella a aumentar la producción de forma predecible.
Actualizar su estrategia de punzonadora transforma un proceso de fabricación estándar en una línea de producción altamente eficiente y de alto rendimiento. Las demandas arquitectónicas de muros cortina de aluminio visualmente impecables y estructuralmente sólidos no harán más que aumentar. Depender de operaciones secundarias obsoletas pone en peligro su capacidad para entregar proyectos a gran escala a tiempo.
Al seleccionar un socio de herramientas, confíe en una lógica de selección estricta. Base su selección de proveedores en su profundo soporte de ingeniería y capacidades de perfil personalizado. Asegúrese de que poseen un catálogo sólido de soluciones que no dejan marcas diseñadas específicamente para el procesamiento estético del aluminio.
Tome medidas inmediatas para optimizar su suelo. Audite sus operaciones secundarias actuales hoy. Identifique cada estación de trabajo dedicada al desbarbado manual, roscado fuera de línea o persianas manuales. Estas son sus oportunidades inmediatas para la integración del conformado en máquina. Solicite una prueba piloto de herramientas a un fabricante especializado para validar estas soluciones en sus paneles de fachada más desafiantes.
R: El laminado de cuentas crea nervaduras geométricas continuas a través del metal. Esta conformación continua altera las grandes y planas superficies de chapa. Añade una rigidez geométrica significativa. Esta mayor resistencia estructural evita que el panel se flexione o pandee bajo fuertes cargas de viento y expansión térmica.
R: Sí. Las herramientas de extrusión avanzadas sumergen y dibujan el metal para crear un collar cilíndrico preciso. Luego, una herramienta de roscado incorporada corta roscas limpias en este collar. Este proceso proporciona puntos de montaje listos para ensamblar para soportes de muro cortina, lo que elimina la perforación fuera de línea.
R: Para prevenir el irritamiento se requieren recubrimientos de herramientas de primera calidad, como carbonitruro de titanio (TiCN), para aumentar la lubricidad. También debe mantener espacios libres optimizados entre el punzón y la matriz y utilizar sistemas de lubricación automatizados adecuados. Los sistemas de nebulización aplican una microcapa de aceite, lo que previene aún más la microsoldadura entre metales.
R: Las herramientas que no dejan marcas eliminan el contacto abrasivo. Utilizan inserciones suaves de uretano dentro de las placas extractoras para mantener el material plano sin abolladuras. Los troqueles empotrados y las presiones optimizadas de la placa extractora evitan que la fuerte fricción entre metales arruine la cara exterior visible del panel.


