


Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 09.10.2026 Herkunft: Website


Jeder Hersteller kennt das Geräusch einer schwerfälligen Stanzpresse. Wenn eine CNC-Maschine stillsteht, nur um ein abgenutztes Werkzeug auszutauschen, geraten die Produktionspläne sofort ins Wanken. Die Betriebskosten vervielfachen sich rasant. Maschinenstillstände, die durch vorzeitigen Stempelverschleiß und starke Materialanhaftungen verursacht werden, sind in der Werkstatt ein allgemeines Ärgernis.
Beschaffung von hoher Qualität Die dicken Revolverwerkzeuge vom Typ FAB bilden eine solide Grundlage für zuverlässiges Stanzen. Um jedoch Ihre Kapitalrendite wirklich zu maximieren und die Maschinen kontinuierlich laufen zu lassen, müssen Sie die genau richtige Werkzeugbeschichtung für Ihre spezifischen Materialanwendungen auswählen. Physical Vapour Deposition-Beschichtungen sind die bewährte technische Lösung zur Verlängerung der Stempellebensdauer. Sie reduzieren die Reibung drastisch und senken die laufenden Wartungskosten.
In diesem technischen Leitfaden werden die effektivsten Werkzeugoberflächenbehandlungen in der Metallumformindustrie beschrieben. Durch das Verständnis der Metallurgie hinter TiN, TiCN und DLC können Fertigungsmanager objektive, datengesteuerte Entscheidungen für ihre einzigartigen Stanzumgebungen treffen.
Aktuelle Marktanalysen zeigen eine deutliche Entwicklung in der Blechfertigung. Die Hersteller stellen aggressiv auf leichte, hochfeste Materialien um. Fortschrittliche hochfeste Stähle für Automobilkomponenten und Aluminiumlegierungen in Luft- und Raumfahrtqualität gehören mittlerweile zum Standard. Dadurch sind die mechanischen Anforderungen an CNC-Stanzmaschinen sprunghaft gestiegen.
Standardmäßiger blanker Werkzeugstahl wird in diesen hochvolumigen Produktionsumgebungen schnell obsolet. Fertigungsbetriebe, die fortschrittliche Oberflächenbehandlungen priorisieren, verzeichnen eine Reduzierung der ungeplanten Maschinenstillstandszeiten um bis zu 40 Prozent. Diese branchenweite Migration unterstreicht eine kritische Realität. Technische Werkzeugbeschichtungen sind kein optionaler Luxus mehr. Sie sind eine Grundvoraussetzung für die Aufrechterhaltung wettbewerbsfähiger Gewinnspannen und die Einhaltung enger moderner Fertigungstoleranzen.
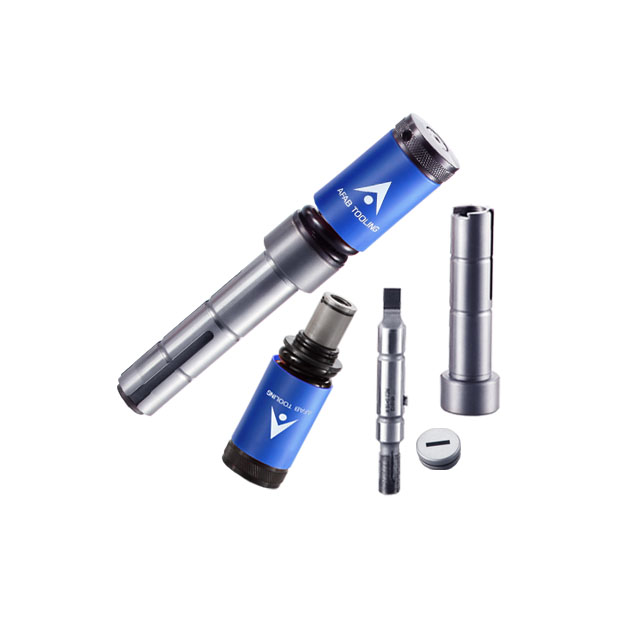
Der Einsatz unbeschichteter Standardwerkzeuge für die Massenproduktion führt zu versteckten betrieblichen Nachteilen. Diese Strafen übersteigen die anfänglichen Einsparungen beim Kaufpreis bei weitem. Um den Wert fortschrittlicher Oberflächenbehandlungen vollständig zu erfassen, müssen wir die harten physikalischen Realitäten von Werkzeugausfällen untersuchen.
Schauen Sie sich den genauen Moment genau an, in dem ein Schlag auf ein Blech trifft. In diesem Bruchteil einer Sekunde treffen extremer Druck und lokal erzeugte Blasen direkt auf die empfindliche Schneidkante. Beim Betrieb ohne Schutzbarriere ist der rohe Werkzeugstahl vollständig der abrasiven Beschaffenheit des Blechs ausgesetzt.
Diese gewalttätige Interaktion löst häufig Ärger aus. Abrieb tritt auf, wenn mikroskopisch kleine Partikel des Blechs schmelzen und sich buchstäblich an der Spitze und den Flanken des Stempels festschweißen. Wenn die Maschine versucht, das Werkzeug aus dem Material zu lösen, reißt sie diese Mikroschweißnähte auf. Zerklüftete Reste bleiben am Werkzeugstahl haften. Bei aufeinanderfolgenden Schlägen vergrößert dieser Aufbau den Durchmesser des Schlags physisch. Dadurch wird Ihr präziser Matrizenabstand zerstört und es entstehen schwere, unzulässige Grate am fertig gefertigten Teil.
Über den unmittelbaren physischen Schaden hinaus zwingt der schnelle abrasive Verschleiß den Bediener dazu, die CNC-Maschine ständig anzuhalten. Die tatsächlichen Kosten unbeschichteter Werkzeuge umfassen die verlorenen Produktionsstunden während dieser Stillstände. Sie müssen auch die manuelle Arbeit berücksichtigen, die für das ständige Schärfen des Werkzeugs erforderlich ist, und den beschleunigten Verbrauch des Werkzeugstahls selbst. Die Umrüstung auf beschichtete Werkzeuge stabilisiert diese chaotischen Produktionszyklen.
Werkzeugbeschichtungen sind nicht nur kosmetische Farben. Dabei handelt es sich um hochentwickelte metallurgische Barrieren, die die Art und Weise, wie das Werkzeug mit den Rohstoffen interagiert, grundlegend verändern sollen.
Die physikalische Gasphasenabscheidung ist ein hochkontrolliertes Vakuumbeschichtungsverfahren. In einer speziellen Kammer werden feste Beschichtungsmaterialien wie Titan verdampft und mit bestimmten Gasen zur Reaktion gebracht. Sie kondensieren auf dem Werkzeugstahl und bilden eine mikroskopisch kleine, ultraharte Schicht. Diese Schicht ist typischerweise nur 2 bis 5 Mikrometer dick. Da es außergewöhnlich dünn ist, verbindet es sich molekular mit dem Substrat, ohne die Maßhaltigkeit des Stempels negativ zu beeinflussen.
Technische Beschichtungen schützen Ihre Werkzeuginvestition durch drei primäre mechanische Mechanismen.
Erstens ist die Oberflächenhärte wichtig. Während Standard-Werkzeugstahl eine Vickers-Härte von 600 bis 800 aufweist, erreichen moderne Beschichtungen eine Oberflächenhärte von über 2300. Dies wirkt als undurchdringlicher Schutzschild gegen abrasiven Verschleiß und Mikroabplatzungen an den Kanten.
An zweiter Stelle steht die Gleitfähigkeit. Beschichtungen senken den Reibungskoeffizienten deutlich. Dadurch kann der Stempel mühelos in das Blech hinein- und herausgleiten. Es reduziert die erforderliche Abziehkraft und verhindert aktiv Materialanhaftungen.
Schließlich wirken diese Schichten als Wärmebarriere. Beim Hochgeschwindigkeits-CNC-Nibbeln entsteht starke Hitze. Die Beschichtung verhindert, dass diese Wärme in den Kernwerkzeugstahl eindringt, und bewahrt so dessen strukturelle Festigkeit und Integrität.
Titannitrid ist in jeder Werkstatt leicht an seiner charakteristischen leuchtenden Goldfarbe zu erkennen und ist heute die am weitesten verbreitete Oberflächenbehandlung in der Metallverarbeitungsindustrie.
Ein Standard TiN-beschichteter dicker Revolver-Stanzer bietet eine erhebliche strukturelle Verbesserung gegenüber blankem M2- oder SKH51-Werkzeugstahl. Es verfügt über eine Oberflächenhärte von etwa 2300 Vickers und hält Betriebstemperaturen von bis zu 600 Grad Celsius stand. Durch die Senkung des Reibungskoeffizienten auf etwa 0,4 wird ein wesentlich sanfterer Abstreifvorgang beim Aufwärtshub der Maschine gewährleistet.
Titannitrid gilt allgemein als die beste Allround-Wahl für die allgemeine Fertigung. Wenn Ihre Anlage täglich eine Vielzahl von Standardmaterialien verarbeitet, bietet diese Option eine unglaublich ausgewogene und vorhersehbare Leistung. Insbesondere bei Standardanwendungen aus Baustahl mit einer Stärke von 1,5 mm bis 3 mm können Sie durch die Ausstattung Ihrer Basisstationen mit einem behandelten Stempel wirksam ein frühzeitiges Abstumpfen der Kanten verhindern. Es sorgt für saubere, gratfreie Löcher für Tausende zusätzlicher Schläge.
Wenn die moderne Fertigung stärkere und widerstandsfähigere Materialien erfordert, greifen Standardbehandlungen manchmal zurück. Titancarbonitrid zeichnet sich durch sein einzigartiges blaugraues oder bronzefarbenes Aussehen aus und wurde speziell für Umgebungen entwickelt, in denen gewöhnliche Werkzeuge zerstört werden.
Durch das Einbringen von Kohlenstoff in die Titanmatrix während des Vakuumprozesses erzeugen Metallurgen eine deutlich dichtere Beschichtung. A Der mit TiCN beschichtete dicke Revolverstempel erreicht eine bemerkenswerte Oberflächenhärte von annähernd 3000 Vickers. Diese Strukturdichte sorgt für eine hervorragende Abriebfestigkeit. Es bietet außerdem einen etwas niedrigeren Reibungskoeffizienten als herkömmliche Goldbeschichtungen.
Bei anspruchsvollen Arbeiten ist die Investition in diese Hochleistungsoption zwingend erforderlich. Es ist die absolut ideale Lösung für die Bearbeitung von Edelstahl 304 und 316, hochfesten niedriglegierten Stählen und anderen stark abrasiven Metallen. Edelstahl ist für seine Kaltverfestigungseigenschaften bekannt. Der massive Schlagstoß beim Stanzen führt häufig dazu, dass unbeschichtete Kanten sofort abplatzen. Die Carbonitridschicht verstärkt die Stempelspitze. Dies ermöglicht ein sauberes Durchtrennen harter Materialien ohne Qualitätsverlust, wobei auch bei langen Produktionsläufen eine strikte Maßgenauigkeit gewährleistet bleibt.
Während bei rostfreiem Stahl eine extreme Härte von entscheidender Bedeutung ist, sind Kleben und Mikroschweißen die Hauptgegner bei der Verarbeitung weicherer Nichteisenmaterialien. Diamond-Like Carbon, sofort erkennbar an seiner glatten, tiefschwarzen Oberfläche, ist eine hochspezialisierte Behandlung, die entwickelt wurde, um die frustrierendsten Verschleißprobleme der Branche zu lösen.
Wie der Name schon sagt, hat diese Behandlung mehrere strukturelle Eigenschaften mit natürlichem Diamant gemeinsam. Obwohl es eine beeindruckende Härte bietet, liegt seine wahre Superkraft in seiner extremen Gleitfähigkeit. Diamond-Like Carbon verfügt über einen der niedrigsten Reibungskoeffizienten, die in industriellen Anwendungen erhältlich sind und oft nur 0,15 betragen. Es fungiert im Wesentlichen als dauerhafter trockener Festschmierstoff, der molekular an das Werkzeug gebunden ist.
A DLC-beschichteter dicker Revolver-Stanzer ist der ultimative Problemlöser für klebrige Materialien. Beim Stanzen von Aluminium, Kupfer oder verzinktem Stahl der 5000er-Serie neigen weiche Oberflächenmaterialien wie Zink dazu, zu schmelzen und fast augenblicklich am Stempel zu haften. Die ultraglatte, antihaftbeschichtete schwarze Oberfläche weist diese Metalle aggressiv ab.
Da außerdem verhindert wird, dass Zink und Aluminium mit den Stempelflanken verschweißen, muss der Bediener die Maschine nicht mehr anhalten, um die Werkzeuge manuell mit Schleifsteinen zu schrubben. Diese manuelle Reinigung verschwendet wertvolle Zeit und verschleißt den Werkzeugdurchmesser vorzeitig. Mit der richtigen Antifressschicht bleibt der Stempel sauber, die Abstreifkräfte bleiben gering und die Maschinenverfügbarkeit wird maximiert.
Bei der Auswahl der richtigen Behandlung geht es darum, die metallurgischen Eigenschaften der Stempeloberfläche an die spezifischen Eigenschaften des Blechs anzupassen. Um eine sichere technische Entscheidung zu erleichtern, verwenden Sie die folgende Matrix als strengen Referenzleitfaden.
Beschichtungstyp |
Visuelle Farbe |
Ca. Härte (Vickers) |
Reibungskoeffizient |
Ideale Materialanwendungen |
|---|---|---|---|---|
Unbeschichtet |
Silber |
600 - 800 |
~0,60 |
Kleinserien, Prototyping, Kunststoffe |
Zinn |
Gold |
~2.300 |
~0,40 |
Weichstahl, kaltgewalzter Stahl |
TiCN |
Blaugrau / Bronze |
~3.000 |
~0,30 |
Edelstahl, hochfester Stahl |
DLC |
Schwarz |
~2.500 |
~0,15 |
Aluminium, verzinkter Stahl, Kupfer |
Der Kauf von Premium-Werkzeugen ist nur der erste Schritt. Um sicherzustellen, dass diese Werkzeuge tatsächlich die versprochene Lebensdauerverlängerung erreichen, müssen Maschinenbetreiber strenge Wartungsprotokolle einhalten. Wenn die grundlegende Werkzeugpflege vernachlässigt wird, werden die Vorteile selbst der fortschrittlichsten Metallurgie schnell zunichte gemacht.
Ein in der Werkstatt weit verbreitetes Missverständnis ist, dass behandelte Stempel nicht geschärft werden können. Tatsächlich können und sollten sie im Rahmen der routinemäßigen Wartung unbedingt geschärft werden. Wenn Sie das Werkzeug schleifen, entfernen Sie nur die oberste Schicht von der flachen Schneidfläche. An den Seitenflanken des Stempels bleibt die kritische Schutzschicht vollständig erhalten.
Während des Abisoliervorgangs treten die meisten Reibungs- und Fresserscheinungen an den Flanken auf. Daher behält das Werkzeug auch nach dem Schärfen nahezu alle seine Antifress- und Reibungsvorteile bei. Standard-Schleifscheiben aus kubischem Bornitrid funktionieren einwandfrei. Stellen Sie einfach sicher, dass ausreichend hochwertiges Kühlmittel verwendet wird, um einen Thermoschock am Werkzeugstahlkern zu verhindern.
Es gibt keine Oberflächenbehandlung, die einen fehlerhaften Matrizenabstand ausgleichen kann. Wenn der Abstand zu gering ist, steigt die Abstreifkraft sprunghaft an. Dies übt einen enormen seitlichen Druck auf die Schlagflanken aus und überwältigt die Schutzschicht. Ist es dagegen zu locker, rollt das Material und verursacht übermäßigen Kantenverschleiß. Berechnen Sie das Spiel immer genau auf der Grundlage der spezifischen Materialstärke und Zugscherfestigkeit, um einen sauberen Bruch zu gewährleisten.
Obwohl Behandlungen wie Diamond-Like Carbon eine außergewöhnliche Trockenschmierfähigkeit bieten, sind sie kein vollständiger Ersatz für eine ordnungsgemäße Maschinenschmierung. Durch den Einsatz von maschineninternen Blechschmiersystemen, wie z. B. einer automatischen Ölvernebelung, wird die Reibung weiter reduziert. Es hilft auch dabei, mikroskopisch kleine Schleifpartikel wegzuspülen. Die Kombination aus einer hochwertigen Oberflächenbehandlung und einem leichten Auftrag von Stempelflüssigkeit schafft eine optimale Schneidumgebung.
Die Umstellung Ihres Werkzeuglagers auf fortschrittliche Werkzeuge erfordert eine strategische Bewertung Ihrer täglichen Abläufe. Anstatt jedes Werkzeug im Katalog blind zu aktualisieren, sollten Fertigungsingenieure die am häufigsten gestanzten Materialien prüfen. Zielen Sie auf die Revolverstationen, die den höchsten Verschleiß aufweisen.
Wenn Ihre Produktion von Standard-Weichstahlgehäusen dominiert wird, sorgt die Standardisierung auf goldenes Titannitrid für eine spürbare Steigerung der Langlebigkeit, ohne das Budget zu belasten. Wenn Ihr Betrieb jedoch häufig Aufträge für Küchengeräte aus Edelstahl oder architektonische Aluminiumpaneele erhält, ist die Investition in gezielte Hochleistungs- und Antifresslösungen eine finanzielle Notwendigkeit, um die Rentabilität aufrechtzuerhalten. Die Integration dieser fortschrittlichen Stempel in robuste, präzisionsgeführte Halter gewährleistet eine starre Ausrichtung, minimiert Winkelabweichungen und maximiert die Werkzeuglebensdauer.
Um vorzeitigen Werkzeugverschleiß wirklich zu verhindern und die Leistung Ihrer Stanzpresse zu optimieren, ist die Beschaffung präzisionsgefertigter Komponenten von entscheidender Bedeutung. Besuchen Besuchen Sie https://www.afabtool.com , um ein umfassendes Sortiment an leistungsstarken Dickrevolverwerkzeugen zu erkunden, die genauen Beschichtungen zu konfigurieren, die für Ihre harten Materialien erforderlich sind, und Ihre Fertigungseffizienz sofort zu verbessern.
Typischerweise halten behandelte Stempel zwei- bis fünfmal länger als unbeschichtete Alternativen. Der genaue Lebensdauermultiplikator hängt stark vom zu stanzenden Material, der spezifischen aufgetragenen Schicht und davon ab, ob der Maschinenbediener präzise Matrizenabstände und Schmierverfahren einhält.
Ja, absolut. Wenn es in Ihrer Produktion vorrangig um das Stanzen von Edelstahl oder hochfesten Materialien geht, ist die Aufrüstung zwingend erforderlich. Die deutlich erhöhte Oberflächenhärte verhindert schnellen Kantenverschleiß, Mikroabplatzungen und die häufigen Ausfallzeiten, die beim Stanzen zäher Legierungen auftreten, und spart Ihrer Werkstatt auf lange Sicht Geld.
Während kein physisches Werkzeug vollkommen immun gegen ewigen Verschleiß ist, gilt Diamond-Like Carbon weithin als die wirksamste verfügbare Lösung in der Branche zur Verhinderung von Abrieb auf Aluminium. Seine extrem niedrigen Reibungseigenschaften verhindern aktiv, dass weiche Metalle mit dem Stempel verschweißen, wodurch die Notwendigkeit manueller Reinigungsstopps drastisch reduziert wird.
Verzinkter Stahl weist eine weiche Zinkschicht auf, die während des Stanzvorgangs sehr leicht schmilzt und am Werkzeugstahl festklebt. Diamond-Like Carbon ist für diese Anwendung die absolut beste Wahl. Seine extremen Gleit- und Antihafteigenschaften verhindern, dass Zink an den Stempelflanken haften bleibt, und sorgen so für saubere Löcher und geringe Abziehkräfte.
Ja. Da fortschrittliche Behandlungen den Reibungskoeffizienten deutlich senken und Materialansammlungen an den Werkzeugflanken verhindern, zieht sich der Stempel sanft durch das Blech zurück. Dadurch wird der durch abgenutzte Werkzeuge verursachte Schleifeffekt eliminiert und tiefe Kratzer und Oberflächenfehler rund um das gestanzte Loch direkt verhindert.
Nein, Standard-Schleifscheiben aus kubischem Bornitrid eignen sich hervorragend zum Schärfen. Der wichtigste Faktor bei der Wartung ist die Sicherstellung, dass Sie während des Schleifvorgangs ausreichend hochwertiges Kühlmittel verwenden. Dies verhindert Hitzeschäden und bewahrt die Härte des Werkzeugstahlsubstrats.


