


Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 20.10.2026 Herkunft: Website


Verlangsamt eine schlechte Werkzeugausstattung Ihre CNC-Stanzpresse? Selbst die fortschrittlichsten Maschinen werden ohne die richtigen Werkzeuge im Revolver zwangsläufig schlechtere Leistungen erbringen. Als Ingenieur, der sich jahrelang mit der Fehlersuche an Blechfertigungslinien beschäftigt hat, kann ich Ihnen sagen, dass mit Stempel und Matrize das eigentliche Geld verdient wird. In diesem umfassenden Leitfaden werden wir die entscheidenden Nuancen der Stationsgrößen untersuchen. Darüber hinaus behandeln wir wichtige Auswahlgrundlagen, um Käufern dabei zu helfen, datengesteuerte Kaufentscheidungen zu treffen.
Stationsgrößen bestimmen die Leistungsfähigkeit: Das Verständnis der Standard-Stationsgrößen A bis F ist entscheidend für die Anpassung der Lochdurchmesser und die Vermeidung einer Maschinenüberlastung bei Hochgeschwindigkeitsvorgängen.
Auf die Besonderheiten der Serie kommt es an: Unterschiedliche betriebliche Anforderungen erfordern unterschiedliche Konfigurationen. Die Werkzeugserien reichen von der Standardblechfertigung bis hin zum Hochleistungsstanzen mit hoher Tonnage.
Halter sorgen für Präzision: Hochwertige Stempelhalter sind für die Aufrechterhaltung einer genauen Ausrichtung, die Reduzierung des Werkzeugverschleißes und die Gewährleistung schneller, fehlerfreier Wechsel unerlässlich.
Der Abstand ist entscheidend: Der richtige Matrizenabstand, der genau auf der Grundlage der Materialart und -stärke berechnet wird, bleibt der wichtigste Faktor bei der Werkzeugauswahl und der langfristigen Haltbarkeit.
Die Blechbearbeitungsindustrie bewegt sich schnell in Richtung einer vollautomatischen Fertigung ohne Unterbrechung. Da Roboter zur Teilesortierung und automatisierte Blechladegeräte über Nacht arbeiten, ist die Toleranz für Werkzeugausfälle auf Null gesunken. Moderne CNC-Pressen liefern höhere Trefferquoten und schnellere Stößelgeschwindigkeiten als je zuvor. Dieser Trend führt dazu, dass thermische Beständigkeit und Schnitthaltigkeit bei Werkzeugen keine optionalen Verbesserungen mehr sind. Sie sind absolute Notwendigkeiten.
Wenn um zwei Uhr morgens ein Werkzeug reibt oder ein Butzen zieht, steht die gesamte Produktionszelle still. Daher hat sich die Auswahl der genauen Stationsgröße und die Konstruktion des genauen Formabstands von einer einfachen Wartungsaufgabe zu einer Kernstrategie für das Risikomanagement entwickelt. Um mit diesen automatisierten Hochgeschwindigkeitsumgebungen Schritt zu halten, legen Hersteller jetzt Wert auf Werkzeugsysteme, die Schnellverstellmechanismen und hochwertige Stahllegierungen bieten.
Die betriebliche Effizienz einer Revolverpresse beruht vollständig auf der Synergie zwischen dem Antriebsmechanismus und den in ihrem Revolver installierten Werkzeugen. Präzisionswerkzeuge fungieren als exakter Kontaktpunkt, an dem mechanische Kraft auf rohes Metall trifft. Die Investition in Premium-Werkzeuge wirkt sich direkt auf Ihre Kapitalrendite aus, da sekundäre Arbeitsgänge wie manuelles Entgraten minimiert und ungeplante Maschinenstillstandszeiten drastisch reduziert werden.
Minderwertige oder abgenutzte Werkzeuge führen während des Stanzzyklus zu Mikrofehlausrichtungen. Bei Tausenden von Treffern führen diese geringfügigen Abweichungen zu einem beschleunigten Verschleiß der Revolverbohrungen, einem erhöhten Abrieb an den Stempelflanken und schließlich zu Maschinenblockaden. Durch die Verwendung von Originalherstellerspezifikationen oder erstklassigen Aftermarket-Werkzeugen halten Fertigungsanlagen die strengen Toleranzen ein, die für moderne Maschinen erforderlich sind. Dieser proaktive Ansatz gewährleistet eine gleichmäßige Verteilung der Stanzkraft und schützt die hydraulischen oder servoelektrischen Antriebssysteme der Maschine vor unnötiger struktureller Belastung.
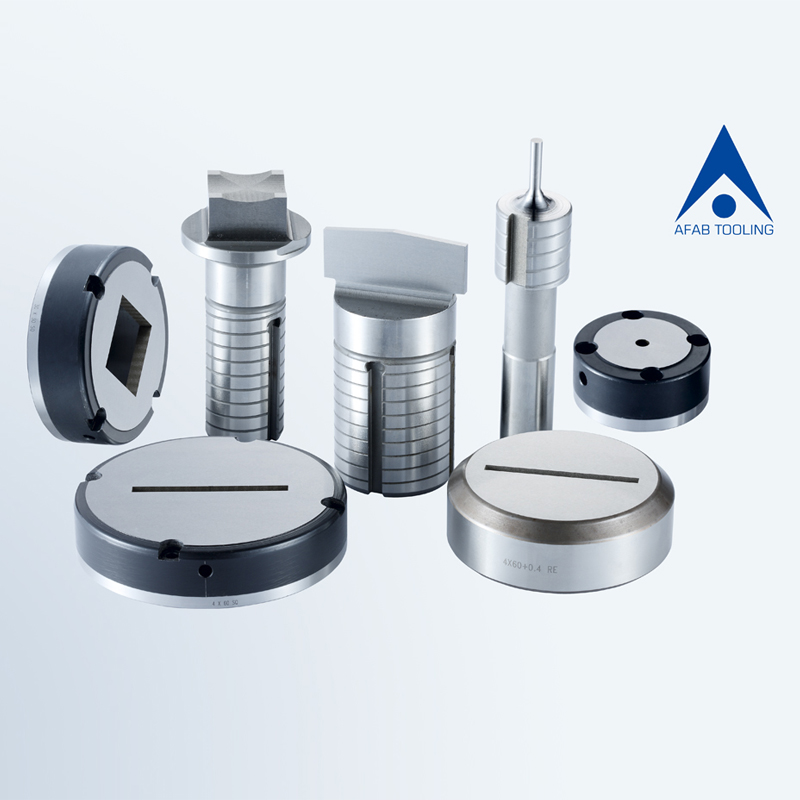
Revolver-Stanzpressen verwenden ein standardisiertes Stationsdimensionierungssystem. Insbesondere bestimmt die Stationsgröße die maximale physische Abmessung – nämlich die diagonale Abmessung – des Stempels, der sicher in diesem spezifischen Revolverschlitz untergebracht und betrieben werden kann. Durch die Auswahl der richtigen Stationsgröße werden mechanische Störungen vermieden und gewährleistet, dass die Stanzkraft innerhalb sicherer Betriebsgrenzen bleibt.
Nachfolgend finden Sie eine technische Referenztabelle, in der die Standardstationsgrößen, ihre maximalen Diagonalabmessungen und typische reale Anwendungen aufgeführt sind.
Stationsgröße |
Maximale Diagonale in Zoll |
Maximale Diagonalabmessung in mm |
Typische Fertigungsanwendungen |
|---|---|---|---|
Eine Station |
0,500' |
12,7 mm |
Kleine runde Löcher, Mikrolamellen, Hochgeschwindigkeitsnibbeln. |
B-Station |
1.250' |
31,7 mm |
Standard-Befestigungslöcher, kleine quadratische oder rechteckige Ausschnitte. |
C-Station |
2.000' |
50,8 mm |
Mittlere Ausschnitte, Standardformwerkzeuge, elektrische Ausbrüche. |
D-Station |
3.500' |
88,9 mm |
Große Ausschnitte, komplexe Cluster, umfangreiche Umformoperationen. |
E-Station |
4.500' |
114,3 mm |
Massive Panelausschnitte, robuste Lamellen, große, maßgeschneiderte Formen. |
F-Station |
6.000' |
152,4 mm |
Spezialisiertes Stanzen in großem Maßstab, das strenge Mengenkontrollen erfordert. |
Die Stationen A und B fungieren als unbestrittene Arbeitspferde der Standardblechfertigung. Die A-Stationen nehmen normalerweise Stempel mit einer maximalen Diagonale von einem halben Zoll auf, während die B-Stationen bis zu eineinhalb Zoll verarbeiten können. In der Praxis werden diese kleineren Stationen strategisch für Einsätze mit hoher Trefferquote genutzt. Denken Sie an Standardnietlöcher, Pilotlöcher und schnelle Nibsequenzen. Aufgrund der geringen Oberfläche des Stempels bleibt die erforderliche Stanzkraft im Allgemeinen gering. Dadurch kann die Maschine mit maximalen Hüben pro Minute arbeiten, ohne dass es zu einer hydraulischen Ermüdung kommt.
Auf der Skala nach oben bieten die C- und D-Stationen die Vielseitigkeit, die für größere geometrische Ausschnitte und Standardformvorgänge erforderlich ist. Mit maximalen Diagonalen von zwei Zoll bzw. dreieinhalb Zoll schließen diese Stationen die Lücke zwischen Standard-Lochstanzen und komplexer Teileprofilierung. Bediener nutzen häufig mittlere Stationen für elektrische Ausbrüche und extrudierte Gewindelöcher. Wenn Sie D-Stationen verwenden, müssen Sie damit beginnen, die Materialstärke genau zu überwachen. Der vergrößerte Stempelumfang erfordert natürlich eine deutlich höhere Maschinentonnage.
Die E- und F-Stationen sind für große Ausschnitte konzipiert und nehmen Werkzeuge mit Diagonalen von 10,5 cm, 15 cm oder gelegentlich auch größer auf. Diese sind für die Herstellung von HVAC-Panels und das Stanzen von Multitool-Clustern unerlässlich. Der Betrieb von Werkzeugen dieser Größenordnung birgt jedoch erhebliche Mengenrisiken. Stellen Sie sich vor, Sie würden versuchen, einen kompletten 15 cm langen Rohling aus dickem Stahl herzustellen, ohne die Grenzen zu überprüfen – das Ergebnis könnte katastrophal sein. Fertigungsleiter müssen die genaue erforderliche Stanzkraft berechnen, bevor sie einen Zyklus starten. Eine Überschreitung der Tonnagekapazität kann zu einer starken Durchbiegung des Strukturrahmens oder einer vollständigen Beschädigung des Turms führen.
Wenn Geschwindigkeit und Vielseitigkeit die Hauptziele sind, kommen spezielle Werkzeugserien ins Spiel. Standardkonfigurationen stellen einen Eckpfeiler im täglichen Betrieb von Revolverpressen dar und bieten ein ausgewogenes Verhältnis zwischen Präzision und Wartungsfreundlichkeit.
Zum Beispiel die Die Stanzwerkzeuge der Serie 114 von Murata wurden mit dem Schwerpunkt auf einen schnellen Einsatz in Umgebungen mit hohem Volumen entwickelt. Das Design zeichnet sich typischerweise durch einen äußerst steifen Werkzeugkörper in Kombination mit einem intuitiven Druckknopf- oder Easy-Twist-Einstellmechanismus aus. Dies ermöglicht es dem Bediener, die Stempellänge direkt an der Maschine nach dem Schärfen schnell anzupassen und sicherzustellen, dass das Werkzeug genau in der Tiefe in die Matrize eindringt, die für einen sauberen Butzenauswurf erforderlich ist. Es besteht aus hochwertigem Schnellarbeitsstahl und nutzt spezielle Wärmebehandlungen, um Kantenverschleiß und Mikroabplatzungen bei sich wiederholenden Zyklen zu verhindern. Diese Serie zeichnet sich in Umgebungen aus, in denen Vielseitigkeit von größter Bedeutung ist, und ist daher die optimale Wahl für die Verarbeitung von Weichstahl, Aluminium und dünnerem Edelstahl.
Während Standardaufbauten für dünne Materialien ausreichend sind, erfordern anspruchsvolle Anwendungen eine spezielle Technik. Wenn die Fertigungsanforderungen über die Standard-Blechbearbeitung hinausgehen und in den Bereich der Hochleistungsfertigung vordringen, wird die Auswahl einer robusteren Werkzeugserie zu einer entscheidenden betrieblichen Entscheidung.
Im Gegensatz zu Standardausführungen ist die Die Werkzeuge der Murata Vulcan-Serie sind ausdrücklich darauf ausgelegt, den extremen Kräften standzuhalten, die bei Stanzvorgängen mit hoher Tonnage entstehen. Diese Serie zeichnet sich durch eine äußerst robuste Konstruktion aus hochwertigem M2-Werkzeugstahl aus, der die Durchbiegung des Werkzeugs bei hoher Belastung minimiert. Einer der Hauptvorteile dieser Konstruktion ist die verbesserte Abisolierfähigkeit. Beim Stanzen dicker oder hochfester Materialien neigt das Metall dazu, den Stempel beim Rückhub festzuhalten. Die Vulcan-Serie nutzt robuste Urethan-Abstreiffedern und optimierte Abstreifplattendesigns, um jedes Mal eine saubere und zuverlässige Extraktion zu gewährleisten. Darüber hinaus sorgen präzise Keilsysteme dafür, dass geformte Stempel während des gesamten Produktionslaufs perfekt auf die Matrize ausgerichtet bleiben, wodurch das Risiko von Kantenabsplitterungen drastisch reduziert wird.
Selbst der hochwertigste Schlag ist völlig wirkungslos, wenn er nicht ordnungsgemäß im Turm befestigt ist. Der Halter fungiert als kritische Schnittstelle zwischen dem Stößel der Maschine und dem Schneidwerkzeug selbst. Das Verständnis der Funktion dieser Komponenten ist für die Aufrechterhaltung der Maschinengesundheit von entscheidender Bedeutung.
Die Hauptfunktion eines Stempelhalters besteht darin, die absolute Konzentrizität zwischen Stempel und Matrize aufrechtzuerhalten. Bei einer CNC-Revolverstanze werden Toleranzen im Tausendstel-Zoll-Bereich gemessen. Wenn ein Halter abgenutzt, verzogen oder mit unzureichenden Toleranzen gefertigt ist, gelangt der Stempel nicht genau in die Mitte der Matrize. Diese Fehlausrichtung führt zu einem ungleichmäßigen Matrizenspiel. Auf der einen Seite ist das Spiel zu gering, was zu starker Reibung, Abrieb und schnellem Werkzeugverschleiß führt. Auf der gegenüberliegenden Seite ist der Abstand zu groß, was zu großen Graten und einer schlechten Kantenqualität am gefertigten Teil führt.
In hochwertige investieren Murata Wiedemann Stanzhalter stellen sicher, dass die Originalausrüstungsspezifikationen für die Ausrichtung strikt eingehalten werden. Premium-Halter sind präzisionsgeschliffen und verfügen über gehärtete Führungen, um den wiederholten Aufprallkräften des Stanzzyklus standzuhalten. Schnellwechselhaltervarianten werden dringend für Betriebe empfohlen, die Produktionspläne mit hohem Durchsatz durchführen. Sie verkürzen die Rüstzeiten, indem sie einen schnellen Stempelwechsel ermöglichen, ohne dass die gesamte Baugruppe entfernt werden muss.
Der Werkzeugkauf sollte niemals ein Ratespiel sein. Um eine optimale Leistung zu erzielen, Grate zu reduzieren und die CNC-Stanzpresse vor Überlastung zu schützen, müssen Käufer bei der Werkzeugauswahl einen systematischen Ansatz verfolgen. Nachfolgend finden Sie einen praktischen Leitfaden für datengesteuerte Werkzeugentscheidungen.
Die erste Variable bei der Werkzeugauswahl ist das zu verarbeitende Material. Verschiedene Metalle weisen unterschiedliche Scherfestigkeiten und Verhaltenseigenschaften auf, wenn sie starken Stanzkräften ausgesetzt werden.
Aluminium: Als weicheres Material erfordert Aluminium schärfere Schneidkanten, neigt jedoch stark zum Abrieb – ein Zustand, bei dem das Material tatsächlich mit der Stempelflanke verschweißt. Werkzeuge mit speziellen Beschichtungen oder hochglanzpolierten Flanken sind unbedingt erforderlich.
Baustahl: Der Industriestandard. Standardwerkzeuge aus Schnellarbeitsstahl sind im Allgemeinen für die meisten kaltgewalzten Weichstahlanwendungen ausreichend.
Edelstahl: Bekannt für seine hohe Scherfestigkeit und Neigung zur Kaltverfestigung. Das Stanzen von Edelstahl erfordert erstklassigen Werkzeugstahl, wie z. B. pulvermetallurgischen Stahl, der eine hervorragende Zähigkeit und thermische Beständigkeit bietet.
Der Matrizenabstand ist wohl der kritischste Faktor bei der Stanzmechanik. Er ist definiert als der Gesamtraum zwischen Stempel und Matrize. Falsche Freigaben sind für die überwiegende Mehrheit der Werkzeugausfälle und Teilequalitätsprobleme verantwortlich. Wenn das Spiel zu eng ist, treffen die sekundären Scherbrüche nicht aufeinander. Dadurch wird die Maschine gezwungen, den Butzen durch die Matrize zu drücken, was zu extremer Hitze und vorzeitigem Verschleiß führt. Ist der Abstand dagegen zu groß, verbiegt sich das Material, bevor es schert, was zu übermäßigen Graten führt.
Als allgemeine technische Regel wird der Matrizenabstand als spezifischer Prozentsatz der Materialdicke berechnet.
Materialtyp |
Empfohlener Gesamtmatrizenabstand basierend auf der Materialstärke |
|---|---|
Aluminium |
10 % bis 15 % |
Weichstahl |
15 % bis 20 % |
Edelstahl |
20 % bis 25 % |
Wenn Sie beispielsweise Weichstahl mit einer Stärke von 0,125 Zoll stanzen, beträgt der empfohlene Abstand zwanzig Prozent von 0,125, was einem Gesamtgestanzenabstand von 0,025 Zoll entspricht.
Jede CNC-Revolverstanzmaschine verfügt über eine maximale Tonnagekapazität, und einzelne Revolverstationen haben auch spezifische Kraftgrenzen. Bevor Sie ein großes Werkzeug auswählen oder dicke Materialien verarbeiten, müssen Sie die erforderliche Stanzkraft berechnen, um sicherzustellen, dass diese die Leistungsfähigkeit der Maschine nicht überschreitet. Wenn die berechnete Tonnage den Grenzwert der Station überschreitet, muss der Bediener entweder ein kleineres Werkzeug auswählen und das Profil bearbeiten oder ein Werkzeug mit Schere verwenden, um die erforderliche Kraft drastisch zu reduzieren.
Die Geometrie der Stempelspitze hat erhebliche Auswirkungen sowohl auf die Maschine als auch auf die akustische Umgebung der Werkstatt. Standard-Flachstempel berühren das Material auf einmal. Sie eignen sich hervorragend für dünne Materialien, erfordern jedoch eine maximale Tonnage. Im Gegensatz dazu verfügen Werkzeuge, die mit einem Achswinkel konstruiert sind – wie z. B. Dachschere, Einkehlschere oder Flüsterschere – über abgewinkelte Schneidkanten. Dadurch kann der Stempel langsam in das Material eindringen, ähnlich wie eine Schere.
Durch das Hinzufügen von Scherkraft zu einem Stempel kann die erforderliche Stanzkraft um bis zu fünfzig Prozent reduziert werden. Darüber hinaus reduziert die Scherung die auf die Hydrauliksysteme der Maschine übertragenen Stöße erheblich und senkt den Geräuschpegel, der während des Stanzzyklus entsteht, erheblich.
Präzisionswerkzeuge sind eine erhebliche Kapitalinvestition. Stempel und Matrizen als Einweg-Verbrauchsmaterialien zu behandeln, ist ein kostspieliger Fehler. Durch die Implementierung strenger Wartungsprotokolle können Fertigungsbetriebe die Werkzeuglebensdauer drastisch verlängern und die Teilekonsistenz verbessern.
Die goldene Regel bei der Herstellung von Stanzwerkzeugen in der Werkstatt lautet: Häufiges Schärfen und leichtes Schleifen. Viele Bediener warten, bis ein Werkzeug völlig stumpf oder sichtbar abgebrochen ist, bevor sie es schärfen. Bei dieser Vorgehensweise muss eine beträchtliche Menge Werkzeugstahl abgeschliffen werden, um die Schneide wiederherzustellen, was die Gesamtlebensdauer des Werkzeugs effektiv verkürzt.
Stattdessen sollten Werkzeuge geschärft werden, sobald an der Schneidkante ein Radius von 0,004 Zoll bis 0,006 Zoll auftritt. Durch frühzeitiges Schärfen muss der Bediener nur eine minimale Menge Material entfernen, um eine messerscharfe Kante wiederherzustellen. Regelmäßige Wartung verhindert, dass Mikrorisse im Werkzeugstahl zu katastrophalen Brüchen führen. Stellen Sie immer sicher, dass die Schleifscheibe richtig abgerichtet ist und ausreichend Kühlmittel verwendet wird, um thermische Schäden zu vermeiden.
Reibung ist der ultimative Feind der Langlebigkeit von Werkzeugen. Die Implementierung eines automatisierten Blechschmiersystems an Ihrer Stanzpresse ist eine der effektivsten Möglichkeiten, den Werkzeugverschleiß zu reduzieren. Eine leichte Schicht aus verschwindendem Öl oder synthetischem Prägeschmiermittel verringert die Reibung zwischen der Stempelflanke und dem Material und verhindert so ein Festfressen.
Außerhalb der Maschine müssen die Werkzeuge ordnungsgemäß gelagert werden. Werkzeuge sollten niemals lose auf Werkbänken liegen oder in Metallschubladen geworfen werden, wo ihre Präzisionskanten aneinanderstoßen können. Wischen Sie die Stempelflanken von restlichen Stempelflüssigkeiten ab, tragen Sie eine dünne Schicht Rostschutzöl auf und legen Sie sie in spezielle nichtmetallische Urethanhalterungen, um den Stahl vor Umgebungsfeuchtigkeit und physischen Beschädigungen zu schützen.
Die Wahl der richtigen Stationsgröße ist entscheidend, um eine Überlastung der Maschine zu verhindern und saubere Schnitte zu gewährleisten. Die Abstimmung der richtigen Baureihe auf die konkrete Fertigungsaufgabe garantiert Ihnen die nötige Struktursteifigkeit und Schnelligkeit. Letztendlich schützen Präzisionswerkzeuge die internen Komponenten Ihrer Maschine und verbessern gleichzeitig die Produktqualität insgesamt erheblich.
Die Auswahl des richtigen Lieferanten ist ebenso wichtig wie die Auswahl des richtigen Werkzeugs. Achten Sie bei der Beschaffung von Komponenten für Ihre CNC-Revolverpresse auf Hersteller, die strenge Originalausrüstungsspezifikationen einhalten und erstklassige Werkzeugstähle verwenden. Ein zuverlässiger Lieferant bietet technische technische Unterstützung, um Sie bei der Berechnung der Matrizenabstände, der Auswahl der geeigneten Schere und der Behebung komplexer Stanzprobleme zu unterstützen.
Nehmen Sie sich noch heute die Zeit, Ihren aktuellen Werkzeugbestand zu prüfen. Wenn Sie unter häufigem Werkzeugverschleiß oder Ausrichtungsproblemen leiden oder auf Hochleistungskonfigurationen umsteigen müssen, erkunden Sie die umfassenden, präzisionsgefertigten Lösungen von AFabTool. Indem Sie mit namhaften Herstellern zusammenarbeiten und Ihre spezifischen Maschinenanforderungen auf die richtigen Produktlinien auf https://www.afabtool.com abstimmen, sichern Sie sich die erforderliche Haltbarkeit, damit Ihre Maschinen Tag für Tag mit höchster Effizienz laufen.
Die Werkzeuge der Standardserie sind als äußerst vielseitiges System konzipiert, das sich ideal zum Hochgeschwindigkeitsstanzen und Nibbeln in einem breiten Spektrum gängiger Materialstärken eignet. Der Fokus liegt auf schnellen Anpassungen und schnellen Werkzeugwechseln. Im Gegensatz dazu wurde die Vulcan-Serie speziell für Hochleistungsanwendungen entwickelt. Es verfügt über eine verbesserte Struktursteifigkeit, hochbelastbare Abisolierfedern und robuste Keilsysteme und ist damit die beste Wahl für das Stanzen dicker Materialien, hochfester Stähle und die Ausführung komplexer Umformvorgänge ohne Durchbiegung.
Stationsgrößen in CNC-Revolverpressen werden nach Buchstaben kategorisiert und durch die maximale diagonale Abmessung der zu stanzenden Form bestimmt. Um die richtige Größe zu ermitteln, messen Sie den längsten Abstand über das Profil Ihres gewünschten Lochs. Beispielsweise nimmt eine Standard-A-Station typischerweise Stempel mit einer maximalen Diagonale von einem halben Zoll auf, während eine B-Station bis zu eineinhalb Zoll fasst. Wählen Sie immer eine Stationsgröße, die deutlich über die Diagonale Ihres Stempels hinausgeht.
Ja, Aftermarket-Stanzenhalter können sicher und effektiv verwendet werden, sofern sie genau nach den Spezifikationen der Originalausrüstung hergestellt werden. Entscheidend sind die Qualität des Stahls und die Präzision des Schleifprozesses. Hochwertige Aftermarket-Halter gewährleisten die strenge Konzentrizität, die zwischen Stempel und Matrize erforderlich ist. Die Verwendung schlecht hergestellter, kostengünstiger Halter kann jedoch zu schwerwiegenden Fehlausrichtungen, schnellem Werkzeugverschleiß und möglichen Schäden am Revolver Ihrer Maschine führen.
Die Häufigkeit des Werkzeugschärfens hängt stark vom zu stanzenden Material und der Trefferzahl ab. Der visuelle Indikator ist jedoch allgemeingültig: Werkzeuge sollten geschärft werden, sobald eine leichte Rundung an der Schneidkante auftritt. Durch die Einhaltung eines Routineplans werden Mikrorisse entfernt, bevor sie größere Absplitterungen verursachen, was letztendlich die Gesamtlebensdauer des Werkzeugs verlängert.
Die Verwendung eines zu engen Matrizenspiels führt zu übermäßiger Reibung, was zu schnellem Werkzeugverschleiß, starkem Abrieb und einer höheren erforderlichen Stanzkraft führt. Ist der Abstand dagegen zu groß, biegt sich das Material eher, als dass es sauber schert. Dies führt zu großen, unzulässigen Graten, schlechter Teilequalität und einem erhöhten Risiko von Maschinenausfällen.
Das Ziehen von Butzen erfolgt, wenn der gestanzte Abfall während des Rückhubs des Stempels aus der Matrize zurück auf die Oberfläche des Blechs gezogen wird. Dieser gefährliche Zustand wird typischerweise durch einen falschen Matrizenabstand, stumpfe Werkzeugkanten, mangelnde Schmierung oder das Fehlen geeigneter in die Matrize selbst integrierter Bolzenrückhaltefunktionen verursacht.
Um die Stanzkraft zu berechnen, müssen Sie den Gesamtumfang des Lochs mit der Materialstärke multiplizieren und das Ergebnis dann mit der spezifischen Scherfestigkeit des Materials multiplizieren. Teilen Sie diese Zahl schließlich durch eine Konstante, um die Kraft in Tonnen umzurechnen. Vergleichen Sie diese berechnete Zahl immer mit den spezifischen maximalen Kraftgrenzen der einzelnen Revolverstationen Ihrer Maschine, bevor Sie mit dem Betrieb beginnen.


