


Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-09-24 Origen: Sitio


Los perfiles de chapa personalizados a menudo requieren más que el corte y doblado estándar. Los canales, nervaduras, compensaciones, lengüetas, rejillas, cordones, aberturas irregulares, características de ubicación y otras geometrías no estándar pueden imponer exigencias muy diferentes a las herramientas en comparación con simples orificios redondos o curvas rectas.
Las adecuadas herramientas de fabricación de chapa permiten a los fabricantes crear estos perfiles con mayor repetibilidad y al mismo tiempo reducir el retrabajo manual y las operaciones secundarias innecesarias. Dependiendo de la geometría, la estrategia de producción puede incluir herramientas de torreta gruesa , punzones y matrices personalizados, herramientas de rueda, herramientas de lanza y forma, herramientas de corte, herramientas de formación o herramientas de plegadora dedicadas.
La selección eficiente de herramientas comienza con el perfil terminado y no solo con la máquina. El material, el espesor, el radio de curvatura, la altura de la característica, las tolerancias, la cantidad de producción y los requisitos de ensamblaje posteriores deben evaluarse antes de diseñar la herramienta personalizada.
Un perfil personalizado es una geometría de chapa que va más allá de un espacio plano básico con agujeros estándar.
El perfil puede incluir un canal continuo, una nervadura elevada, un desplazamiento, una pestaña de ubicación, un clip formado, una rejilla, un cordón de refuerzo, una abertura especial, una característica de borde o una combinación de varios elementos formados y perforados.
Estos perfiles aparecen en gabinetes eléctricos, maquinaria, equipos de transporte, paneles arquitectónicos, productos HVAC, electrónica, equipos de comunicación, electrodomésticos y gabinetes industriales.
A diferencia de un simple agujero, un perfil formado cambia la geometría tridimensional de la chapa. El material debe estirarse, comprimirse, doblarse o fluir alrededor de la herramienta. Esto significa que el diseño de la herramienta debe tener en cuenta cómo se comporta el material durante la deformación en lugar de considerar sólo las dimensiones finales.
Para los fabricantes que utilizan punzonadoras de torreta, AFAB TOOL El sistema de herramientas de torreta gruesa incluye herramientas estándar, aplicaciones especiales, herramientas de conformado, soluciones multiherramienta y accesorios para diferentes requisitos de perfiles.
Los punzones estándar funcionan de manera eficiente cuando la forma requerida ya coincide con una geometría común redonda, cuadrada, rectangular o de ranura.
Los perfiles personalizados son diferentes porque las herramientas a menudo necesitan controlar varias variables simultáneamente.
Una nervadura formada, por ejemplo, debe alcanzar la altura requerida sin romper la chapa. Una función de lanza y forma debe cortar parte del material mientras se dobla otra sección. Un desplazamiento continuo debe permanecer consistente a lo largo de una ruta programada. Una rejilla debe mantener la geometría del flujo de aire mientras permanece dentro de los límites dimensionales del panel circundante.
Las herramientas especializadas ayudan a controlar estas operaciones de forma repetible.
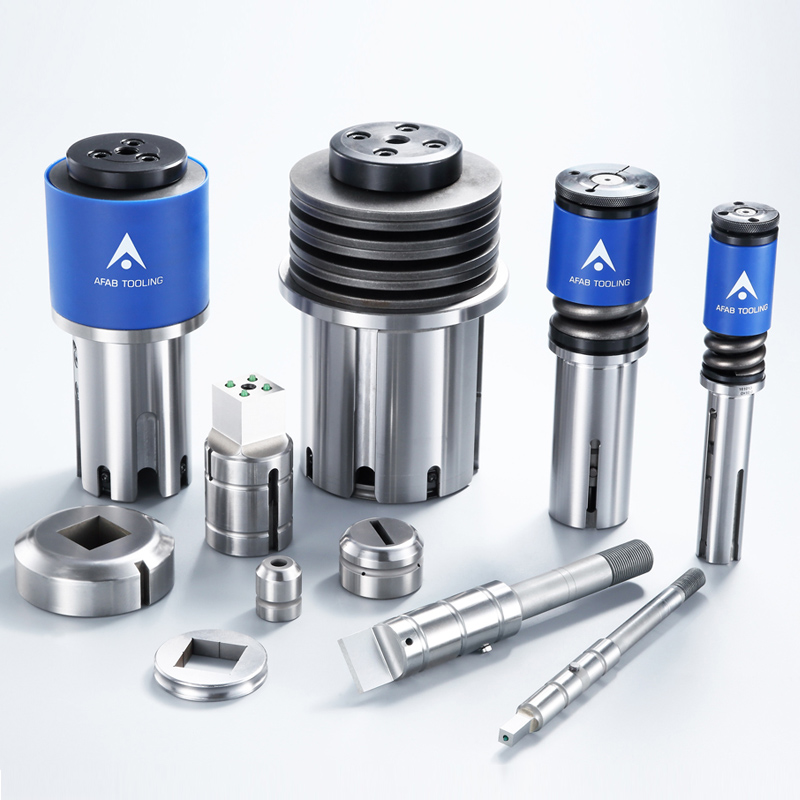
Durante el conformado, la chapa no desaparece simplemente como ocurre durante el punzonado. La materia se mueve.
Por lo tanto, un punzón y una matriz personalizados deben proporcionar suficiente espacio para que la hoja se deforme mientras se controla la forma final.
Si el radio es demasiado pequeño, el material puede agrietarse. Si el espacio libre es incorrecto, el perfil puede distorsionarse o mostrar marcas excesivas. Si una herramienta de conformado fuerza demasiado material hacia un área confinada, la lámina circundante puede deformarse.
Esto resulta particularmente importante con el aluminio, el acero inoxidable y los materiales de alta resistencia porque sus características de conformado difieren.
Por lo tanto, se debe conocer la aleación o el grado antes de aprobar la geometría final de la herramienta.
A veces, un perfil se puede producir manualmente mediante varias operaciones individuales, pero eso no significa que sea el mejor método de producción.
Supongamos que un componente necesita una pestaña de ubicación seguida de un desplazamiento y una pequeña nervadura de refuerzo. Producir cada característica por separado aumenta el manejo y crea más oportunidades para la variación dimensional.
Una solución de herramientas personalizadas diseñada adecuadamente puede combinar o simplificar estas operaciones de modo que la geometría crítica sea controlada por la propia herramienta.
Esto se vuelve cada vez más valioso a medida que crece el volumen de producción.
Consejo: Cuando un perfil personalizado se repite en cientos o miles de piezas, evalúe si las herramientas dedicadas pueden reemplazar múltiples operaciones manuales o secundarias.
El punzonado personalizado suele ser la primera opción cuando un perfil comienza como un recorte no estándar.
En lugar de crear una abertura irregular mediante mordiscos repetidos, un puñetazo dedicado a veces puede producir toda la geometría de un solo golpe.
Este enfoque puede mejorar el tiempo del ciclo y reducir las marcas de mordisco visibles.
Los punzones personalizados son particularmente útiles para:
Ranuras irregulares
Formas de ojo de cerradura
Aberturas para conectores
Perfiles de montaje
Formas de ventilación especiales
Aberturas para gestión de cables.
Recortes personalizados repetidos
Geometrías de esquina no estándar
El valor económico aumenta cuando la misma característica aparece con frecuencia.
Un láser puede cortar geometrías inusuales sin herramientas específicas, lo que hace que el corte por láser sea atractivo para prototipos o diseños que cambian con frecuencia. Sin embargo, una vez que la forma se estabiliza y las cantidades de producción aumentan, un punzón personalizado puede reducir significativamente el tiempo de procesamiento.
La decisión debe comparar la cantidad de producción de por vida en lugar del costo del primer lote únicamente.
Mordisquear crea un contorno más grande o irregular al superponer una serie de golpes más pequeños.
Proporciona una flexibilidad excelente porque los fabricantes pueden utilizar herramientas existentes para crear muchas formas.
Sin embargo, mordisquear puede aumentar el tiempo del ciclo y dejar pequeñas marcas a lo largo del borde cortado.
Un punzón personalizado puede crear un perfil más limpio con menos golpes, pero requiere una inversión en herramientas dedicadas.
Para productos estables con producción recurrente, esta compensación a menudo favorece las herramientas personalizadas.
Muchos perfiles personalizados no se pueden crear únicamente cortando.
Las características elevadas y rebajadas requieren una operación de formación que deforma intencionalmente la lámina.
Los ejemplos comunes incluyen:
Repujados
Rosario
costillas
Persianas
nocauts
avellanadores
Extrusiones
Puentes
clips
Cortina a la italiana
Características de lanza y forma
A menudo, estos pueden incorporarse directamente a una operación de punzonado de torreta utilizando herramientas de conformado adecuadas.
Los relieves y nervaduras pueden agregar rigidez local sin aumentar el espesor de la lámina.
Esto puede resultar valioso para cubiertas, gabinetes, recintos, paneles de piso y estructuras livianas donde una lámina completamente plana se flexionaría con demasiada facilidad.
Ofertas AFAB HERRAMIENTA Herramientas de relieve continuo/cordón/ nervadura de torreta gruesa para la formación de perfiles continuos programados.
En lugar de requerir un relieve de longitud fija, una estrategia de conformado continuo puede seguir una ruta programada y crear perfiles de refuerzo más largos.
Esto da a los diseñadores más libertad para colocar elementos de refuerzo donde sean estructuralmente útiles.

Las persianas combinan corte y conformado.
Se utilizan ampliamente donde un panel metálico necesita flujo de aire y al mismo tiempo proporciona protección mecánica.
Ejemplos comunes son gabinetes eléctricos, gabinetes de máquinas, componentes HVAC, productos de transporte y carcasas de equipos.
AFAB La herramienta de rejilla de torreta gruesa está diseñada para este tipo de aplicación.
Una herramienta de rejilla debe controlar tanto la apertura como la altura formada. El espesor del material, la longitud de las lamas, la forma del perfil, la orientación y el espaciado influyen en el resultado final.
Para paneles que contienen muchas rejillas repetidas, las herramientas dedicadas pueden eliminar un trabajo de encofrado secundario sustancial.
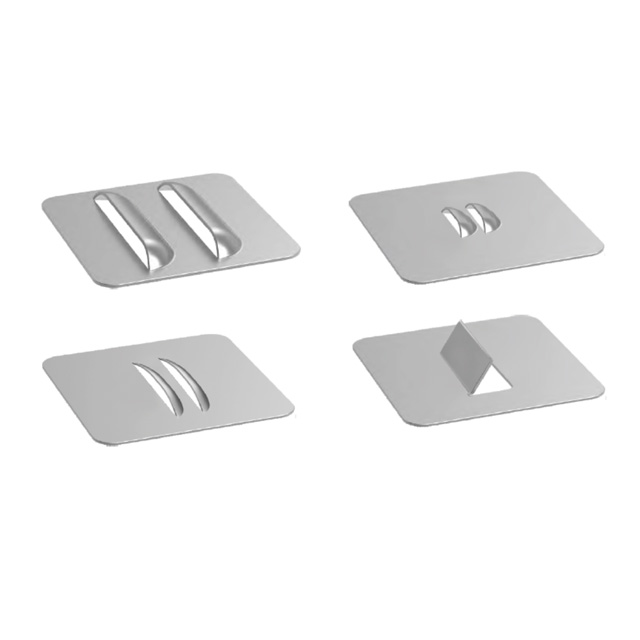
Las herramientas de lanza y forma cortan solo una parte de la hoja y luego forman esa sección hacia arriba o hacia abajo.
La característica resultante puede funcionar como clip, localizador, pestaña de retención de cables, característica de fijación o abertura para el flujo de aire.
AFAB Las herramientas de forma y lanza de torreta gruesa admiten funciones como pestañas, clips, elementos de ubicación y aplicaciones de mazos de cables.
Este tipo de perfil demuestra por qué las herramientas personalizadas pueden influir en todo el proceso de montaje.
Un clip formado producido directamente en la lámina puede eliminar una operación de soporte, sujetador u soldadura por separado.
Cuando el diseño y la ingeniería de herramientas se consideran en conjunto, una operación de conformado a veces puede reducir la cantidad total de componentes en el conjunto.
Algunas características personalizadas son demasiado largas o variables para justificar un punzón convencional de longitud fija.
Las herramientas para ruedas proporcionan otro enfoque.
En lugar de golpear una forma estacionaria en la hoja, una rueda giratoria forma el material mientras la máquina mueve la pieza de trabajo a lo largo de una trayectoria programada.
Esto hace que las herramientas para ruedas sean adecuadas para perfiles continuos.
AFAB La herramienta de rueda de torreta gruesa incluye soluciones para aplicaciones de nervaduras, compensaciones y desbarbado.

Una herramienta para nervaduras de rueda puede producir pistas de refuerzo largas sin necesidad de golpes de relieve individuales repetidos.
La trayectoria de la máquina controla la ubicación y la longitud del perfil.
Esto es útil para paneles grandes donde es necesario aumentar la rigidez en una región específica.
Los armarios eléctricos, las cubiertas, los paneles de maquinaria y los componentes arquitectónicos pueden beneficiarse de este refuerzo.
Los desplazamientos crean dos superficies de hoja a diferentes alturas mientras mantienen una transición de conexión.
Pueden ayudar a que los componentes se superpongan, se ubiquen contra otro panel, se adapten a los espacios libres de ensamblaje o creen secciones empotradas.
Una herramienta de compensación de rueda puede producir el perfil continuamente según la trayectoria programada de la máquina.
Esto crea más flexibilidad de diseño que una herramienta de conformado de longitud fija cuando se requieren varias longitudes desplazadas.
Una ventaja importante de las herramientas para ruedas es que no es necesario que el perfil siga una simple línea recta.
Dependiendo de las capacidades de las herramientas y la máquina, el movimiento programado puede crear pistas más complejas.
Esto puede permitir a los diseñadores integrar características funcionales de refuerzo o ubicación sin agregar componentes separados.
Sin embargo, el radio mínimo, el espesor del material, la compatibilidad de la máquina y la altura del perfil aún deben permanecer dentro de los límites prácticos de las herramientas.
No es necesario producir todos los perfiles personalizados con una forma perforada completa.
Las herramientas de corte pueden crear cortes controlados que luego pasan a formar parte de un perfil formado, plegado o separado.
Ofertas AFAB Herramientas de corte longitudinal de torreta gruesa para cortar chapa con diferentes geometrías de plaquita.
El corte longitudinal puede ser útil para la separación de paneles, preparación de microuniones, características de bordes y cortes programados más largos.
En comparación con el mordisco con un punzón convencional, las herramientas de corte diseñadas específicamente pueden proporcionar una trayectoria de corte más eficiente para ciertas geometrías.
El proceso aún debería considerar la distorsión de la hoja. Los cortes largos pueden liberar tensiones residuales dentro de la lámina, lo que podría provocar movimiento o pérdida de planitud.
Por ello, la secuencia de corte y el encajado de piezas siguen siendo importantes.

Las herramientas de torreta manejan muchas formas locales, pero normalmente se producen canales, ángulos, dobladillos, cajas y perfiles abiertos más largos en una plegadora.
El punzón y el troquel de la plegadora determinan el radio de curvatura, el ángulo, el acceso y la capacidad de completar múltiples curvaturas sin interferencias.
Para perfiles personalizados, la selección de herramientas debe considerarse durante el diseño del producto y no después de que se haya finalizado la pieza plana.
El grado y el espesor del material influyen fuertemente en el radio de curvatura seguro.
Una lámina altamente conformable puede tolerar una curvatura más cerrada que un material más fuerte o más duro.
Intentar crear un radio excesivamente estrecho puede provocar grietas en el exterior de la curva.
El aluminio merece especial atención porque diferentes combinaciones de aleaciones y temples pueden tener una capacidad de flexión muy diferente.
El enfoque de fabricación de referencia utilizado para la fabricación de aluminio también destaca la relación entre la selección de la aleación, el espesor, el radio de curvatura, la secuencia de formación, la recuperación elástica y la condición de la superficie. Estos mismos principios de DFM se aplican cuando se desarrollan herramientas de perfil personalizadas para otros materiales.
Después de que la plegadora libera fuerza, el material vuelve parcialmente a su forma original.
Este springback cambia el ángulo final.
La cantidad depende de la resistencia del material, el espesor, el radio de curvatura, la apertura de la matriz, la orientación del grano y el método de formado.
Un perfil personalizado que contiene varios dobleces puede acumular pequeños errores angulares hasta que la sección transversal final ya no se ajuste al componente coincidente.
Por lo tanto, los ingenieros de herramientas deben considerar el perfil completo en lugar de analizar cada curvatura de forma independiente.
Un perfil puede ser teóricamente flexible pero físicamente imposible con herramientas estándar.
A medida que se agregan curvaturas anteriores, la pieza de trabajo puede chocar con el punzón, el troquel o el marco de la máquina de la plegadora.
Esto es particularmente común en canales profundos, cajas estrechas, bridas de retorno y perfiles complejos en forma de Z.
Los punzones de cuello de cisne, las herramientas segmentadas, los punzones especiales o las secuencias de plegado alternativas pueden resolver estos problemas.
Por lo tanto, la simulación y la revisión CAD son valiosas antes de fabricar herramientas personalizadas para plegadoras.
El mismo perfil no siempre puede utilizar herramientas idénticas en diferentes materiales.
El acero dulce, el acero inoxidable, el aluminio, el acero galvanizado, el cobre y el latón responden de manera diferente durante el corte y el conformado.
Material |
Consideración principal de herramientas |
Preocupación típica |
|---|---|---|
Acero dulce |
Punzonado y conformado predecibles |
Desgaste general de herramientas |
Acero inoxidable |
Mayor resistencia y recuperación elástica. |
Fuerza, desgaste, irritación |
Aluminio |
Adhesión suave a superficies y materiales. |
Molestias y rayones |
Acero Galvanizado |
Superficie revestida |
Acumulación y marcado de zinc. |
Cobre |
Suave y muy dúctil |
Adhesión de herramientas y daños en la superficie. |
Latón |
Buena conformabilidad pero superficie visible. |
Marcado cosmético |
Acero de alta resistencia |
Mayor resistencia mecánica |
Tonelaje y recuperación elástica |
El aluminio resulta atractivo para perfiles personalizados debido a su bajo peso y buena formabilidad en aleaciones adecuadas.
Sin embargo, las herramientas del perfil deben tener en cuenta la sensibilidad de la superficie y la adhesión del material.
Un perfil que permanecerá visible después de la fabricación puede requerir herramientas suaves, recubrimientos de baja fricción, película protectora y áreas de contacto cuidadosamente controladas.
Las aleaciones de aluminio más duras también necesitan radios de curvatura suficientes para reducir el riesgo de agrietamiento.
El acero inoxidable puede proporcionar una excelente durabilidad y resistencia a la corrosión, pero los grados más fuertes aumentan las cargas de las herramientas.
La recuperación elástica puede hacer que los ángulos del perfil final sean más difíciles de controlar, mientras que la adhesión del material puede aumentar la fricción alrededor de punzones y matrices.
El juego correcto, los materiales de herramientas adecuados, la lubricación y los recubrimientos se vuelven cada vez más valiosos a medida que aumenta el volumen de producción.
Las láminas galvanizadas, prepintadas o recubiertas de otro modo añaden un requisito de protección de la superficie al problema de las herramientas.
Un perfil puede cumplir con todas las especificaciones dimensionales pero aun así ser rechazado si el herramental daña el recubrimiento visible.
Por lo tanto, se deben incorporar al plan del proceso la presión de contacto, los radios de la matriz, las superficies del decapante, la limpieza y los procedimientos de manipulación.
Las herramientas personalizadas no pueden compensar indefinidamente un diseño deficiente de las piezas.
Un perfil diseñado teniendo en cuenta el proceso de fabricación generalmente será más fácil de producir, mantendrá tolerancias más estrictas y requerirá herramientas menos complejas.
Las esquinas internas extremadamente afiladas concentran la tensión tanto en el material como en las herramientas.
Un radio práctico puede mejorar la confiabilidad del conformado y extender la vida útil de la herramienta sin cambiar materialmente la función de muchos componentes.
Esto es particularmente importante para materiales fuertes o menos dúctiles.
Las herramientas de punzonado también se benefician porque la geometría interna afilada puede crear secciones de punzonado vulnerables.
Una característica de rejilla, relieve, extrusión o lanza necesita suficiente material circundante para deformarse correctamente.
Colocar la característica demasiado cerca de un borde, otra forma o una línea de plegado puede distorsionar la hoja circundante.
Múltiples elementos formados también pueden interactuar cuando se colocan demasiado juntos.
Por lo tanto, los ingenieros de herramientas deben revisar el espaciado de las funciones antes de publicar el diseño.
Un perfil puede contener todas las características fabricables pero aún así ser difícil de producir porque la secuencia es incorrecta.
Las formas elevadas pueden interferir con el movimiento posterior de la máquina. Una curva profunda puede impedir el acceso a otra brida. Una operación temprana de la rejilla puede crear problemas de espacio durante el punzonado posterior.
En algunas aplicaciones, las características formadas deben completarse cerca del final del programa de torreta.
Del mismo modo, las secuencias de plegadoras deben planificarse de modo que cada curva posterior siga siendo físicamente accesible.
Los perfiles personalizados no requieren que todas las funciones sean personalizadas.
Todavía se pueden utilizar orificios redondos estándar, ranuras, avellanados, radios comunes y ángulos de curvatura familiares alrededor de las partes especializadas de la pieza.
La estandarización reduce el costo de herramientas y mejora la disponibilidad de reemplazo.
Una buena estrategia de DFM utiliza herramientas personalizadas sólo cuando crea valor mensurable.
Las herramientas personalizadas no deben seleccionarse automáticamente para cada perfil inusual.
Los fabricantes deberían compararlo con el corte por láser, el punzonado convencional, la formación de plegadoras, el mecanizado, la soldadura y el ensamblaje.
El mejor proceso depende en gran medida del volumen de producción y la complejidad de las funciones.
Durante la creación de prototipos, el diseño aún puede cambiar con frecuencia.
El corte por láser combinado con el doblado convencional a menudo proporciona una flexibilidad excelente porque la geometría se puede modificar mediante programación sin tener que rediseñar las herramientas de punzonado dedicadas.
Esto permite a los ingenieros validar la pieza antes de comprometerse con herramientas personalizadas.
Una vez que el diseño se estabiliza, los punzones o herramientas de conformado personalizados pueden comenzar a proporcionar un valor sustancial.
El costo de las herramientas se puede distribuir entre más piezas, mientras que los tiempos de ciclo más rápidos y menos operaciones secundarias reducen el costo efectivo por componente.
Aquí es donde las herramientas de fabricación de chapa metálica tienen el mayor equilibrio entre flexibilidad y productividad.
En cantidades mayores, las herramientas dedicadas se vuelven cada vez más atractivas.
Si un perfil personalizado elimina varias operaciones manuales de conformado, soldadura, mecanizado o ensamblaje, los ahorros pueden acumularse rápidamente.
Para piezas de volumen extremadamente alto, los fabricantes pueden eventualmente evaluar estampados dedicados o troqueles progresivos.
Por lo tanto, la estrategia de producción correcta puede cambiar a medida que el producto pasa del prototipo a la producción en masa madura.
Las herramientas de perfil personalizadas requieren más información técnica que pedir un punzón redondo estándar.
Una solicitud de herramientas útiles normalmente debería incluir:
Fabricante y modelo de la máquina.
Sistema de herramientas
Tamaño de la estación
dibujo 2D
Modelo 3D donde esté disponible
Grado de material
Espesor del material
Propiedades mecánicas o de tracción cuando sea relevante
Dimensiones de perfil deseadas
altura del formulario
Radio de curvatura o forma
Orientación
Tolerancias requeridas
Requisitos de calidad de la superficie
Cantidad de producción
Método de fabricación actual
Problemas con el proceso existente.
Piezas de muestra donde sea útil
Un dibujo debe distinguir claramente entre las dimensiones cortadas y las dimensiones formadas.
Para perfiles especiales, las vistas en sección son particularmente importantes porque una vista superior puede no mostrar la altura del formulario, el desmoldeo, los desplazamientos o la geometría de plegado.
AFAB TOOL afirma que utiliza capacidades de diseño CAD y 3D para el desarrollo de herramientas y suministra soluciones de punzonado y plegado tanto estándar como personalizadas. Su cartera de productos incluye Herramientas de torreta gruesa , Trumpf, Murata, torreta delgada, Salvagnini, conformado, aplicaciones especiales y sistemas de herramientas relacionados.
Consejo: Para un perfil personalizado, envíe al proveedor el dibujo de la pieza terminada y explique la función de la característica. El requisito funcional puede permitir una solución de herramientas más simple y confiable que reproducir exactamente la geometría original.
La cotización de herramientas más baja no necesariamente produce el costo de fabricación más bajo.
Una mejor evaluación analiza el proceso total.
Una herramienta personalizada puede justificar un precio inicial más alto si elimina una operación, reduce el tiempo de preparación, mejora la consistencia de las piezas o extiende la vida útil de la herramienta.
Los factores de costo importantes incluyen:
Complejidad del diseño de herramientas
Material de la herramienta
Revestimiento de superficie
Tamaño de la estación
Número de operaciones reemplazadas
Vida útil esperada de la herramienta
Capacidad de reafilado
Costo del componente de reemplazo
tiempo de configuración
Cantidad de producción
Reducción de chatarra
Procesamiento secundario
Ahorro de montaje
Por ejemplo, una función de lanza y forma puede reemplazar un clip soldado. Una nervadura continua puede permitir una lámina más delgada manteniendo la rigidez. Un punzón recortado personalizado puede reemplazar los mordiscos repetidos. Un desplazamiento de la rueda puede eliminar una operación adicional de plegadora.
Estos ahorros no son visibles cuando se comparan únicamente los precios de compra de herramientas.
Los fabricantes deben evaluar el costo por pieza terminada aceptable durante la vida de producción esperada.
Las herramientas personalizadas a menudo representan una inversión mayor que los punzones estándar, por lo que el mantenimiento merece más atención.
Los bordes cortantes deben afilarse antes de que se produzca un desgaste excesivo. Las superficies de encofrado deben permanecer lisas y libres de material incrustado. Las guías, resortes, insertos, extractores y componentes reemplazables deben inspeccionarse periódicamente.
La calidad del perfil también puede proporcionar una alerta temprana del desgaste de la herramienta.
Los cambios en la altura de las rebabas, la profundidad de la forma, el ángulo, las marcas de la superficie, la fuerza de extracción o la consistencia dimensional pueden indicar que se requiere mantenimiento.
Las herramientas personalizadas también deben almacenarse con cuidado. Una pequeña abolladura en una superficie de conformado de precisión puede reproducir el mismo defecto en todos los componentes futuros.
Los registros de mantenimiento pueden realizar un seguimiento del recuento de aciertos, el historial de afilado, el estado del revestimiento, el material procesado y los problemas de producción recurrentes.
Esto convierte el mantenimiento de herramientas de una reparación reactiva en un control de producción planificado.
Las herramientas de fabricación de chapa para perfiles personalizados permiten a los fabricantes ir más allá de simples agujeros y curvas rectas.
Los punzones personalizados pueden crear aberturas no estándar de manera eficiente. Las herramientas de conformado pueden producir rejillas, nervaduras, relieves, clips, troquelados y otras características tridimensionales. Las herramientas para ruedas pueden generar nervaduras y compensaciones continuas, mientras que las herramientas especializadas para plegadoras pueden producir canales, bridas de retorno y perfiles doblados complejos.
La mejor solución de herramientas depende del material, el espesor de la hoja, la geometría, las tolerancias, la altura del formulario, los requisitos de la superficie, la cantidad de producción y el ensamblaje posterior.
El diseño para la capacidad de fabricación es igualmente importante. Los radios prácticos, el espacio suficiente entre las funciones, la secuencia de formación correcta y la selección adecuada de materiales pueden simplificar las herramientas y mejorar la confiabilidad del proceso.
AFAB TOOL Co., Ltd. proporciona herramientas de punzonado y doblado para diferentes sistemas de producción de chapa metálica. Es La gama de herramientas de torreta gruesa incluye herramientas estándar, aplicaciones especiales, sistemas multiherramienta, herramientas de conformado y accesorios para perfiles de chapa metálica convencionales y personalizados.
Para los fabricantes que desarrollan perfiles personalizados, el enfoque más eficaz es tratar las herramientas, el diseño de piezas, el material, la capacidad de la máquina y el volumen de producción como un sistema de fabricación conectado en lugar de decisiones separadas.
R: Se refiere a punzones, matrices, herramientas de conformado, herramientas de prensa plegadora, herramientas de ruedas y otras herramientas especializadas diseñadas para crear geometrías de chapa metálica cortada o conformada no estándar.
R: Los punzones personalizados son particularmente útiles cuando la misma abertura o perfil irregular se produce repetidamente y las herramientas estándar requerirían un mordisco excesivo o múltiples operaciones.
R: Sí. Las herramientas de torreta gruesa pueden producir características como rejillas, relieves, nervaduras, troquelados, extrusiones, características de lanza y forma y otras geometrías formadas con las herramientas adecuadas.
R: Una herramienta de rueda puede crear perfiles continuos como nervaduras o compensaciones mientras la hoja se mueve a través de la punzonadora según la ruta programada.
R: Depende del volumen y la geometría. El corte por láser es muy flexible para prototipos y diseños cambiantes, mientras que las herramientas de punzonado personalizadas pueden volverse más eficientes cuando el mismo perfil se produce repetidamente.
R: La calidad del material, el espesor, el radio de curvatura, la geometría de las herramientas, la recuperación elástica, la dirección de la fibra, el estado de la máquina y la secuencia de curvatura pueden afectar la precisión del perfil final.
R: Proporcione el modelo de la máquina, el sistema de herramientas, los dibujos, el material, el espesor, las dimensiones del perfil, la altura del formulario, las tolerancias, los requisitos de la superficie, la cantidad esperada y los detalles del proceso actual.
R: Estandarice las características comunes, simplifique la geometría innecesaria, utilice herramientas personalizadas solo cuando reemplacen el procesamiento significativo y evalúe el costo por pieza terminada en lugar del precio de las herramientas únicamente.


