


Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 24/09/2026 Origine: Sito


I profili in lamiera personalizzati spesso richiedono più operazioni di taglio e piegatura rispetto a quelle standard. Canali, nervature, offset, linguette, feritoie, cordoni, aperture irregolari, elementi di posizionamento e altre geometrie non standard possono porre esigenze molto diverse sugli utensili rispetto a semplici fori rotondi o piegature diritte.
I giusti strumenti per la fabbricazione della lamiera consentono ai produttori di creare questi profili con maggiore ripetibilità riducendo al contempo le rilavorazioni manuali e le operazioni secondarie non necessarie. A seconda della geometria, la strategia di produzione può comportare utensili a torretta spessa , punzoni e matrici personalizzati, utensili a ruota, utensili a lancia e forma, utensili di taglio, utensili di formatura o utensili dedicati per presse piegatrici.
Una selezione efficiente degli utensili inizia dal profilo finito piuttosto che dalla sola macchina. Materiale, spessore, raggio di curvatura, altezza della caratteristica, tolleranze, quantità di produzione e requisiti di assemblaggio a valle dovrebbero essere tutti valutati prima di progettare lo strumento personalizzato.
Un profilo personalizzato è una geometria della lamiera che va oltre un semplice pezzo grezzo piatto con fori standard.
Il profilo può includere un canale continuo, una nervatura rialzata, un offset, una linguetta di posizionamento, una clip sagomata, una feritoia, un cordone di irrigidimento, un'apertura speciale, una caratteristica del bordo o una combinazione di diversi elementi formati e punzonati.
Questi profili compaiono in armadi elettrici, macchinari, mezzi di trasporto, pannelli architettonici, prodotti HVAC, elettronica, apparecchiature di comunicazione, elettrodomestici e involucri industriali.
A differenza di un semplice foro, un profilo formato modifica la geometria tridimensionale della lamiera. Il materiale deve allungarsi, comprimersi, piegarsi o scorrere attorno allo strumento. Ciò significa che la progettazione dell'utensile deve tenere conto del comportamento del materiale durante la deformazione anziché considerare solo le dimensioni finali.
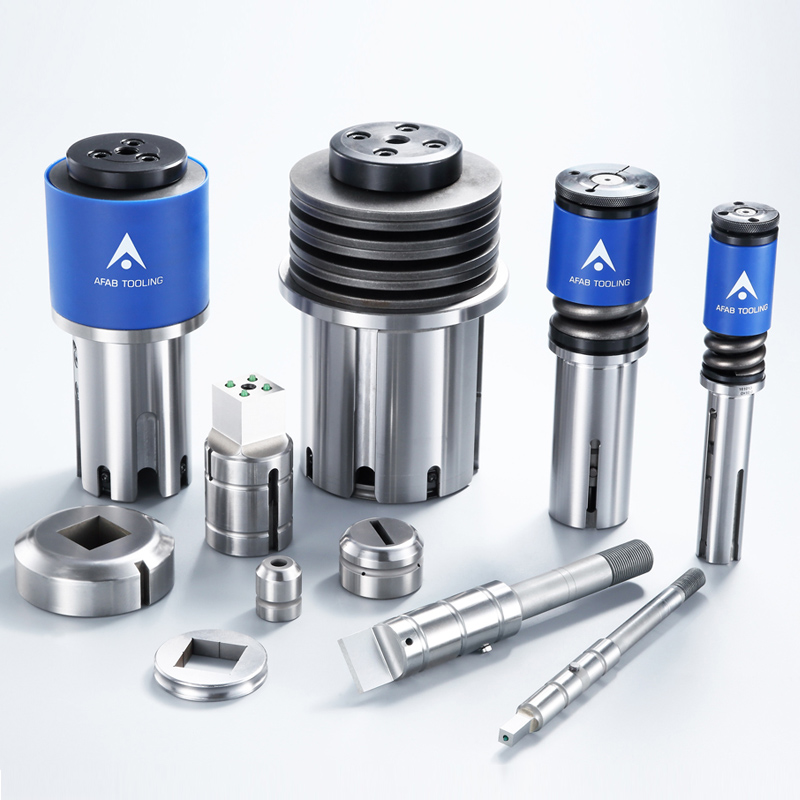
Per i produttori che utilizzano punzonatrici a torretta, AFAB TOOL Il sistema di utensili per torretta spessa comprende utensili standard, applicazioni speciali, strumenti di formatura, soluzioni multiutensile e accessori per diversi requisiti di profilo.
I punzoni standard funzionano in modo efficiente quando la forma richiesta corrisponde già a una geometria comune rotonda, quadrata, rettangolare o a fessura.
I profili personalizzati sono diversi perché spesso gli strumenti devono controllare più variabili contemporaneamente.
Una centina sagomata, ad esempio, deve raggiungere l'altezza richiesta senza strappare la lamiera. Una caratteristica lancia-forma deve tagliare parte del materiale mentre si piega un'altra sezione. Un offset continuo deve rimanere coerente attraverso un percorso programmato. Una feritoia deve mantenere la geometria del flusso d'aria pur rimanendo entro i limiti dimensionali del pannello circostante.
Gli strumenti specializzati aiutano a controllare queste operazioni in modo ripetibile.
Durante la formatura la lamiera non scompare semplicemente come avviene durante la punzonatura. Il materiale si muove.
Un punzone e una matrice personalizzati devono quindi fornire spazio sufficiente affinché la lamiera si deformi controllando al tempo stesso la forma finale.
Se il raggio è troppo piccolo, il materiale potrebbe rompersi. Se la distanza non è corretta, il profilo potrebbe deformarsi o presentare segni eccessivi. Se uno strumento di formatura forza troppo materiale in un'area ristretta, il foglio circostante potrebbe deformarsi.
Ciò diventa particolarmente importante con l'alluminio, l'acciaio inossidabile e i materiali ad alta resistenza perché le loro caratteristiche di formatura differiscono.
La lega o il grado dovrebbero quindi essere conosciuti prima che venga approvata la geometria finale dell'utensile.
A volte è possibile produrre manualmente un profilo utilizzando diverse operazioni individuali, ma ciò non significa che sia il metodo di produzione migliore.
Supponiamo che un componente necessiti di una linguetta di posizionamento seguita da un offset e da una piccola nervatura di irrigidimento. La produzione di ciascuna caratteristica separatamente aumenta la maneggevolezza e crea maggiori opportunità di variazione dimensionale.
Una soluzione di attrezzamento personalizzata adeguatamente progettata può combinare o semplificare queste operazioni in modo che la geometria critica sia controllata dall'utensile stesso.
Ciò diventa sempre più prezioso man mano che il volume di produzione aumenta.
Suggerimento: quando un profilo personalizzato si ripete su centinaia o migliaia di parti, valuta se gli strumenti dedicati possono sostituire più operazioni manuali o secondarie.
La punzonatura personalizzata è spesso la prima opzione quando un profilo inizia come ritaglio non standard.
Invece di creare un'apertura irregolare attraverso ripetuti rodimenti, un punzone dedicato può talvolta produrre l'intera geometria in un solo colpo.
Questo approccio può migliorare il tempo di ciclo e ridurre i segni visibili di roditura.
I punzoni personalizzati sono particolarmente utili per:
Slot irregolari
Forme del buco della serratura
Aperture dei connettori
Profili di montaggio
Forme di ventilazione speciali
Aperture per la gestione dei cavi
Ritagli personalizzati ripetuti
Geometrie degli angoli non standard
Il valore economico aumenta quando la stessa caratteristica appare frequentemente.
Un laser può tagliare geometrie insolite senza utensili dedicati, il che rende il taglio laser attraente per prototipi o progetti che cambiano frequentemente. Tuttavia, una volta che la forma diventa stabile e le quantità di produzione aumentano, un punzone personalizzato può ridurre significativamente i tempi di lavorazione.
La decisione dovrebbe confrontare la quantità di produzione nel corso della vita piuttosto che il costo del solo primo lotto.
La roditura crea un contorno più grande o irregolare sovrapponendo una serie di colpi di pugno più piccoli.
Fornisce un'eccellente flessibilità perché i produttori possono utilizzare gli strumenti esistenti per creare molte forme.
Tuttavia, la roditura può aumentare la durata del ciclo e lasciare piccoli segni lungo il bordo tagliato.
Un punzone personalizzato può creare un profilo più pulito con meno colpi, ma richiede investimenti in attrezzature dedicate.
Per i prodotti stabili con produzione ricorrente, questo compromesso spesso favorisce l'utensileria personalizzata.
Molti profili personalizzati non possono essere creati solo mediante il taglio.
Le caratteristiche rialzate e incassate richiedono un'operazione di formatura che deforma intenzionalmente la lamiera.
Esempi comuni includono:
Rilievo
Perline
Costolette
Feritoie
Eliminazioni
Svasatori
Estrusioni
Ponti
Clip
Schede
Caratteristiche di lancia e forma
Questi possono spesso essere incorporati direttamente in un'operazione di punzonatura a torretta utilizzando idonei utensili di formatura.
Rilievi e nervature possono aggiungere rigidità locale senza aumentare lo spessore della lamiera.
Ciò può essere utile per coperture, armadi, involucri, pannelli per pavimenti e strutture leggere dove una lamiera completamente piana si fletterebbe troppo facilmente.
AFAB TOOL offre Utensili per goffratura continua/bordatura/nervatura a torretta spessa per la formazione continua programmata di profili.
Invece di richiedere un rilievo a lunghezza fissa, una strategia di formatura continua può seguire un percorso programmato e creare profili di rinforzo più lunghi.
Ciò offre ai progettisti una maggiore libertà nel posizionare gli elementi di irrigidimento dove sono strutturalmente utili.

Le feritoie combinano taglio e formatura.
Sono ampiamente utilizzati laddove un pannello metallico necessita di flusso d'aria pur fornendo protezione meccanica.
Esempi comuni sono armadi elettrici, involucri di macchine, componenti HVAC, prodotti per il trasporto e alloggiamenti di apparecchiature.
dell'AFAB Lo strumento per feritoie a torretta spessa è progettato per questo tipo di applicazione.
Uno strumento di feritoia deve controllare sia l'apertura che l'altezza formata. Lo spessore del materiale, la lunghezza della feritoia, la forma del profilo, l'orientamento e la spaziatura influenzano tutti il risultato finale.
Per i pannelli contenenti molte feritoie ripetute, un'attrezzatura dedicata può eliminare un sostanziale lavoro di formatura secondaria.
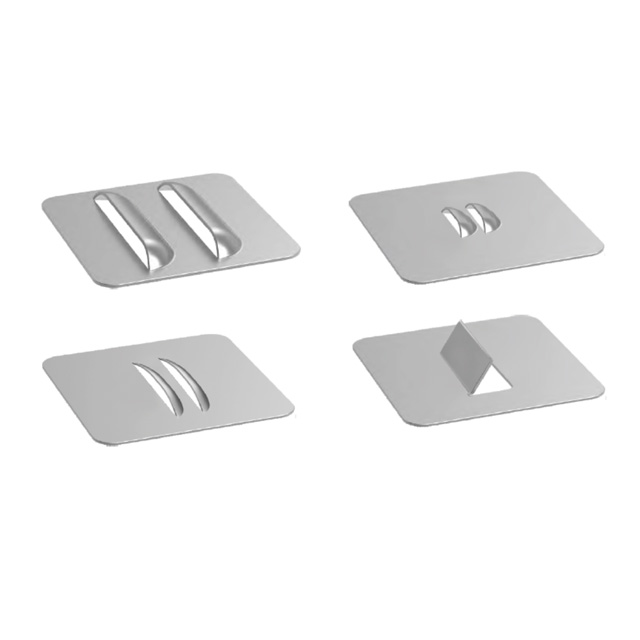
L'utensile lancia e forma taglia solo una parte del foglio e quindi forma quella sezione verso l'alto o verso il basso.
La funzione risultante può funzionare come clip, localizzatore, linguetta di trattenimento del filo, funzione di attacco o apertura del flusso d'aria.
dell'AFAB Gli utensili per lancia e forma a torretta spessa supportano funzionalità quali linguette, clip, elementi di posizionamento e applicazioni di cablaggio.
Questo tipo di profilo dimostra perché gli utensili personalizzati possono influenzare l'intero processo di assemblaggio.
Una clip sagomata prodotta direttamente nel foglio può eliminare un'operazione separata di staffa, dispositivo di fissaggio o saldatura.
Quando la progettazione e l'ingegneria delle attrezzature vengono considerate insieme, un'operazione di formatura può talvolta ridurre il numero totale di componenti nell'assieme.
Alcune caratteristiche personalizzate sono troppo lunghe o variabili per giustificare un punzone convenzionale a lunghezza fissa.
Gli utensili per ruote forniscono un altro approccio.
Invece di colpire una forma fissa nella lamiera, una ruota rotante forma il materiale mentre la macchina sposta il pezzo lungo un percorso programmato.
Ciò rende l'utensileria per ruote adatta a profili continui.
dell'AFAB L'utensile per ruota a torretta spessa include soluzioni per nervature, offset e applicazioni di sbavatura.

Uno strumento per la nervatura della ruota può produrre lunghe tracce di irrigidimento senza richiedere ripetuti colpi di rilievo individuali.
Il percorso della macchina controlla la posizione e la lunghezza del profilo.
Ciò è utile per pannelli di grandi dimensioni in cui è necessario aumentare la rigidità in una regione specifica.
Armadi elettrici, coperture, pannelli di macchinari e componenti architettonici possono trarre vantaggio da tale rinforzo.
Gli offset creano due superfici del foglio ad altezze diverse mantenendo una transizione di collegamento.
Possono aiutare i componenti a sovrapporsi, a posizionarsi contro un altro pannello, a rispettare gli spazi di assemblaggio o a creare sezioni incassate.
Un utensile di compensazione della mola può produrre il profilo in modo continuo secondo il percorso macchina programmato.
Ciò crea una maggiore flessibilità di progettazione rispetto a uno strumento di formatura a lunghezza fissa quando sono necessarie diverse lunghezze di offset.
Un vantaggio importante dell'utensileria per ruote è che il profilo non deve necessariamente seguire una semplice linea retta.
A seconda degli utensili e delle capacità della macchina, il movimento programmato può creare tracce più complesse.
Ciò può consentire ai progettisti di integrare caratteristiche di irrigidimento o posizionamento funzionali senza aggiungere componenti separati.
Tuttavia, il raggio minimo, lo spessore del materiale, la compatibilità della macchina e l'altezza del profilo devono rimanere entro i limiti pratici dell'utensileria.
Non tutti i profili personalizzati devono essere prodotti come forme punzonate complete.
Gli utensili di taglio possono creare tagli controllati che successivamente diventano parte di un profilo formato, piegato o separato.
Offerte AFAB Utensili da taglio a torretta spessa per il taglio di lamiere con diverse geometrie di inserti.
Il taglio può essere utile per la separazione dei pannelli, la preparazione delle microgiunzioni, le caratteristiche dei bordi e i tagli programmati più lunghi.
Rispetto alla roditura utilizzando un punzone convenzionale, gli utensili di taglio appositamente progettati possono fornire un percorso di taglio più efficiente per determinate geometrie.
Il processo dovrebbe comunque considerare la distorsione del foglio. I tagli lunghi possono rilasciare tensioni residue all'interno della lastra, causando potenzialmente movimenti o perdita di planarità.
La sequenza di taglio e il piazzamento dei pezzi rimangono quindi importanti.

Gli utensili a torretta gestiscono molte forme locali, ma canali, angoli, orli, scatole e profili aperti più lunghi vengono normalmente prodotti su una pressa piegatrice.
Il punzone e la matrice della pressa piegatrice determinano il raggio di piega, l'angolo, l'accesso e la capacità di completare più pieghe senza interferenze.
Per i profili personalizzati, la selezione degli utensili dovrebbe essere considerata durante la progettazione del prodotto piuttosto che dopo che il pezzo grezzo piatto è già stato finalizzato.
Il tipo e lo spessore del materiale influenzano fortemente il raggio di curvatura sicuro.
Un foglio altamente formabile può tollerare una piegatura più stretta rispetto a un materiale più resistente o più duro.
Cercare di creare un raggio eccessivamente stretto potrebbe causare crepe lungo la parte esterna della curva.
L'alluminio merita particolare attenzione perché diverse combinazioni di leghe e stati d'animo possono avere piegabilità molto diverse.
L'approccio produttivo di riferimento utilizzato per la fabbricazione dell'alluminio evidenzia anche la relazione tra selezione della lega, spessore, raggio di curvatura, sequenza di formatura, ritorno elastico e condizioni superficiali. Questi stessi principi DFM si applicano quando si sviluppano utensili con profili personalizzati per altri materiali.
Dopo che la pressa piegatrice ha rilasciato la forza, il materiale ritorna parzialmente alla sua forma originale.
Questo ritorno elastico modifica l'angolo finale.
La quantità dipende dalla resistenza del materiale, dallo spessore, dal raggio di curvatura, dall'apertura dello stampo, dall'orientamento dei grani e dal metodo di formatura.
Un profilo personalizzato contenente diverse piegature può accumulare piccoli errori angolari finché la sezione trasversale finale non si adatta più al componente di accoppiamento.
Gli ingegneri delle attrezzature devono quindi considerare l'intero profilo anziché analizzare ogni piega in modo indipendente.
Un profilo può essere teoricamente pieghevole ma fisicamente impossibile con utensili standard.
Quando vengono aggiunte pieghe precedenti, il pezzo può entrare in collisione con la punzonatrice, la matrice o il telaio della pressa piegatrice.
Ciò è particolarmente comune con canali profondi, scatole strette, flange di ritorno e profili complessi a forma di Z.
Punzoni a collo di cigno, utensili segmentati, punzoni speciali o sequenze di piegatura alternative possono risolvere questi problemi.
La simulazione e la revisione CAD sono quindi preziose prima della produzione di attrezzature personalizzate per presse piegatrici.
Lo stesso profilo non può sempre utilizzare utensili identici su materiali diversi.
L'acciaio dolce, l'acciaio inossidabile, l'alluminio, l'acciaio zincato, il rame e l'ottone rispondono in modo diverso durante il taglio e la formatura.
Materiale |
Considerazione principale sull'attrezzatura |
Preoccupazione tipica |
|---|---|---|
Acciaio dolce |
Punzonatura e formatura prevedibili |
Usura generale dell'utensile |
Acciaio inossidabile |
Maggiore resistenza e ritorno elastico |
Forza, usura, usura |
Alluminio |
Sfioramenti e graffi |
|
Acciaio zincato |
Superficie rivestita |
Accumulo e marcatura di zinco |
Rame |
Morbido e altamente duttile |
Adesione dell'utensile e danni alla superficie |
Ottone |
Buona formabilità ma superficie visibile |
Marcatura cosmetica |
Acciaio ad alta resistenza |
Maggiore resistenza meccanica |
Tonnellaggio e ritorno elastico |
L'alluminio è interessante per i profili personalizzati grazie al suo peso ridotto e alla buona formabilità in leghe adatte.
Tuttavia, l'utensileria del profilo dovrebbe tenere conto della sensibilità della superficie e dell'adesione del materiale.
Un profilo che rimarrà visibile dopo la fabbricazione può richiedere attrezzature lisce, rivestimenti a basso attrito, pellicola protettiva e aree di contatto attentamente controllate.
Anche le leghe di alluminio più dure necessitano di raggi di curvatura sufficienti per ridurre il rischio di fessurazioni.
L'acciaio inossidabile può fornire un'eccellente durata e resistenza alla corrosione, ma i gradi più forti aumentano i carichi sugli utensili.
Il ritorno elastico può rendere più difficile il controllo degli angoli del profilo finale, mentre l'adesione del materiale può aumentare l'attrito attorno a punzoni e matrici.
La corretta distanza, i materiali adatti per gli utensili, la lubrificazione e i rivestimenti diventano sempre più preziosi con l’aumento del volume di produzione.
La lamiera zincata, preverniciata o rivestita in altro modo aggiunge un requisito di protezione della superficie al problema degli utensili.
Un profilo può soddisfare tutte le specifiche dimensionali ma essere comunque rifiutato se l'utensile danneggia il rivestimento visibile.
La pressione di contatto, i raggi della matrice, le superfici dell'estrattore, la pulizia e le procedure di manipolazione dovrebbero pertanto essere incorporati nel piano di processo.
Gli utensili personalizzati non possono compensare indefinitamente una progettazione scadente delle parti.
Un profilo progettato pensando al processo di produzione sarà generalmente più facile da produrre, manterrà tolleranze più strette e richiederà attrezzature meno complesse.
Gli angoli interni estremamente affilati concentrano lo stress sia nel materiale che nell'attrezzatura.
Un raggio pratico può migliorare l'affidabilità della formatura e prolungare la durata dell'utensile senza modificare materialmente la funzione di molti componenti.
Ciò è particolarmente importante per i materiali resistenti o meno duttili.
Anche gli utensili di punzonatura traggono vantaggio perché la geometria interna affilata può creare sezioni di punzonatura vulnerabili.
Una feritoia, una goffratura, un'estrusione o una caratteristica a lancia necessitano di materiale circostante sufficiente per deformarsi correttamente.
Posizionare la lavorazione troppo vicino a un bordo, a un'altra forma o a una linea di piegatura può distorcere il foglio circostante.
Più elementi formati possono interagire anche se posizionati troppo vicini tra loro.
Gli ingegneri delle attrezzature dovrebbero quindi rivedere la spaziatura delle caratteristiche prima del rilascio del progetto.
Un profilo può contenere tutte le caratteristiche realizzabili ma essere comunque difficile da produrre perché la sequenza è sbagliata.
Le forme sollevate possono interferire con il successivo movimento della macchina. Una curvatura profonda potrebbe impedire l'accesso ad un'altra flangia. Un funzionamento anticipato delle alette può creare problemi di gioco durante la successiva punzonatura.
In alcune applicazioni, le caratteristiche formate dovrebbero essere completate verso la fine del programma della torretta.
Allo stesso modo, le sequenze della pressa piegatrice dovrebbero essere pianificate in modo che ogni piega successiva rimanga fisicamente accessibile.
I profili personalizzati non richiedono che tutte le funzionalità siano personalizzate.
Fori rotondi standard, asole, svasature, raggi comuni e angoli di piega familiari possono ancora essere utilizzati attorno alle parti specializzate della parte.
La standardizzazione riduce i costi degli utensili e migliora la disponibilità dei ricambi.
Una buona strategia DFM utilizza strumenti personalizzati solo laddove crea valore misurabile.
Gli strumenti personalizzati non dovrebbero essere selezionati automaticamente per ogni profilo insolito.
I produttori dovrebbero confrontarlo con il taglio laser, la punzonatura convenzionale, la formatura con presse piegatrici, la lavorazione meccanica, la saldatura e l’assemblaggio.
Il processo migliore dipende in larga misura dal volume di produzione e dalla complessità delle funzionalità.
Durante la prototipazione, il design potrebbe comunque cambiare frequentemente.
Il taglio laser combinato con la piegatura convenzionale offre spesso un'eccellente flessibilità perché la geometria può essere modificata tramite la programmazione senza riprogettare gli utensili di punzonatura dedicati.
Ciò consente agli ingegneri di convalidare la parte prima di impegnarsi in attrezzature personalizzate.
Una volta che il progetto diventa stabile, i punzoni o gli strumenti di formatura personalizzati possono iniziare a fornire un valore sostanziale.
Il costo degli utensili può essere distribuito su più parti, mentre tempi di ciclo più rapidi e meno operazioni secondarie riducono il costo effettivo per componente.
Questo è spesso il luogo in cui gli utensili per la fabbricazione della lamiera presentano il miglior equilibrio tra flessibilità e produttività.
A quantità più elevate, gli strumenti dedicati diventano sempre più attraenti.
Se un profilo personalizzato elimina diverse operazioni manuali di formatura, saldatura, lavorazione o assemblaggio, i risparmi possono accumularsi rapidamente.
Per le parti con volumi estremamente elevati, i produttori possono eventualmente valutare lo stampaggio dedicato o stampi progressivi.
La corretta strategia di produzione può quindi cambiare man mano che il prodotto passa dal prototipo alla produzione di massa matura.
Gli utensili con profilo personalizzato richiedono più informazioni tecniche rispetto all'ordinazione di un punzone tondo standard.
Una richiesta di strumenti utili dovrebbe normalmente includere:
Produttore e modello della macchina
Sistema di utensili
Dimensioni della stazione
Disegno 2D
Modello 3D ove disponibile
Grado del materiale
Spessore del materiale
Proprietà tensili o meccaniche ove rilevante
Dimensioni del profilo desiderate
Altezza del modulo
Piegare o formare il raggio
Orientamento
Tolleranze richieste
Requisiti di qualità della superficie
Quantità di produzione
Metodo di produzione attuale
Problemi con il processo esistente
Parti campione dove utile
Un disegno dovrebbe distinguere chiaramente tra dimensioni tagliate e dimensioni formate.
Per i profili speciali, le viste in sezione sono particolarmente importanti perché una vista dall'alto potrebbe non mostrare l'altezza della forma, lo sformo, gli offset o la geometria della piega.
AFAB TOOL afferma di utilizzare funzionalità di progettazione CAD e 3D per lo sviluppo di utensili e fornisce soluzioni di punzonatura e piegatura sia standard che personalizzate. Il suo portafoglio prodotti include Utensili a torretta spessa , Trumpf, Murata, Torretta sottile, Salvagnini, formatura, applicazioni speciali e relativi sistemi di utensili.
Suggerimento: per un profilo personalizzato, inviare al fornitore il disegno della parte finita e spiegare la funzione della caratteristica. Il requisito funzionale può consentire una soluzione di attrezzaggio più semplice e affidabile rispetto alla riproduzione esatta della geometria originale.
Il preventivo più basso per gli utensili non produce necessariamente il costo di produzione più basso.
Una valutazione migliore considera il processo complessivo.
Uno strumento personalizzato può giustificare un prezzo iniziale più elevato se elimina un'operazione, riduce i tempi di configurazione, migliora la consistenza delle parti o prolunga la durata degli strumenti.
Importanti fattori di costo includono:
Complessità della progettazione degli strumenti
Materiale dello strumento
Rivestimento superficiale
Dimensioni della stazione
Numero di operazioni sostituite
Durata prevista dell'utensile
Capacità di riaffilatura
Costo del componente sostitutivo
Tempo di installazione
Quantità di produzione
Riduzione degli scarti
Elaborazione secondaria
Risparmio di assemblaggio
Ad esempio, una caratteristica lancia e forma può sostituire una clip saldata. Una nervatura continua può consentire un foglio più sottile mantenendo la rigidità. Un punzone personalizzato può sostituire la roditura ripetuta. Uno spostamento della ruota può eliminare un'operazione aggiuntiva della pressa piegatrice.
Questi risparmi non sono visibili se si confrontano solo i prezzi di acquisto degli utensili.
I produttori dovrebbero valutare il costo per pezzo finito accettabile nel corso della vita di produzione prevista.
Gli utensili personalizzati spesso rappresentano un investimento maggiore rispetto ai punzoni standard, quindi la manutenzione merita maggiore attenzione.
I taglienti devono essere affilati prima che si sviluppi un'usura eccessiva. Le superfici di formatura devono rimanere lisce e prive di materiale incorporato. Guide, molle, inserti, estrattori e componenti sostituibili devono essere ispezionati regolarmente.
La qualità del profilo può anche fornire un avviso tempestivo sull'usura dell'utensile.
Cambiamenti nell'altezza della bava, nella profondità della forma, nell'angolo, nei segni sulla superficie, nella forza di rimozione o nella consistenza dimensionale possono indicare che è necessaria una manutenzione.
Anche gli strumenti personalizzati devono essere conservati con cura. Una piccola ammaccatura su una superficie di formatura di precisione può riprodurre lo stesso difetto su ogni componente futuro.
I registri di manutenzione possono tenere traccia del numero di colpi, della cronologia dell'affilatura, delle condizioni del rivestimento, del materiale lavorato e dei problemi di produzione ricorrenti.
Ciò trasforma la manutenzione degli utensili da riparazione reattiva a controllo pianificato della produzione.
Gli utensili per la lavorazione della lamiera per profili personalizzati consentono ai produttori di andare oltre i semplici fori e le piegature diritte.
I punzoni personalizzati possono creare in modo efficiente aperture non standard. Gli strumenti di formatura possono produrre feritoie, nervature, rilievi, clip, fori e altre caratteristiche tridimensionali. Gli utensili per ruote possono generare nervature e offset continui, mentre gli utensili specializzati per presse piegatrici possono produrre canali, flange di ritorno e profili piegati complessi.
La migliore soluzione di attrezzamento dipende dal materiale, dallo spessore della lamiera, dalla geometria, dalle tolleranze, dall'altezza della forma, dai requisiti di superficie, dalla quantità di produzione e dall'assemblaggio a valle.
La progettazione finalizzata alla producibilità è altrettanto importante. Raggi pratici, spaziatura sufficiente tra gli elementi, corretta sequenza di formatura e selezione adeguata dei materiali possono semplificare l'attrezzaggio e migliorare l'affidabilità del processo.
AFAB TOOL Co., Ltd. fornisce utensili di punzonatura e piegatura per diversi sistemi di produzione della lamiera. Suo La gamma di utensili per torrette spesse comprende utensili standard, applicazioni speciali, sistemi multiutensile, utensili di formatura e accessori per profili di lamiera convenzionali e personalizzati.
Per i produttori che sviluppano profili personalizzati, l’approccio più efficace consiste nel trattare l’attrezzatura, la progettazione delle parti, il materiale, la capacità della macchina e il volume di produzione come un unico sistema di produzione connesso anziché come decisioni separate.
R: Si riferisce a punzoni, matrici, utensili di formatura, utensili per presse piegatrici, utensili per ruote e altri utensili specializzati progettati per creare geometrie di lamiere tagliate o formate non standard.
R: I punzoni personalizzati sono particolarmente utili quando la stessa apertura o profilo irregolare viene prodotto ripetutamente e gli utensili standard richiederebbero una roditura eccessiva o operazioni multiple.
R: Sì. Gli utensili a torretta spessa possono produrre caratteristiche quali feritoie, rilievi, nervature, parti pretranciate, estrusioni, caratteristiche di lance e forme e altre geometrie formate con utensili adeguati.
R: Un utensile a ruota può creare profili continui come nervature o offset mentre il foglio si muove attraverso la punzonatrice secondo il percorso programmato.
R: Dipende dal volume e dalla geometria. Il taglio laser è altamente flessibile per i prototipi e la modifica dei progetti, mentre gli utensili di punzonatura personalizzati possono diventare più efficienti quando lo stesso profilo viene prodotto ripetutamente.
R: La qualità del materiale, lo spessore, il raggio di piegatura, la geometria dell'utensile, il ritorno elastico, la direzione delle venature, le condizioni della macchina e la sequenza di piegatura possono tutti influenzare la precisione del profilo finale.
R: Fornire modello della macchina, sistema di attrezzature, disegni, materiale, spessore, dimensioni del profilo, altezza della forma, tolleranze, requisiti di superficie, quantità prevista e dettagli del processo attuale.
R: Standardizzare le caratteristiche comuni, semplificare la geometria non necessaria, utilizzare utensili personalizzati solo laddove sostituiscono lavorazioni significative e valutare il costo per parte finita anziché il solo prezzo degli utensili.


