


Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-09-24 Pochodzenie: Strona


Niestandardowe profile z blachy często wymagają czegoś więcej niż standardowe cięcie i gięcie. Kanały, żebra, przesunięcia, wypustki, żaluzje, koraliki, nieregularne otwory, elementy ustalające i inne niestandardowe geometrie mogą stawiać zupełnie inne wymagania wobec oprzyrządowania w porównaniu z prostymi okrągłymi otworami lub prostymi zagięciami.
Właściwe oprzyrządowanie do produkcji blachy pozwala producentom tworzyć te profile z większą powtarzalnością, jednocześnie ograniczając ręczne poprawki i niepotrzebne operacje dodatkowe. W zależności od geometrii strategia produkcji może obejmować oprzyrządowanie z grubą głowicą rewolwerową , niestandardowe stemple i matryce, narzędzia kołowe, oprzyrządowanie lancy i formy, narzędzia do cięcia wzdłużnego, narzędzia do formowania lub dedykowane oprzyrządowanie do pras krawędziowych.
Efektywny dobór narzędzi zaczyna się od gotowego profilu, a nie samej maszyny. Przed zaprojektowaniem niestandardowego narzędzia należy ocenić materiał, grubość, promień gięcia, wysokość elementu, tolerancje, wielkość produkcji i wymagania dotyczące dalszego montażu.
Profil niestandardowy to geometria blachy wykraczająca poza prosty płaski półfabrykat ze standardowymi otworami.
Profil może zawierać ciągły kanał, wypukłe żebro, odsadzenie, wypustkę ustalającą, uformowany zacisk, żaluzję, listwę usztywniającą, specjalny otwór, element krawędziowy lub kombinację kilku formowanych i wykrawanych elementów.
Profile te pojawiają się w szafach elektrycznych, maszynach, sprzęcie transportowym, panelach architektonicznych, produktach HVAC, elektronice, sprzęcie komunikacyjnym, urządzeniach i obudowach przemysłowych.
W przeciwieństwie do prostego otworu, uformowany profil zmienia trójwymiarową geometrię blachy. Materiał musi się rozciągać, ściskać, zginać lub opływać wokół narzędzia. Oznacza to, że projekt narzędzia musi uwzględniać zachowanie materiału podczas odkształcania, a nie uwzględniać jedynie ostatecznych wymiarów.
Dla producentów korzystających z wykrawarek rewolwerowych, AFAB TOOL System Thick Turret Tooling obejmuje standardowe narzędzia, zastosowania specjalne, narzędzia do formowania, rozwiązania Multi-Tool i akcesoria dla różnych wymagań profili.
Standardowe stemple działają wydajnie, gdy wymagany kształt pasuje już do typowej geometrii okrągłej, kwadratowej, prostokątnej lub szczelinowej.
Profile niestandardowe różnią się, ponieważ oprzyrządowanie często wymaga jednoczesnej kontroli kilku zmiennych.
Na przykład uformowane żebro musi osiągnąć wymaganą wysokość bez rozdzierania arkusza. Funkcja lancy i formy musi przeciąć część materiału podczas zginania innej sekcji. Ciągłe przesunięcie musi pozostać spójne na zaprogramowanej ścieżce. Żaluzja musi utrzymywać geometrię przepływu powietrza, pozostając jednocześnie w granicach wymiarowych otaczającego panelu.
Specjalistyczne oprzyrządowanie pozwala kontrolować te operacje w powtarzalny sposób.
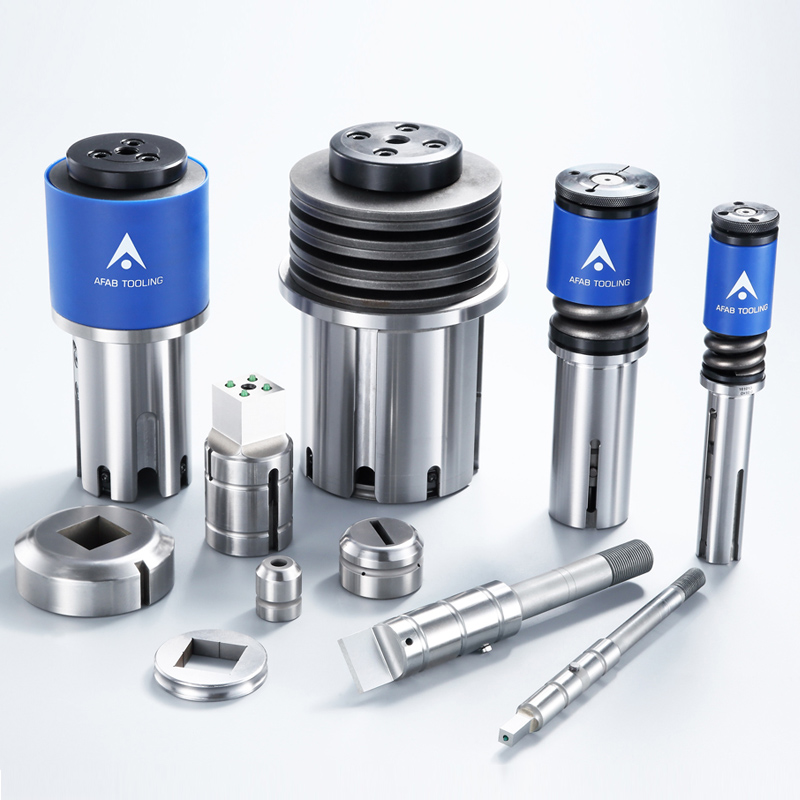
Podczas formowania blacha nie znika tak po prostu, jak podczas wykrawania. Materiał się porusza.
Dlatego niestandardowy stempel i matryca muszą zapewniać wystarczająco dużo miejsca, aby arkusz mógł się odkształcić, jednocześnie kontrolując ostateczny kształt.
Jeśli promień jest zbyt mały, materiał może pęknąć. Jeżeli luz jest nieprawidłowy, profil może się zniekształcić lub wykazywać nadmierne oznakowanie. Jeśli narzędzie formujące wciśnie zbyt dużo materiału w ograniczony obszar, otaczający arkusz może się wypaczyć.
Staje się to szczególnie ważne w przypadku aluminium, stali nierdzewnej i materiałów o wysokiej wytrzymałości, ponieważ ich charakterystyka formowania jest różna.
Dlatego stop lub gatunek powinien być znany przed zatwierdzeniem ostatecznej geometrii narzędzia.
Czasami profil można wyprodukować ręcznie, stosując kilka pojedynczych operacji, nie oznacza to jednak, że jest to najlepsza metoda produkcji.
Załóżmy, że komponent wymaga wypustki ustalającej, po której następuje odsunięcie i małe żebro usztywniające. Wytwarzanie każdego elementu osobno zwiększa obsługę i stwarza więcej możliwości zróżnicowania wymiarowego.
Właściwie zaprojektowane niestandardowe rozwiązanie narzędziowe może połączyć lub uprościć te operacje, tak aby krytyczna geometria była kontrolowana przez samo narzędzie.
Staje się to coraz bardziej cenne w miarę wzrostu wielkości produkcji.
Wskazówka: Kiedy niestandardowy profil powtarza się na setkach lub tysiącach części, oceń, czy dedykowane narzędzia mogą zastąpić wiele operacji ręcznych lub dodatkowych.
Niestandardowe wykrawanie jest często pierwszą opcją, gdy profil zaczyna się od niestandardowego wycięcia.
Zamiast tworzyć nieregularny otwór poprzez wielokrotne skubanie, dedykowany stempel może czasami wytworzyć całą geometrię za jednym uderzeniem.
Takie podejście może skrócić czas cyklu i zmniejszyć widoczne ślady skubania.
Niestandardowe stemple są szczególnie przydatne do:
Nieregularne gniazda
Kształty dziurki od klucza
Otwory na złącza
Profile montażowe
Specjalne kształty wentylacyjne
Otwory do prowadzenia kabli
Powtarzające się niestandardowe wycięcia
Niestandardowe geometrie narożników
Wartość ekonomiczna wzrasta, gdy ta sama cecha pojawia się często.
Laser może wycinać nietypowe geometrie bez dedykowanego oprzyrządowania, co sprawia, że cięcie laserowe jest atrakcyjne w przypadku prototypów lub często zmieniających się projektów. Jednakże, gdy kształt się ustabilizuje i wielkość produkcji wzrośnie, niestandardowy stempel może znacznie skrócić czas przetwarzania.
W decyzji należy porównać wielkość produkcji w całym cyklu życia, a nie koszt samej pierwszej partii.
Skubanie tworzy większy lub nieregularny kontur poprzez nałożenie na siebie serii mniejszych uderzeń stempla.
Zapewnia doskonałą elastyczność, ponieważ producenci mogą wykorzystywać istniejące narzędzia do tworzenia wielu kształtów.
Jednakże skubanie może wydłużyć czas cyklu i może pozostawić małe ślady wzdłuż krawędzi cięcia.
Niestandardowy stempel może stworzyć czystszy profil przy mniejszej liczbie uderzeń, ale wymaga inwestycji w dedykowane narzędzia.
W przypadku stabilnych produktów o powtarzalnej produkcji ten kompromis często faworyzuje niestandardowe oprzyrządowanie.
Wielu niestandardowych profili nie można utworzyć poprzez samo cięcie.
Podniesione i zagłębione elementy wymagają operacji formowania, która celowo odkształca arkusz.
Typowe przykłady obejmują:
Wytłoczenia
Sieczka
Żeberka
Żaluzje
Nokauty
Pogłębiacze
Wytłoczki
Mosty
Klipy
Zakładki
Cechy lancy i formy
Często można je włączyć bezpośrednio do operacji wykrawania rewolwerowego przy użyciu odpowiedniego oprzyrządowania do formowania.
Wytłoczenia i żebra mogą zwiększać lokalną sztywność bez zwiększania grubości blachy.
Może to być przydatne w przypadku pokryw, szafek, obudów, paneli podłogowych i lekkich konstrukcji, w których całkowicie płaski arkusz wyginałby się zbyt łatwo.
Oferty AFAB TOOL Grube narzędzia rewolwerowe do ciągłego wytłaczania / koralików / żeberek do zaprogramowanego ciągłego tworzenia profili.
Zamiast wymagać jednego wytłoczenia o stałej długości, strategia formowania ciągłego może podążać zaprogramowaną ścieżką i tworzyć dłuższe profile wzmacniające.
Daje to projektantom większą swobodę w umieszczaniu elementów usztywniających tam, gdzie są one użyteczne konstrukcyjnie.

Żaluzje łączą cięcie i formowanie.
Są szeroko stosowane tam, gdzie metalowy panel wymaga przepływu powietrza, a jednocześnie zapewnia ochronę mechaniczną.
Typowymi przykładami są szafy elektryczne, obudowy maszyn, komponenty HVAC, produkty transportowe i obudowy urządzeń.
AFAB Narzędzie do żaluzji grubej wieży zostało zaprojektowane do tego typu zastosowań.
Narzędzie do żaluzji musi kontrolować zarówno otwór, jak i uformowaną wysokość. Grubość materiału, długość żaluzji, kształt profilu, orientacja i rozstaw mają wpływ na wynik końcowy.
W przypadku paneli zawierających wiele powtarzających się żaluzji dedykowane oprzyrządowanie może wyeliminować znaczne prace związane z formowaniem wtórnym.
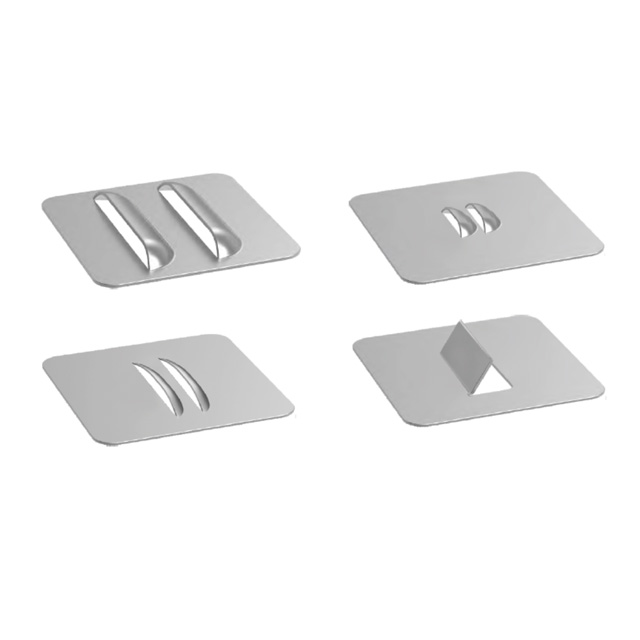
Oprzyrządowanie lancowo-formowe przecina tylko część arkusza, a następnie formuje ten odcinek w górę lub w dół.
Powstały element może pełnić funkcję zacisku, lokalizatora, zakładki przytrzymującej drut, elementu mocującego lub otworu wentylacyjnego.
AFAB Grube narzędzia do lanc i kształtów rewolwerowych obsługują takie funkcje, jak wypustki, zaciski, elementy ustalające i zastosowania wiązek przewodów.
Ten typ profilu pokazuje, dlaczego niestandardowe oprzyrządowanie może wpłynąć na cały proces montażu.
Uformowany zacisk wykonany bezpośrednio w arkuszu może wyeliminować konieczność stosowania oddzielnego wspornika, łącznika lub operacji spawania.
Kiedy projekt i inżynieria narzędzi są rozpatrywane łącznie, jedna operacja formowania może czasami zmniejszyć całkowitą liczbę komponentów w zespole.
Niektóre niestandardowe funkcje są zbyt długie lub zmienne, aby uzasadnić konwencjonalny stempel o stałej długości.
Obróbka kół zapewnia inne podejście.
Zamiast uderzać w arkusz jednym nieruchomym kształtem, obracające się koło formuje materiał, podczas gdy maszyna przesuwa przedmiot po zaprogramowanej ścieżce.
Dzięki temu narzędzia do kół nadają się do profili ciągłych.
AFAB Narzędzie do grubego koła rewolwerowego obejmuje rozwiązania do zastosowań w zakresie żeber, przesunięć i gratowania.

Narzędzie do żeber kół może wytwarzać długie ścieżki usztywniające bez konieczności powtarzania pojedynczych uderzeń w wytłoczenia.
Ścieżka maszyny kontroluje położenie i długość profilu.
Jest to przydatne w przypadku dużych paneli, gdzie należy zwiększyć sztywność w określonym obszarze.
Szafy elektryczne, pokrywy, panele maszyn i elementy architektoniczne mogą odnieść korzyści z takiego wzmocnienia.
Odsunięcia tworzą dwie powierzchnie arkuszy na różnych wysokościach, zachowując jednocześnie przejście łączące.
Mogą pomóc komponentom nakładać się na siebie, umieszczać je na innym panelu, dostosowywać odstępy montażowe lub tworzyć zagłębione sekcje.
Narzędzie do odsunięcia koła może w sposób ciągły wytwarzać profil zgodnie z zaprogramowaną ścieżką maszyny.
Zapewnia to większą elastyczność projektowania niż narzędzie do formowania o stałej długości, gdy wymaganych jest kilka długości przesunięcia.
Ważną zaletą obróbki kół jest to, że profil niekoniecznie musi przebiegać według jednej prostej linii.
W zależności od możliwości oprzyrządowania i maszyny, zaprogramowany ruch może tworzyć bardziej złożone ścieżki.
Może to pozwolić projektantom na zintegrowanie funkcjonalnych elementów usztywniających lub lokalizujących bez dodawania oddzielnych komponentów.
Jednakże minimalny promień, grubość materiału, kompatybilność maszyny i wysokość profilu muszą nadal mieścić się w praktycznych granicach narzędzi.
Nie każdy profil niestandardowy musi być produkowany jako kompletny kształt wykrawany.
Narzędzia do cięcia wzdłużnego mogą tworzyć kontrolowane cięcia, które później stają się częścią uformowanego, złożonego lub oddzielonego profilu.
Oferta AFAB Grube narzędzia do cięcia wzdłużnego rewolwerowego do cięcia blachy o różnej geometrii płytek.
Cięcie wzdłużne może być przydatne do oddzielania paneli, przygotowywania mikropołączeń, cech krawędzi i dłuższych zaprogramowanych cięć.
W porównaniu z wycinaniem przy użyciu konwencjonalnego stempla, specjalnie zaprojektowane narzędzia do cięcia wzdłużnego mogą zapewnić bardziej efektywną ścieżkę cięcia w przypadku niektórych geometrii.
W procesie należy nadal uwzględniać zniekształcenie arkusza. Długie cięcia mogą uwolnić naprężenia szczątkowe wewnątrz arkusza, potencjalnie powodując ruch lub utratę płaskości.
Dlatego też kolejność cięć i zagnieżdżanie części pozostają ważne.

Oprzyrządowanie rewolwerowe obsługuje wiele form lokalnych, ale dłuższe kanały, kątowniki, podwinięcia, pudełka i otwarte profile są zwykle produkowane na prasie krawędziowej.
Stempel i matryca prasy krawędziowej określają promień, kąt, dostęp i zdolność do wykonywania wielu zagięć bez zakłóceń.
W przypadku profili niestandardowych wybór oprzyrządowania należy rozważyć podczas projektowania produktu, a nie po ukończeniu płaskiego półwyrobu.
Gatunek i grubość materiału silnie wpływają na bezpieczny promień zgięcia.
Arkusz o dużej formowalności może tolerować mocniejsze zginanie niż mocniejszy lub twardszy materiał.
Próba utworzenia zbyt małego promienia może spowodować pękanie na zewnątrz zagięcia.
Aluminium zasługuje na szczególną uwagę, ponieważ różne kombinacje stopów i temperamentów mogą mieć bardzo różną podatność na zginanie.
Podejście referencyjne stosowane do produkcji aluminium podkreśla również związek pomiędzy wyborem stopu, grubością, promieniem zgięcia, kolejnością formowania, sprężynowaniem i stanem powierzchni. Te same zasady DFM mają zastosowanie, gdy opracowywane są niestandardowe narzędzia profilowe dla innych materiałów.
Po zwolnieniu siły prasy krawędziowej materiał częściowo powraca do swojego pierwotnego kształtu.
To sprężynowanie zmienia ostateczny kąt.
Ilość zależy od wytrzymałości materiału, grubości, promienia zgięcia, otwarcia matrycy, orientacji ziaren i metody formowania.
W profilu niestandardowym zawierającym kilka zagięć mogą wystąpić niewielkie błędy kątowe, aż ostateczny przekrój poprzeczny nie będzie już pasował do współpracującego komponentu.
Dlatego inżynierowie zajmujący się narzędziami muszą wziąć pod uwagę cały profil, a nie analizować każde zagięcie z osobna.
Profil może teoretycznie dać się zgiąć, ale fizycznie jest to niemożliwe przy użyciu standardowych narzędzi.
W miarę dodawania wcześniejszych zagięć przedmiot obrabiany może kolidować ze stemplem prasy krawędziowej, matrycą lub ramą maszyny.
Jest to szczególnie powszechne w przypadku głębokich kanałów, wąskich puszek, kołnierzy powrotnych i skomplikowanych profili w kształcie litery Z.
Stemple typu „gęsia szyja”, narzędzia segmentowe, specjalne stemple lub alternatywne sekwencje gięcia mogą rozwiązać te problemy.
Symulacja i przegląd CAD są zatem cenne przed wyprodukowaniem niestandardowego oprzyrządowania do pras krawędziowych.
W tym samym profilu nie zawsze można zastosować identyczne narzędzia do różnych materiałów.
Stal miękka, stal nierdzewna, aluminium, stal ocynkowana, miedź i mosiądz reagują inaczej podczas cięcia i formowania.
Tworzywo |
Główne uwagi dotyczące oprzyrządowania |
Typowa troska |
|---|---|---|
Łagodna stal |
Przewidywalne wykrawanie i formowanie |
Ogólne zużycie narzędzia |
Stal nierdzewna |
Większa wytrzymałość i sprężystość |
Siła, zużycie, irytacja |
Aluminium |
Miękka powierzchnia i przyczepność materiału |
Zatarcia i zadrapania |
Stal ocynkowana |
Powierzchnia powlekana |
Nagromadzenie i znakowanie cynku |
Miedź |
Miękkie i bardzo plastyczne |
Przyczepność narzędzia i uszkodzenie powierzchni |
Mosiądz |
Dobra odkształcalność, ale widoczna powierzchnia |
Oznaczenie kosmetyczne |
Stal o wysokiej wytrzymałości |
Wyższa odporność mechaniczna |
Tonaż i sprężyna |
Aluminium jest atrakcyjne w przypadku profili niestandardowych ze względu na niewielką wagę i dobrą odkształcalność w odpowiednich stopach.
Jednakże obróbka profili powinna uwzględniać wrażliwość powierzchni i przyczepność materiału.
Profil, który pozostanie widoczny po wyprodukowaniu, może wymagać gładkiego oprzyrządowania, powłok o niskim współczynniku tarcia, folii ochronnej i dokładnie kontrolowanych obszarów styku.
Twardsze stopy aluminium również wymagają wystarczających promieni zgięcia, aby zmniejszyć ryzyko pękania.
Stal nierdzewna może zapewnić doskonałą trwałość i odporność na korozję, ale mocniejsze gatunki zwiększają obciążenia narzędzi.
Sprężynowanie może sprawić, że końcowe kąty profilu będą trudniejsze do kontrolowania, podczas gdy przyczepność materiału może zwiększyć tarcie wokół stempli i matryc.
Prawidłowy luz, odpowiednie materiały narzędziowe, smarowanie i powłoki stają się coraz cenniejsze wraz ze wzrostem wielkości produkcji.
Blacha ocynkowana, wstępnie pomalowana lub powlekana w inny sposób zwiększa wymagania dotyczące ochrony powierzchni w przypadku narzędzi.
Profil może spełniać każdą specyfikację wymiarową, ale mimo to zostanie odrzucony, jeśli oprzyrządowanie uszkodzi widoczną powłokę.
Dlatego też w planie procesu należy uwzględnić nacisk kontaktowy, promienie matrycy, powierzchnie zgarniające, czystość i procedury obsługi.
Niestandardowe oprzyrządowanie nie może w nieskończoność kompensować złego projektu części.
Profil zaprojektowany z myślą o procesie produkcyjnym będzie na ogół łatwiejszy w produkcji, z zachowaniem węższych tolerancji i wymaga mniej skomplikowanych narzędzi.
Niezwykle ostre narożniki wewnętrzne skupiają naprężenia zarówno w materiale, jak i oprzyrządowaniu.
Praktyczny promień może poprawić niezawodność formowania i wydłużyć żywotność narzędzia bez istotnej zmiany funkcji wielu komponentów.
Jest to szczególnie ważne w przypadku materiałów mocnych i mniej plastycznych.
Narzędzia do dziurkowania również są korzystne, ponieważ ostra geometria wewnętrzna może tworzyć wrażliwe sekcje stempla.
Żaluzja, wytłoczenie, wytłoczenie lub lanca wymagają wystarczającej ilości otaczającego materiału, aby prawidłowo się odkształciły.
Umieszczenie elementu zbyt blisko krawędzi, innej formy lub linii zagięcia może zniekształcić otaczający arkusz.
Wiele formowanych elementów może również oddziaływać na siebie, gdy są umieszczone zbyt blisko siebie.
Dlatego inżynierowie zajmujący się narzędziami powinni sprawdzić rozstaw funkcji przed wydaniem projektu.
Profil może zawierać wszystkie możliwe do wytworzenia cechy, ale nadal będzie trudny do wytworzenia ze względu na nieprawidłową kolejność.
Podniesione formy mogą zakłócać późniejszy ruch maszyny. Głębokie zagięcie może uniemożliwić dostęp do innego kołnierza. Wczesne uruchomienie żaluzji może spowodować problemy z luzem podczas późniejszego wykrawania.
W niektórych zastosowaniach utworzone elementy powinny zostać ukończone pod koniec programu głowicy.
Podobnie należy zaplanować sekwencje pras krawędziowych, aby każde kolejne zagięcie było fizycznie dostępne.
Profile niestandardowe nie wymagają, aby każda funkcja była niestandardowa.
Wokół wyspecjalizowanych części części można nadal stosować standardowe okrągłe otwory, szczeliny, pogłębienia, wspólne promienie i znane kąty zgięcia.
Standaryzacja zmniejsza koszty oprzyrządowania i poprawia dostępność części zamiennych.
Dobra strategia DFM wykorzystuje niestandardowe narzędzia tylko wtedy, gdy tworzy to wymierną wartość.
Niestandardowe oprzyrządowanie nie powinno być automatycznie wybierane dla każdego nietypowego profilu.
Producenci powinni porównać to z cięciem laserowym, konwencjonalnym wykrawaniem, formowaniem na prasie krawędziowej, obróbką skrawaniem, spawaniem i montażem.
Najlepszy proces zależy w dużej mierze od wielkości produkcji i złożoności funkcji.
Podczas prototypowania projekt może nadal często ulegać zmianom.
Cięcie laserowe w połączeniu z konwencjonalnym gięciem często zapewnia doskonałą elastyczność, ponieważ geometrię można modyfikować poprzez programowanie bez przeprojektowania dedykowanego oprzyrządowania do wykrawania.
Umożliwia to inżynierom sprawdzenie części przed zastosowaniem niestandardowych narzędzi.
Gdy projekt stanie się stabilny, niestandardowe stemple lub narzędzia do formowania mogą zacząć zapewniać znaczną wartość.
Koszt oprzyrządowania można rozłożyć na większą liczbę części, a krótsze czasy cykli i mniej operacji wtórnych obniżają efektywny koszt na komponent.
Często w tym przypadku oprzyrządowanie do produkcji blach zapewnia najlepszą równowagę pomiędzy elastycznością i produktywnością.
Przy większych ilościach coraz bardziej atrakcyjne stają się narzędzia dedykowane.
Jeśli jeden niestandardowy profil wyeliminuje kilka ręcznych operacji formowania, spawania, obróbki lub montażu, oszczędności mogą szybko się kumulować.
W przypadku części o wyjątkowo dużej objętości producenci mogą ostatecznie zastosować dedykowane tłoczniki lub matryce progresywne.
Właściwa strategia produkcji może zatem ulec zmianie w miarę przechodzenia produktu od prototypu do dojrzałej produkcji masowej.
Niestandardowe oprzyrządowanie profilowe wymaga więcej informacji technicznych niż zamówienie standardowego stempla okrągłego.
Żądanie przydatnego narzędzia powinno zazwyczaj obejmować:
Producent i model maszyny
System narzędzi
Rozmiar stacji
Rysunek 2D
Model 3D, jeśli jest dostępny
Stopień materiału
Grubość materiału
W stosownych przypadkach właściwości rozciągające lub mechaniczne
Pożądane wymiary profilu
Wysokość formy
Zagiąć lub uformować promień
Orientacja
Wymagane tolerancje
Wymagania dotyczące jakości powierzchni
Ilość produkcyjna
Obecna metoda produkcji
Problemy z istniejącym procesem
Przykładowe części tam, gdzie są przydatne
Rysunek powinien wyraźnie rozróżniać wymiary wycięte i wymiary uformowane.
W przypadku profili specjalnych widoki przekroju są szczególnie ważne, ponieważ widok z góry może nie pokazywać wysokości formy, pochylenia, przesunięć lub geometrii zagięcia.
AFAB TOOL twierdzi, że wykorzystuje możliwości projektowania CAD i 3D do opracowywania narzędzi i dostarcza zarówno standardowe, jak i niestandardowe rozwiązania do wykrawania i gięcia. W swoim portfolio produktów posiada Grube narzędzia rewolwerowe , Trumpf, Murata, cienkie rewolwery, Salvagnini, systemy formowania, zastosowań specjalnych i powiązane systemy narzędzi.
Wskazówka: W przypadku profilu niestandardowego wyślij dostawcy rysunek gotowej części i wyjaśnij funkcję elementu. Wymóg funkcjonalny może pozwolić na prostsze i bardziej niezawodne rozwiązanie narzędziowe niż dokładne odtworzenie oryginalnej geometrii.
Najniższa oferta na oprzyrządowanie niekoniecznie oznacza najniższy koszt produkcji.
Lepsza ocena uwzględnia cały proces.
Narzędzie niestandardowe może uzasadnić wyższą cenę początkową, jeśli eliminuje operację, skraca czas konfiguracji, poprawia spójność części lub wydłuża żywotność narzędzia.
Do ważnych czynników kosztowych należą:
Złożoność projektu narzędzia
Materiał narzędzia
Powłoka powierzchniowa
Rozmiar stacji
Liczba zastąpionych operacji
Oczekiwana trwałość narzędzia
Możliwość ponownego szlifowania
Koszt części zamiennej
Czas konfiguracji
Ilość produkcyjna
Redukcja złomu
Przetwarzanie wtórne
Oszczędności montażowe
Na przykład element lancy i formy może zastąpić spawany zacisk. Ciągłe żebro może pozwolić na zastosowanie cieńszego arkusza przy zachowaniu sztywności. Niestandardowy wycięty stempel może zastąpić wielokrotne skubanie. Przesunięcie koła może wyeliminować dodatkową operację prasy krawędziowej.
Oszczędności tych nie widać przy samym porównaniu cen zakupu oprzyrządowania.
Producenci powinni oszacować koszt akceptowalnej gotowej części w oczekiwanym okresie produkcji.
Niestandardowe narzędzia często stanowią większą inwestycję niż standardowe stemple, dlatego konserwacja zasługuje na więcej uwagi.
Krawędzie tnące należy naostrzyć przed wystąpieniem nadmiernego zużycia. Powierzchnie formujące powinny pozostać gładkie i wolne od osadzonych materiałów. Prowadnice, sprężyny, wkładki, ściągacze i elementy wymienne należy regularnie sprawdzać.
Jakość profilu może również zapewnić wczesne ostrzeżenie o zużyciu narzędzia.
Zmiany wysokości zadziorów, głębokości kształtu, kąta, śladów powierzchni, siły zdzierania lub spójności wymiarowej mogą wskazywać, że wymagana jest konserwacja.
Niestandardowe narzędzia również należy przechowywać ostrożnie. Małe wgniecenie na precyzyjnie formowanej powierzchni może spowodować odtworzenie tej samej wady w każdym przyszłym elemencie.
Rejestry konserwacji mogą śledzić liczbę trafień, historię ostrzenia, stan powłoki, przetworzony materiał i powtarzające się problemy produkcyjne.
Dzięki temu konserwacja narzędzi zmienia się z naprawy reaktywnej w planowaną kontrolę produkcji.
Narzędzia do produkcji blach dla niestandardowych profili pozwalają producentom wyjść poza proste otwory i proste zagięcia.
Niestandardowe stemple umożliwiają efektywne tworzenie niestandardowych otworów. Narzędzia do formowania mogą wytwarzać żaluzje, żebra, wytłoczenia, zaciski, wytłoczenia i inne elementy trójwymiarowe. Obróbka kół może generować ciągłe żebra i przesunięcia, podczas gdy specjalistyczne narzędzia do pras krawędziowych mogą wytwarzać kanały, kołnierze powrotne i złożone profile gięte.
Najlepsze rozwiązanie narzędziowe zależy od materiału, grubości blachy, geometrii, tolerancji, wysokości formy, wymagań dotyczących powierzchni, wielkości produkcji i późniejszego montażu.
Projektowanie pod kątem możliwości produkcyjnych jest równie ważne. Praktyczne promienie, wystarczające odstępy między elementami, prawidłowa kolejność formowania i odpowiedni dobór materiałów mogą uprościć oprzyrządowanie i poprawić niezawodność procesu.
AFAB TOOL Co., Ltd. dostarcza narzędzia do wykrawania i gięcia dla różnych systemów produkcji blach. Jego Oferta narzędzi do obróbki grubej rewolweru obejmuje narzędzia standardowe, zastosowania specjalne, systemy narzędzi wielofunkcyjnych, narzędzia do formowania i akcesoria zarówno do konwencjonalnych, jak i niestandardowych profili z blachy.
W przypadku producentów opracowujących niestandardowe profile najskuteczniejszym podejściem jest traktowanie oprzyrządowania, projektu części, materiału, możliwości maszyny i wielkości produkcji jako jednego połączonego systemu produkcyjnego, a nie odrębnych decyzji.
Odp.: Odnosi się do stempli, matryc, narzędzi do formowania, narzędzi do pras krawędziowych, narzędzi do kół i innych specjalistycznych narzędzi zaprojektowanych do tworzenia niestandardowych ciętych lub formowanych geometrii blachy.
Odp.: Niestandardowe stemple są szczególnie przydatne, gdy ten sam nieregularny otwór lub profil jest wytwarzany wielokrotnie, a standardowe oprzyrządowanie wymagałoby nadmiernego wycinania lub wielokrotnych operacji.
O: Tak. Grube oprzyrządowanie rewolwerowe może wytwarzać elementy, takie jak żaluzje, wytłoczenia, żebra, wytłoczenia, wytłoczenia, cechy lancy i formy oraz inne uformowane geometrie za pomocą odpowiedniego oprzyrządowania.
Odp.: Narzędzie kołowe może tworzyć ciągłe profile, takie jak żebra lub przesunięcia, podczas gdy arkusz przemieszcza się przez wykrawarkę zgodnie z zaprogramowaną ścieżką.
Odp.: To zależy od objętości i geometrii. Cięcie laserowe jest bardzo elastyczne w przypadku prototypów i zmieniających się projektów, podczas gdy niestandardowe oprzyrządowanie do wykrawania może stać się bardziej wydajne, jeśli ten sam profil jest produkowany wielokrotnie.
Odp.: Gatunek materiału, grubość, promień gięcia, geometria narzędzia, sprężynowanie, kierunek włókien, stan maszyny i kolejność gięcia mogą mieć wpływ na dokładność końcowego profilu.
Odp.: Podaj model maszyny, system narzędzi, rysunki, materiał, grubość, wymiary profilu, wysokość formy, tolerancje, wymagania dotyczące powierzchni, oczekiwaną ilość i szczegóły bieżącego procesu.
Odp.: Standaryzuj wspólne funkcje, upraszczaj niepotrzebną geometrię, używaj niestandardowych narzędzi tylko tam, gdzie zastępują one sensowne przetwarzanie i oceniaj koszt w przeliczeniu na gotową część, a nie samą cenę narzędzi.


