


Просмотры: 0 Автор: Редактор сайта Время публикации: 24 сентября 2026 г. Происхождение: Сайт


Нестандартные профили из листового металла часто требуют большего, чем стандартная резка и гибка. Каналы, ребра, смещения, выступы, жалюзи, выступы, отверстия неправильной формы, элементы расположения и другие нестандартные геометрические формы могут предъявлять совсем другие требования к инструментам по сравнению с простыми круглыми отверстиями или прямыми изгибами.
Правильный инструмент для изготовления листового металла позволяет производителям создавать эти профили с большей повторяемостью, сокращая при этом ручную обработку и ненужные вторичные операции. В зависимости от геометрии производственная стратегия может включать в себя толстые револьверные инструменты , нестандартные пуансоны и матрицы, круговые инструменты, копья и формовочные инструменты, инструменты для продольной резки, формовочные инструменты или специальные инструменты для листогибочного пресса.
Эффективный выбор инструмента начинается с готового профиля, а не только со станка. Прежде чем разрабатывать специальный инструмент, необходимо оценить материал, толщину, радиус изгиба, высоту элемента, допуски, объем производства и требования к последующей сборке.
Нестандартный профиль — это геометрия листового металла, выходящая за рамки простой плоской заготовки со стандартными отверстиями.
Профиль может включать в себя непрерывный канал, приподнятое ребро, смещение, фиксирующую лапку, формованный зажим, решетку, ребро жесткости, специальное отверстие, краевой элемент или комбинацию нескольких формованных и перфорированных элементов.
Эти профили используются в электрических шкафах, машинах, транспортном оборудовании, архитектурных панелях, продуктах HVAC, электронике, коммуникационном оборудовании, бытовой технике и промышленных корпусах.
В отличие от простого отверстия, формованный профиль меняет трехмерную геометрию листа. Материал должен растягиваться, сжиматься, изгибаться или обтекать инструмент. Это означает, что при проектировании инструмента необходимо учитывать поведение материала во время деформации, а не учитывать только окончательные размеры.
Для производителей, использующих револьверно-пробивные прессы, AFAB Tool Система Thick Turret Tooling включает в себя стандартные инструменты, специальные инструменты, инструменты для формовки, многофункциональные решения и аксессуары для различных требований профиля.
Стандартные пуансоны работают эффективно, когда требуемая форма уже соответствует общей геометрии круглой, квадратной, прямоугольной или прорезной формы.
Пользовательские профили отличаются тем, что инструменту часто приходится контролировать несколько переменных одновременно.
Сформированное ребро, например, должно достигать необходимой высоты, не разрывая лист. Элемент копья и формы должен разрезать часть материала, одновременно сгибая другую часть. Непрерывное смещение должно оставаться постоянным по всей запрограммированной траектории. Жалюзи должны сохранять геометрию воздушного потока, оставаясь при этом в пределах размеров окружающей панели.
Специализированные инструменты помогают повторять эти операции.
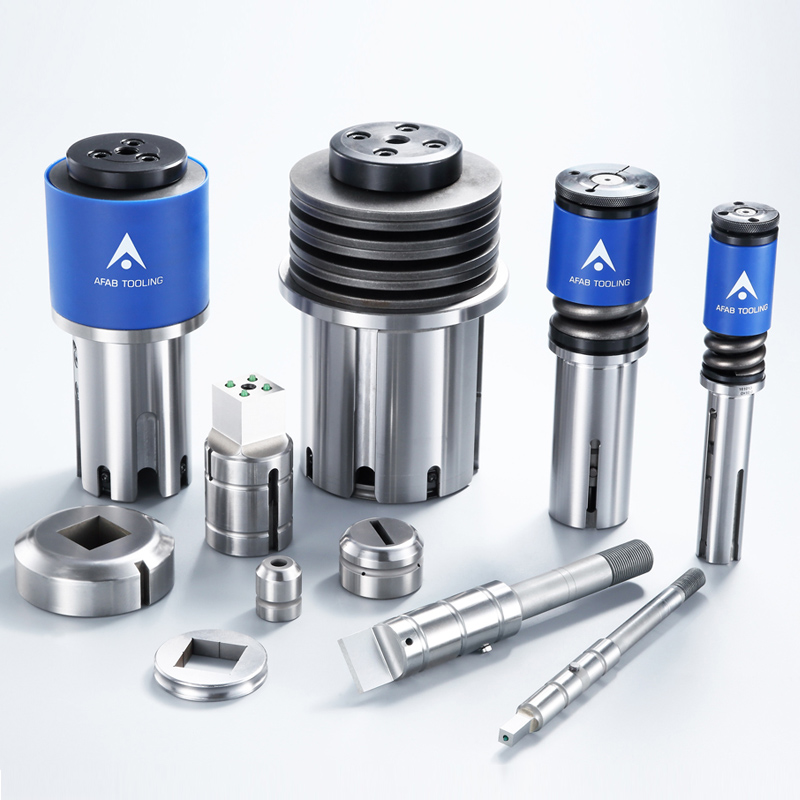
Во время формовки листовой металл не просто исчезает, как при штамповке. Материал движется.
Поэтому специальный пуансон и матрица должны обеспечивать достаточно места для деформации листа, сохраняя при этом окончательную форму.
Если радиус слишком мал, материал может треснуть. Если зазор неправильный, профиль может деформироваться или иметь чрезмерную маркировку. Если формовочный инструмент поместит слишком много материала в ограниченную область, окружающий лист может деформироваться.
Это становится особенно важным для алюминия, нержавеющей стали и высокопрочных материалов, поскольку их характеристики формовки различаются.
Поэтому сплав или марка должны быть известны до утверждения окончательной геометрии инструмента.
Иногда профиль можно изготовить вручную, используя несколько отдельных операций, но это не значит, что это лучший метод производства.
Предположим, что компоненту требуется фиксирующая лапка, за которой следует смещение и небольшое ребро жесткости. Создание каждой детали отдельно увеличивает удобство использования и создает больше возможностей для изменения размеров.
Правильно спроектированное индивидуальное инструментальное решение может объединить или упростить эти операции, чтобы критическая геометрия контролировалась самим инструментом.
Это становится все более ценным по мере роста объема производства.
Совет: Если индивидуальный профиль повторяется в сотнях или тысячах деталей, оцените, может ли специальный инструмент заменить несколько ручных или второстепенных операций.
Нестандартная перфорация часто является первым вариантом, когда профиль начинается с нестандартного выреза.
Вместо того, чтобы создавать неравномерное отверстие путем многократного выкусывания, специальный пуансон иногда может создать всю геометрию за один удар.
Этот подход может сократить время цикла и уменьшить видимые следы высечки.
Пользовательские пуансоны особенно полезны для:
Нестандартные слоты
Формы замочной скважины
Отверстия для разъемов
Монтаж профилей
Специальные формы вентиляции
Отверстия для прокладки кабелей
Повторяющиеся индивидуальные вырезы
Нестандартная геометрия углов
Экономическая ценность возрастает, когда одна и та же функция появляется часто.
Лазер может вырезать необычную геометрию без специального инструмента, что делает лазерную резку привлекательной для прототипов или часто меняющихся конструкций. Однако, как только форма станет стабильной и объемы производства увеличатся, индивидуальный пуансон может значительно сократить время обработки.
При принятии решения следует сравнивать объем производства за весь срок службы, а не только стоимость первой партии.
Высечка создает более крупный или неровный контур за счет наложения серии меньших ударов.
Это обеспечивает превосходную гибкость, поскольку производители могут использовать существующие инструменты для создания множества форм.
Однако высечка может увеличить время цикла и оставить небольшие следы вдоль кромки среза.
Специальный пуансон может создать более чистый профиль за меньшее количество ударов, но для этого требуются специальные инвестиции в инструмент.
Для стабильных продуктов с периодическим производством этот компромисс часто благоприятствует изготовлению нестандартных инструментов.
Многие пользовательские профили невозможно создать только путем резки.
Приподнятые и утопленные элементы требуют операции формования, которая намеренно деформирует лист.
Общие примеры включают в себя:
Тиснение
Бусы
Ребрышки
Жалюзи
Нокауты
Зенкеры
Экструзии
Мосты
Клипы
Вкладки
Особенности копья и формы
Их часто можно включить непосредственно в операцию револьверной штамповки с использованием подходящего формовочного инструмента.
Тиснения и ребра могут повысить местную жесткость без увеличения толщины листа.
Это может быть полезно для крышек, шкафов, корпусов, панелей пола и легких конструкций, где совершенно плоский лист слишком легко сгибается.
АФАБ ТУЛ предлагает Инструмент для непрерывного тиснения, бортов и ребер Thick Turret для запрограммированного непрерывного формирования профиля.
Вместо того, чтобы требовать одного тиснения фиксированной длины, стратегия непрерывного формования может следовать запрограммированному пути и создавать более длинные армирующие профили.
Это дает проектировщикам больше свободы при размещении элементов жесткости там, где они необходимы с точки зрения конструкции.

Жалюзи сочетают в себе резку и формовку.
Они широко используются там, где металлической панели требуется приток воздуха, но при этом обеспечивается механическая защита.
Распространенными примерами являются электрические шкафы, корпуса машин, компоненты систем отопления, вентиляции и кондиционирования, транспортные средства и корпуса оборудования.
АФАБ Инструмент «Толстая револьверная жалюзи» предназначен для такого типа применения.
Инструмент для жалюзи должен контролировать как проем, так и формируемую высоту. Толщина материала, длина жалюзи, форма профиля, ориентация и расстояние – все это влияет на конечный результат.
Для панелей, содержащих множество повторяющихся жалюзи, специальные инструменты могут исключить значительную работу по вторичной формовке.
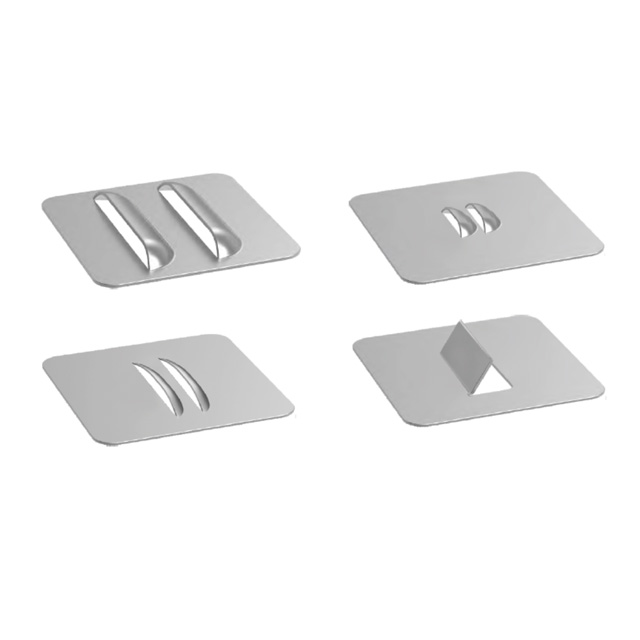
Копья и формовочные инструменты разрезают только часть листа, а затем формируют эту часть вверх или вниз.
Полученный элемент может функционировать как зажим, локатор, язычок для фиксации провода, элемент крепления или отверстие для потока воздуха.
АФАБ Инструменты Thick Turret Lance и Form поддерживают такие функции, как выступы, зажимы, фиксирующие элементы и жгуты проводов.
Этот тип профиля демонстрирует, почему нестандартные инструменты могут влиять на весь процесс сборки.
Формованный зажим, изготовленный непосредственно в листе, может исключить необходимость использования отдельного кронштейна, крепежа или операции сварки.
Если рассматривать проектирование и проектирование оснастки вместе, одна операция формовки иногда может уменьшить общее количество компонентов в сборке.
Некоторые специальные функции слишком длинные или переменные, чтобы оправдать использование обычного пуансона фиксированной длины.
Инструмент для колес предлагает другой подход.
Вместо удара по листу одной неподвижной формы вращающееся колесо формирует материал, в то время как машина перемещает заготовку по запрограммированной траектории.
Это делает круговую оснастку подходящей для обработки непрерывных профилей.
АФАБ Инструмент для толстого револьверного колеса включает в себя решения для ребер, смещений и удаления заусенцев.

Инструмент для ребер колеса может создавать длинные дорожки жесткости, не требуя повторных отдельных ударов по тиснению.
Путь машины контролирует расположение и длину профиля.
Это полезно для больших панелей, жесткость которых необходимо увеличить в определенной области.
Электрические шкафы, крышки, машинные панели и архитектурные компоненты могут выиграть от такого усиления.
Смещения создают две поверхности листа на разной высоте, сохраняя при этом соединительный переход.
Они могут помочь компонентам перекрываться, располагаться на другой панели, обеспечивать зазоры при сборке или создавать углубленные секции.
Инструмент для смещения колес может непрерывно производить профиль в соответствии с запрограммированной траекторией станка.
Это обеспечивает большую гибкость конструкции, чем инструмент для формовки фиксированной длины, когда требуется несколько длин смещения.
Одним из важных преимуществ колесной оснастки является то, что профиль не обязательно должен следовать одной простой прямой линии.
В зависимости от возможностей инструмента и машины запрограммированное движение может создавать более сложные траектории.
Это может позволить проектировщикам интегрировать функциональные элементы жесткости или расположения без добавления отдельных компонентов.
Однако минимальный радиус, толщина материала, совместимость с станком и высота профиля должны оставаться в пределах практических возможностей инструмента.
Не каждый индивидуальный профиль необходимо изготавливать в виде цельной перфорированной формы.
Инструменты для продольной резки могут создавать контролируемые разрезы, которые позже становятся частью сформированного, сложенного или разделенного профиля.
АФАБ предлагает Револьверные инструменты для резки листового металла с пластинами различной геометрии.
Разрезание может быть полезно для разделения панелей, подготовки микростыков, обработки кромок и более длительных запрограммированных разрезов.
По сравнению с высечкой с использованием обычного пуансона, специально разработанный инструмент для продольной резки может обеспечить более эффективную траекторию резки для определенной геометрии.
В процессе все равно следует учитывать искажение листа. Длинные разрезы могут снять остаточное напряжение внутри листа, что может привести к его смещению или потере плоскостности.
Поэтому последовательность резки и размещение деталей остаются важными.

Револьверная оснастка обрабатывает многие локальные формы, но более длинные каналы, углы, кромки, короба и открытые профили обычно изготавливаются на листогибочном прессе.
Пуансон и матрица листогибочного пресса определяют радиус изгиба, угол, доступ и возможность выполнения нескольких изгибов без помех.
Для нестандартных профилей выбор инструмента следует рассматривать во время проектирования продукта, а не после того, как плоская заготовка уже готова.
Марка и толщина материала сильно влияют на безопасный радиус изгиба.
Лист с высокой пластичностью может выдерживать более сильный изгиб, чем более прочный или твердый материал.
Попытка создать слишком узкий радиус может привести к образованию трещин на внешней стороне изгиба.
Алюминий заслуживает особого внимания, поскольку разные комбинации сплавов и закалок могут иметь очень разную изгибаемость.
Эталонный производственный подход, используемый при производстве алюминия, также подчеркивает взаимосвязь между выбором сплава, толщиной, радиусом изгиба, последовательностью формовки, упругим возвратом и состоянием поверхности. Те же самые принципы DFM применяются при разработке инструментов специального профиля для других материалов.
После того, как листогибочный пресс ослабляет усилие, материал частично возвращается к своей первоначальной форме.
Эта пружина меняет конечный угол.
Количество зависит от прочности материала, толщины, радиуса изгиба, отверстия матрицы, ориентации зерен и метода формовки.
Пользовательский профиль, содержащий несколько изгибов, может накапливать небольшие угловые ошибки до тех пор, пока окончательное поперечное сечение не перестанет соответствовать сопрягаемому компоненту.
Поэтому инженерам-инструменталистам необходимо учитывать весь профиль, а не анализировать каждый изгиб отдельно.
Профиль теоретически может быть гибким, но физически это невозможно с помощью стандартных инструментов.
При добавлении более ранних изгибов заготовка может столкнуться с пуансоном листогибочного пресса, штампом или рамой станка.
Это особенно характерно для глубоких каналов, узких коробов, обратных фланцев и сложных Z-образных профилей.
Эти проблемы могут решить пуансоны на гибкой стойке, сегментированные инструменты, специальные пуансоны или альтернативные последовательности гибки.
Поэтому моделирование и анализ CAD имеют важное значение перед изготовлением специального инструмента для листогибочного пресса.
В одном и том же профиле не всегда могут использоваться одинаковые инструменты для разных материалов.
Мягкая сталь, нержавеющая сталь, алюминий, оцинкованная сталь, медь и латунь по-разному реагируют на резку и формовку.
Материал |
Основное внимание к инструментам |
Типичная проблема |
|---|---|---|
Мягкая сталь |
Предсказуемая штамповка и формовка |
Общий износ инструмента |
Нержавеющая сталь |
Более высокая прочность и упругость |
Сила, износ, истирание |
Алюминий |
Мягкая поверхность и адгезия материала |
Потертости и царапины |
Оцинкованная сталь |
Поверхность с покрытием |
Наращивание цинка и маркировка |
Медь |
Мягкий и очень пластичный |
Прилипание инструмента и повреждение поверхности |
Латунь |
Хорошая формуемость, но видимая поверхность |
Косметическая маркировка |
Высокопрочная сталь |
Более высокая механическая стойкость |
Тоннаж и пружина |
Алюминий привлекателен для изготовления нестандартных профилей из-за его небольшого веса и хорошей формуемости в подходящих сплавах.
Однако профильная оснастка должна учитывать чувствительность поверхности и адгезию материала.
Профиль, который останется видимым после изготовления, может потребовать гладкой оснастки, покрытий с низким коэффициентом трения, защитной пленки и тщательно контролируемых площадей контакта.
Более твердые алюминиевые сплавы также требуют достаточных радиусов изгиба, чтобы снизить риск растрескивания.
Нержавеющая сталь может обеспечить превосходную долговечность и устойчивость к коррозии, но более прочные марки увеличивают нагрузки на инструмент.
Упругость может затруднить контроль окончательных углов профиля, а прилипание материала может увеличить трение вокруг пуансонов и штампов.
Правильный зазор, подходящие инструментальные материалы, смазка и покрытия становятся все более ценными по мере увеличения объема производства.
Оцинкованный, предварительно окрашенный лист или лист с другим покрытием добавляет требования к защите поверхности к проблеме с инструментами.
Профиль может соответствовать всем размерам, но все равно быть отклонен, если инструмент повредит видимое покрытие.
Поэтому контактное давление, радиусы головок, поверхности съемников, чистота и процедуры обращения должны быть включены в план процесса.
Специальные инструменты не могут бесконечно компенсировать плохую конструкцию детали.
Профиль, разработанный с учетом производственного процесса, обычно легче производить, он обеспечивает более жесткие допуски и требует менее сложной оснастки.
Чрезвычайно острые внутренние углы концентрируют напряжение как в материале, так и в инструменте.
Практичный радиус может повысить надежность формовки и продлить срок службы инструмента без существенного изменения функции многих компонентов.
Это особенно важно для прочных или менее пластичных материалов.
Инструменты для пуансонов также имеют преимущества, поскольку острая внутренняя геометрия может создать уязвимые участки пуансона.
Решетка, тиснение, экструзия или копье требуют достаточного количества окружающего материала для правильной деформации.
Размещение элемента слишком близко к краю, другой форме или линии сгиба может исказить окружающий лист.
Несколько сформированных элементов также могут взаимодействовать, если расположены слишком близко друг к другу.
Поэтому инженеры-инструментальщики должны проверить расстояние между элементами до того, как будет выпущен проект.
Профиль может содержать все элементы, которые можно изготовить, но его по-прежнему сложно изготовить из-за неправильной последовательности.
Поднятые формы могут помешать дальнейшему движению машины. Глубокий изгиб может препятствовать доступу к другому фланцу. Раннее срабатывание жалюзи может создать проблемы с зазором при последующей штамповке.
В некоторых приложениях формирование элементов должно быть завершено ближе к концу программы револьверной головки.
Аналогичным образом, последовательность операций листогибочного пресса должна быть спланирована таким образом, чтобы каждый последующий изгиб оставался физически доступным.
Пользовательские профили не требуют, чтобы все функции были настраиваемыми.
Стандартные круглые отверстия, пазы, зенковки, обычные радиусы и знакомые углы изгиба по-прежнему можно использовать вокруг специализированных частей детали.
Стандартизация снижает стоимость инструментов и повышает доступность замены.
Хорошая стратегия DFM использует специальные инструменты только там, где они создают измеримую ценность.
Специальный инструмент не должен автоматически выбираться для каждого необычного профиля.
Производителям следует сравнить ее с лазерной резкой, обычной штамповкой, формовкой на листогибочном прессе, механической обработкой, сваркой и сборкой.
Оптимальный процесс во многом зависит от объема производства и сложности функций.
Во время прототипирования дизайн может часто меняться.
Лазерная резка в сочетании с традиционной гибкой часто обеспечивает превосходную гибкость, поскольку геометрию можно изменять посредством программирования без перепроектирования специального инструмента для штамповки.
Это позволяет инженерам проверить деталь, прежде чем переходить к использованию специального инструмента.
Как только конструкция станет стабильной, специальные пуансоны или инструменты для формования могут начать приносить значительную пользу.
Стоимость оснастки может быть распределена между большим количеством деталей, в то время как более быстрое время цикла и меньшее количество вторичных операций снижают эффективную стоимость одного компонента.
Часто именно здесь инструменты для изготовления листового металла имеют наилучший баланс между гибкостью и производительностью.
При увеличении количества специализированные инструменты становятся все более привлекательными.
Если один индивидуальный профиль исключает несколько операций ручной формовки, сварки, механической обработки или сборки, экономия может быстро накапливаться.
Для деталей чрезвычайно большого объема производители могут в конечном итоге использовать специальные штамповочные или прогрессивные штампы.
Поэтому правильная производственная стратегия может меняться по мере перехода продукта от прототипа к зрелому массовому производству.
Инструменты для изготовления нестандартных профилей требуют больше технической информации, чем заказ стандартного круглого пуансона.
Полезный запрос на инструменты обычно должен включать:
Производитель и модель машины
Инструментальная система
Размер станции
2D рисунок
3D-модель, если она доступна
Марка материала
Толщина материала
Растяжимые или механические свойства, где это применимо
Желаемые размеры профиля
Высота формы
Изгиб или формирование радиуса
Ориентация
Требуемые допуски
Требования к качеству поверхности
Количество продукции
Текущий метод производства
Проблемы с существующим процессом
Образцы деталей, где это полезно
На чертеже следует четко различать размеры выреза и размеры формовки.
Для специальных профилей виды сечения особенно важны, поскольку вид сверху может не отображать высоту формы, уклон, смещения или геометрию изгиба.
AFAB Tool заявляет, что использует возможности CAD и 3D-проектирования для разработки инструментов и поставляет как стандартные, так и индивидуальные решения для штамповки и гибки. В ее продуктовый портфель входят Инструменты для толстой револьверной головки , Trumpf, Murata, Thin Turret, Salvagnini, системы формовки, специального применения и сопутствующие системы инструментов.
Совет: Если вы хотите создать индивидуальный профиль, отправьте поставщику чертеж готовой детали и объясните функцию этой функции. Функциональные требования могут позволить использовать более простое и надежное инструментальное решение, чем точное воспроизведение исходной геометрии.
Самая низкая цена на инструмент не обязательно приводит к самым низким производственным затратам.
Более точная оценка рассматривает весь процесс.
Специальный инструмент может оправдать более высокую первоначальную цену, если он устраняет необходимость в операции, сокращает время настройки, улучшает согласованность деталей или продлевает срок службы инструмента.
К важным факторам стоимости относятся:
Сложность конструкции инструмента
Инструментальный материал
Покрытие поверхности
Размер станции
Количество замененных операций
Ожидаемый срок службы инструмента
Возможность перешлифовки
Стоимость замены компонентов
Время установки
Количество продукции
Сокращение лома
Вторичная обработка
Экономия при сборке
Например, элемент копья и формы может заменить приваренный зажим. Непрерывное ребро может позволить сделать лист более тонким, сохраняя при этом жесткость. Специальный пуансон может заменить повторяющуюся высечку. Смещение колеса может исключить дополнительную операцию листогибочного пресса.
Эта экономия не заметна при сравнении только закупочных цен на инструменты.
Производители должны оценить стоимость приемлемой готовой детали в течение ожидаемого срока производства.
Изготовление специального инструмента часто требует более крупных инвестиций, чем стандартные пуансоны, поэтому техническое обслуживание заслуживает большего внимания.
Режущие кромки следует затачивать до того, как произойдет чрезмерный износ. Формирующие поверхности должны оставаться гладкими и свободными от вкраплений материала. Направляющие, пружины, вставки, съемники и сменные компоненты следует регулярно проверять.
Качество профиля также может обеспечить раннее предупреждение об износе инструмента.
Изменения высоты заусенцев, глубины формы, угла, отметок на поверхности, усилия зачистки или постоянства размеров могут указывать на необходимость технического обслуживания.
Специальные инструменты также следует хранить бережно. Небольшая вмятина на прецизионной формовочной поверхности может воспроизвести один и тот же дефект на каждой будущей детали.
Записи о техническом обслуживании позволяют отслеживать количество обращений, историю заточки, состояние покрытия, обрабатываемый материал и повторяющиеся производственные проблемы.
Это превращает техническое обслуживание оснастки из оперативного ремонта в плановый контроль производства.
Инструменты для изготовления нестандартных профилей из листового металла позволяют производителям выйти за рамки простых отверстий и прямых изгибов.
Нестандартные пуансоны позволяют эффективно создавать нестандартные проемы. Формирующие инструменты могут создавать жалюзи, ребра, тиснения, зажимы, выбивки и другие трехмерные элементы. Инструмент для колес может создавать непрерывные ребра и смещения, в то время как специализированный инструмент для листогибочного пресса может производить каналы, возвратные фланцы и сложные изогнутые профили.
Выбор лучшего инструмента зависит от материала, толщины листа, геометрии, допусков, высоты формы, требований к поверхности, объема производства и последующей сборки.
Дизайн для технологичности не менее важен. Практичные радиусы, достаточное расстояние между деталями, правильная последовательность формовки и соответствующий выбор материала могут упростить оснастку и повысить надежность процесса.
AFAB Tool Co., Ltd. предлагает штамповочный и гибочный инструмент для различных систем производства листового металла. Его Ассортимент инструментов Thick Turret Tooling включает в себя стандартные инструменты, специальные инструменты, многофункциональные системы, инструменты для формовки и аксессуары как для обычных, так и для нестандартных профилей из листового металла.
Для производителей, разрабатывающих индивидуальные профили, наиболее эффективным подходом является рассмотрение инструментов, конструкции деталей, материалов, возможностей станков и объема производства как одной связанной производственной системы, а не отдельных решений.
A: Это относится к пуансонам, штампам, формовочным инструментам, гибочным инструментам, дисковым инструментам и другим специализированным инструментам, предназначенным для создания нестандартной геометрии резки или формовки листового металла.
Ответ: Нестандартные пуансоны особенно полезны, когда одно и то же отверстие или профиль неправильной формы изготавливается неоднократно, а стандартный инструмент требует чрезмерной высечки или нескольких операций.
А: Да. С помощью инструмента Thick Turret Tooling можно создавать такие элементы, как жалюзи, тиснения, ребра, выбивки, выдавливания, элементы копья и формы и другие формованные геометрические формы с помощью подходящего инструмента.
A: Дисковый инструмент может создавать непрерывные профили, такие как ребра или смещения, в то время как лист проходит через пуансон в соответствии с запрограммированной траекторией.
О: Это зависит от объема и геометрии. Лазерная резка очень гибка для создания прототипов и изменения конструкции, а специальные штампы могут стать более эффективными, если один и тот же профиль изготавливается повторно.
Ответ: Марка материала, толщина, радиус изгиба, геометрия инструмента, пружинение, направление волокон, состояние станка и последовательность изгиба — все это может повлиять на конечную точность профиля.
A: Укажите модель машины, систему инструментов, чертежи, материал, толщину, размеры профиля, высоту формы, допуски, требования к поверхности, ожидаемое количество и подробную информацию о текущем процессе.
Ответ: Стандартизируйте общие элементы, упростите ненужную геометрию, используйте специальные инструменты только там, где они заменяют значимую обработку, и оценивайте стоимость готовой детали, а не только стоимость инструмента.


