


Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 24.09.2026 Herkunft: Website


Kundenspezifische Blechprofile erfordern oft mehr als das normale Schneiden und Biegen. Kanäle, Rippen, Versätze, Laschen, Lamellen, Sicken, unregelmäßige Öffnungen, Positionierungsmerkmale und andere nicht standardmäßige Geometrien können im Vergleich zu einfachen runden Löchern oder geraden Biegungen ganz andere Anforderungen an das Werkzeug stellen.
Mit den richtigen Blechbearbeitungswerkzeugen können Hersteller diese Profile mit größerer Wiederholgenauigkeit erstellen und gleichzeitig manuelle Nacharbeiten und unnötige Nachbearbeitungen reduzieren. Abhängig von der Geometrie kann die Produktionsstrategie Dickrevolverwerkzeuge , kundenspezifische Stempel und Matrizen, Radwerkzeuge, Lanzen- und Formwerkzeuge, Schlitzwerkzeuge, Formwerkzeuge oder spezielle Abkantwerkzeuge umfassen.
Eine effiziente Werkzeugauswahl beginnt beim fertigen Profil und nicht nur bei der Maschine. Material, Dicke, Biegeradius, Merkmalshöhe, Toleranzen, Produktionsmenge und nachgelagerte Montageanforderungen sollten alle bewertet werden, bevor das kundenspezifische Werkzeug entworfen wird.
Ein benutzerdefiniertes Profil ist eine Blechgeometrie, die über einen einfachen flachen Rohling mit Standardlöchern hinausgeht.
Das Profil kann einen durchgehenden Kanal, eine erhabene Rippe, einen Versatz, eine Positionierungslasche, einen geformten Clip, eine Lamelle, eine Versteifungssicke, eine spezielle Öffnung, ein Kantenmerkmal oder eine Kombination aus mehreren geformten und gestanzten Elementen umfassen.
Diese Profile kommen in Schaltschränken, Maschinen, Transportgeräten, Architekturtafeln, HVAC-Produkten, Elektronik, Kommunikationsgeräten, Geräten und Industriegehäusen vor.
Im Gegensatz zu einem einfachen Loch verändert ein geformtes Profil die dreidimensionale Geometrie des Blechs. Das Material muss sich dehnen, komprimieren, biegen oder um das Werkzeug herumfließen. Dies bedeutet, dass bei der Werkzeugkonstruktion berücksichtigt werden muss, wie sich das Material während der Verformung verhält, und nicht nur die endgültigen Abmessungen berücksichtigt werden müssen.
Für Hersteller, die Revolver-Stanzpressen verwenden, AFAB TOOL's Das Thick-Revolver-Werkzeugsystem umfasst Standardwerkzeuge, Spezialanwendungen, Formwerkzeuge, Multi-Tool-Lösungen und Zubehör für unterschiedliche Profilanforderungen.
Standard-Stanzer arbeiten effizient, wenn die erforderliche Form bereits mit einer gängigen runden, quadratischen, rechteckigen oder Schlitzgeometrie übereinstimmt.
Benutzerdefinierte Profile sind unterschiedlich, da die Werkzeuge häufig mehrere Variablen gleichzeitig steuern müssen.
Beispielsweise muss eine geformte Rippe die erforderliche Höhe erreichen, ohne dass das Blech reißt. Bei einer Lanzen-Form-Funktion muss ein Teil des Materials geschnitten und gleichzeitig ein anderer Abschnitt gebogen werden. Ein kontinuierlicher Versatz muss über einen programmierten Pfad hinweg konsistent bleiben. Eine Luftklappe muss die Luftströmungsgeometrie beibehalten und gleichzeitig innerhalb der Dimensionsgrenzen der umgebenden Platte bleiben.
Spezialwerkzeuge helfen dabei, diese Vorgänge auf wiederholbare Weise zu steuern.
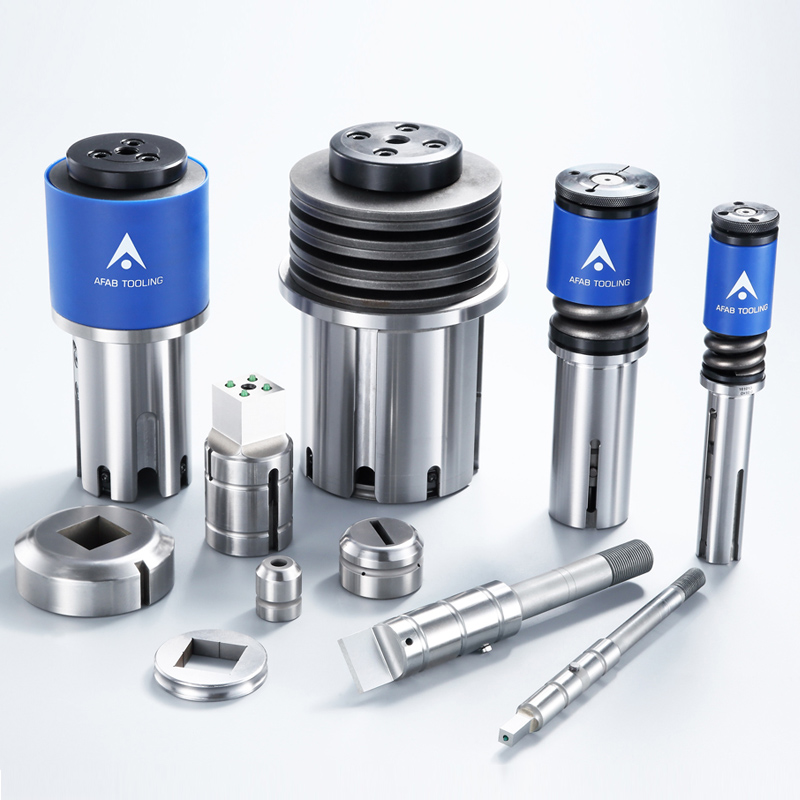
Beim Umformen verschwindet das Blech nicht einfach wie beim Stanzen. Das Material bewegt sich.
Ein kundenspezifischer Stempel und eine eigene Matrize müssen daher ausreichend Platz für die Verformung des Blechs bieten und gleichzeitig die endgültige Form kontrollieren.
Bei einem zu kleinen Radius kann es zu Rissen im Material kommen. Bei falschem Abstand kann sich das Profil verziehen oder übermäßige Markierungen aufweisen. Wenn ein Formwerkzeug zu viel Material in einen begrenzten Bereich drückt, kann sich das umgebende Blech verziehen.
Dies ist besonders wichtig bei Aluminium, Edelstahl und hochfesten Materialien, da sich deren Umformeigenschaften unterscheiden.
Die Legierung oder Sorte sollte daher bekannt sein, bevor die endgültige Werkzeuggeometrie genehmigt wird.
Manchmal lässt sich ein Profil manuell in mehreren Einzelarbeitsgängen herstellen, das heißt aber nicht, dass es die beste Herstellungsmethode ist.
Angenommen, eine Komponente benötigt eine Positionierungslasche, gefolgt von einem Versatz und einer kleinen Versteifungsrippe. Die separate Herstellung jedes Merkmals verbessert die Handhabung und schafft mehr Möglichkeiten für Maßabweichungen.
Eine ordnungsgemäß konzipierte kundenspezifische Werkzeuglösung kann diese Vorgänge kombinieren oder vereinfachen, sodass die kritische Geometrie vom Werkzeug selbst gesteuert wird.
Dies wird mit zunehmendem Produktionsvolumen immer wertvoller.
Tipp: Wenn sich ein benutzerdefiniertes Profil über Hunderte oder Tausende von Teilen wiederholt, prüfen Sie, ob spezielle Werkzeuge mehrere manuelle oder sekundäre Vorgänge ersetzen können.
Wenn ein Profil als nicht standardmäßiger Ausschnitt beginnt, ist eine individuelle Stanzung oft die erste Option.
Anstatt durch wiederholtes Knabbern eine unregelmäßige Öffnung zu erzeugen, kann ein spezieller Stempel manchmal die gesamte Geometrie in einem Schlag erzeugen.
Dieser Ansatz kann die Zykluszeit verbessern und sichtbare Knabberspuren reduzieren.
Maßgeschneiderte Stanzen sind besonders nützlich für:
Unregelmäßige Schlitze
Schlüssellochformen
Anschlussöffnungen
Montageprofile
Spezielle Belüftungsformen
Kabelführungsöffnungen
Wiederholte individuelle Ausschnitte
Nicht standardmäßige Eckgeometrien
Der wirtschaftliche Wert steigt, wenn das gleiche Merkmal häufig auftritt.
Ein Laser kann ungewöhnliche Geometrien ohne spezielle Werkzeuge schneiden, was das Laserschneiden für Prototypen oder sich häufig ändernde Designs attraktiv macht. Sobald die Form jedoch stabil ist und die Produktionsmengen steigen, kann eine individuelle Stanze die Bearbeitungszeit erheblich verkürzen.
Bei der Entscheidung sollte die Produktionsmenge über die gesamte Lebensdauer und nicht nur die Kosten der ersten Charge berücksichtigt werden.
Beim Knabbern entsteht eine größere oder unregelmäßige Kontur, indem eine Reihe kleinerer Schlagschläge überlappt werden.
Es bietet hervorragende Flexibilität, da Hersteller vorhandene Werkzeuge zur Erstellung vieler Formen nutzen können.
Allerdings kann das Nibbeln die Zykluszeit verlängern und kleine Markierungen entlang der Schnittkante hinterlassen.
Mit einer individuellen Stanze lässt sich mit weniger Schlägen ein saubereres Profil erzeugen, dafür sind jedoch spezielle Werkzeuginvestitionen erforderlich.
Bei stabilen Produkten mit wiederkehrender Produktion begünstigt dieser Kompromiss häufig kundenspezifische Werkzeuge.
Viele benutzerdefinierte Profile können nicht allein durch Schneiden erstellt werden.
Erhöhte und vertiefte Merkmale erfordern einen Formvorgang, der das Blech gezielt verformt.
Häufige Beispiele sind:
Prägungen
Perlen
Rippchen
Lamellen
Knockouts
Senker
Extrusionen
Brücken
Clips
Tabs
Lanzenförmige Merkmale
Diese können mithilfe geeigneter Umformwerkzeuge oft direkt in einen Revolver-Stanzvorgang integriert werden.
Prägungen und Rippen können die lokale Steifigkeit erhöhen, ohne die Blechdicke zu erhöhen.
Dies kann für Abdeckungen, Schränke, Gehäuse, Bodenplatten und leichte Strukturen nützlich sein, bei denen sich eine völlig flache Platte zu leicht biegen würde.
AFAB TOOL bietet Kontinuierliches Präge-/Wulst-/Rippenwerkzeug mit dickem Revolver für die programmierte kontinuierliche Profilbildung.
Anstatt eine Prägung mit fester Länge zu erfordern, kann eine kontinuierliche Formungsstrategie einem programmierten Pfad folgen und längere Verstärkungsprofile erzeugen.
Dies gibt Konstrukteuren mehr Freiheit, Versteifungselemente dort zu platzieren, wo sie strukturell nützlich sind.

Lamellen kombinieren Schneiden und Formen.
Sie werden häufig dort eingesetzt, wo eine Metallplatte Luftzirkulation benötigt und gleichzeitig mechanischen Schutz bietet.
Häufige Beispiele sind Schaltschränke, Maschinengehäuse, HLK-Komponenten, Transportprodukte und Gerätegehäuse.
AFABs Das Thick Turret Louver Tool ist für diese Art von Anwendung konzipiert.
Ein Lamellenwerkzeug muss sowohl die Öffnung als auch die geformte Höhe steuern. Materialstärke, Lamellenlänge, Profilform, Ausrichtung und Abstand beeinflussen alle das Endergebnis.
Bei Paneelen mit vielen sich wiederholenden Lamellen können durch spezielle Werkzeuge erhebliche sekundäre Formarbeiten eingespart werden.
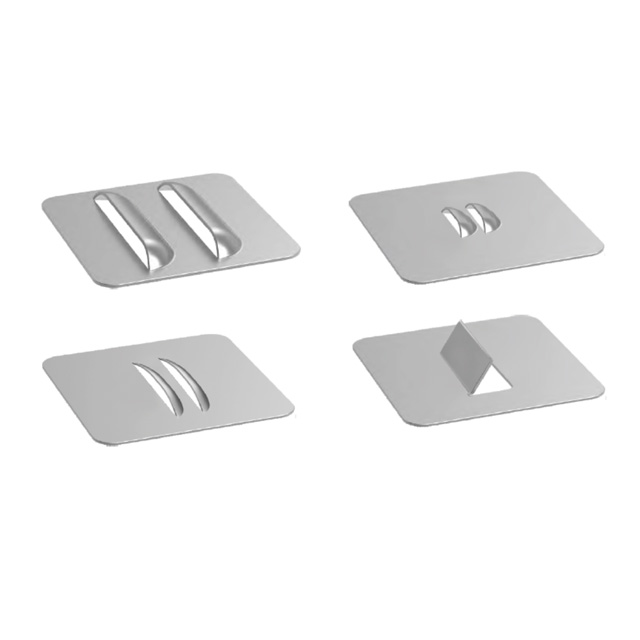
Lanzenformwerkzeuge schneiden nur einen Teil des Blechs und formen diesen Abschnitt dann nach oben oder unten.
Das resultierende Merkmal kann als Clip, Positionierer, Kabelhaltelasche, Befestigungselement oder Luftstromöffnung fungieren.
AFABs Die Thick-Revolver-Lanzen- und Formwerkzeuge unterstützen Funktionen wie Laschen, Clips, Positionierungselemente und Kabelbaumanwendungen.
Diese Art von Profil zeigt, warum kundenspezifische Werkzeuge den gesamten Montageprozess beeinflussen können.
Eine geformte Klammer, die direkt im Blech hergestellt wird, kann eine separate Halterung, ein Befestigungselement oder einen Schweißvorgang überflüssig machen.
Wenn Design und Werkzeugtechnik zusammen betrachtet werden, kann ein einziger Umformvorgang manchmal die Gesamtzahl der Komponenten in der Baugruppe reduzieren.
Einige benutzerdefinierte Merkmale sind zu lang oder zu variabel, um einen herkömmlichen Stempel mit fester Länge zu rechtfertigen.
Radwerkzeuge bieten einen weiteren Ansatz.
Anstatt eine stationäre Form in das Blech zu schlagen, formt ein rotierendes Rad das Material, während die Maschine das Werkstück entlang einer programmierten Bahn bewegt.
Dadurch sind Radwerkzeuge für Endlosprofile geeignet.
AFABs Das Thick Turret Wheel Tool umfasst Lösungen für Rippen, Versätze und Entgratungsanwendungen.

Mit einem Radrippenwerkzeug können lange Versteifungsspuren erzeugt werden, ohne dass wiederholte einzelne Prägeschläge erforderlich sind.
Der Maschinenpfad steuert die Position und Länge des Profils.
Dies ist nützlich für große Platten, bei denen die Steifigkeit in einem bestimmten Bereich erhöht werden muss.
Schaltschränke, Abdeckungen, Maschinenpaneele und Architekturkomponenten können alle von einer solchen Verstärkung profitieren.
Durch Versätze entstehen zwei Blechoberflächen auf unterschiedlichen Höhen unter Beibehaltung eines verbindenden Übergangs.
Sie können dabei helfen, Komponenten zu überlappen, an einer anderen Platte anzuordnen, Montageabstände auszugleichen oder vertiefte Abschnitte zu erstellen.
Ein Radversatzwerkzeug kann das Profil kontinuierlich entsprechend der programmierten Maschinenbahn erstellen.
Dies schafft mehr Designflexibilität als ein Umformwerkzeug mit fester Länge, wenn mehrere Versatzlängen erforderlich sind.
Ein wichtiger Vorteil von Radwerkzeugen besteht darin, dass das Profil nicht unbedingt einer einfachen geraden Linie folgen muss.
Je nach Werkzeugausstattung und Maschinenfähigkeiten kann die programmierte Bewegung komplexere Spuren erzeugen.
Dadurch können Konstrukteure funktionale Versteifungs- oder Positionierungsfunktionen integrieren, ohne separate Komponenten hinzuzufügen.
Allerdings müssen Mindestradius, Materialstärke, Maschinenkompatibilität und Profilhöhe innerhalb der praktischen Werkzeuggrenzen bleiben.
Nicht jedes individuelle Profil muss als komplette Stanzform hergestellt werden.
Schlitzwerkzeuge können kontrollierte Schnitte erzeugen, die später Teil eines geformten, gefalteten oder getrennten Profils werden.
AFAB-Angebote Dickrevolver-Schneidewerkzeuge zum Schneiden von Blechen mit unterschiedlichen Einsatzgeometrien.
Das Schlitzen kann für die Plattentrennung, die Vorbereitung von Mikroverbindungen, Kantenmerkmale und längere programmierte Schnitte nützlich sein.
Im Vergleich zum Nibbeln mit einem herkömmlichen Stempel können speziell entwickelte Schlitzwerkzeuge für bestimmte Geometrien einen effizienteren Schnittweg bieten.
Der Prozess sollte dennoch die Blattverzerrung berücksichtigen. Lange Schnitte können Restspannungen im Inneren des Blechs freisetzen und möglicherweise zu Bewegungen oder einem Verlust der Ebenheit führen.
Schnittreihenfolge und Teileschachtelung bleiben daher wichtig.

Revolverwerkzeuge verarbeiten viele lokale Formen, aber längere Kanäle, Winkel, Säume, Kästen und offene Profile werden normalerweise auf einer Abkantpresse hergestellt.
Der Stempel und die Matrize der Abkantpresse bestimmen den Biegeradius, den Winkel, den Zugang und die Fähigkeit, mehrere Biegungen ohne Beeinträchtigung durchzuführen.
Bei kundenspezifischen Profilen sollte die Werkzeugauswahl bereits beim Produktdesign berücksichtigt werden und nicht erst, nachdem der flache Rohling bereits fertiggestellt wurde.
Materialqualität und -dicke haben großen Einfluss auf den sicheren Biegeradius.
Ein hochformbares Blech verträgt eine stärkere Biegung als ein stärkeres oder härteres Material.
Der Versuch, einen zu engen Radius zu erzeugen, kann zu Rissen an der Außenseite der Biegung führen.
Aluminium verdient besondere Aufmerksamkeit, da verschiedene Legierungs- und Härtekombinationen eine sehr unterschiedliche Biegsamkeit aufweisen können.
Der für die Aluminiumherstellung verwendete Referenzfertigungsansatz verdeutlicht auch die Beziehung zwischen Legierungsauswahl, Dicke, Biegeradius, Formfolge, Rückfederung und Oberflächenzustand. Dieselben DFM-Prinzipien gelten auch, wenn kundenspezifische Profilwerkzeuge für andere Materialien entwickelt werden.
Nachdem die Abkantpresse die Kraft freigegeben hat, kehrt das Material teilweise in seine ursprüngliche Form zurück.
Durch diese Rückfederung verändert sich der Endwinkel.
Die Menge hängt von der Materialstärke, der Dicke, dem Biegeradius, der Düsenöffnung, der Kornorientierung und der Umformmethode ab.
Bei einem benutzerdefinierten Profil mit mehreren Biegungen können sich kleine Winkelfehler anhäufen, bis der endgültige Querschnitt nicht mehr zum Gegenstück passt.
Werkzeugingenieure müssen daher das gesamte Profil berücksichtigen, anstatt jede Biegung einzeln zu analysieren.
Ein Profil kann theoretisch biegbar sein, physikalisch ist dies jedoch mit Standardwerkzeugen nicht möglich.
Wenn frühere Biegungen hinzugefügt werden, kann das Werkstück mit dem Stempel, der Matrize oder dem Maschinenrahmen der Abkantpresse kollidieren.
Dies ist besonders häufig bei tiefen Kanälen, schmalen Kästen, Rücklaufflanschen und komplexen Z-förmigen Profilen der Fall.
Schwanenhalsstanzen, segmentierte Werkzeuge, Spezialstanzen oder alternative Biegefolgen können diese Probleme lösen.
Simulation und CAD-Überprüfung sind daher wertvoll, bevor kundenspezifische Abkantwerkzeuge hergestellt werden.
Das gleiche Profil kann nicht immer identische Werkzeuge für verschiedene Materialien verwenden.
Weichstahl, Edelstahl, Aluminium, verzinkter Stahl, Kupfer und Messing reagieren beim Schneiden und Formen unterschiedlich.
Material |
Wichtigste Überlegungen zur Werkzeugausstattung |
Typisches Anliegen |
|---|---|---|
Weichstahl |
Vorhersehbares Stanzen und Formen |
Allgemeiner Werkzeugverschleiß |
Edelstahl |
Höhere Festigkeit und Rückfederung |
Gewalt, Verschleiß, Abrieb |
Aluminium |
Weiche Oberfläche und Materialhaftung |
Abrieb und Kratzer |
Verzinkter Stahl |
Beschichtete Oberfläche |
Zinkablagerungen und Markierungen |
Kupfer |
Weich und sehr dehnbar |
Werkzeuganhaftung und Oberflächenschäden |
Messing |
Gute Formbarkeit, aber sichtbare Oberfläche |
Kosmetische Markierung |
Hochfester Stahl |
Höhere mechanische Beständigkeit |
Tonnage und Rückfederung |
Aluminium ist aufgrund seines geringen Gewichts und der guten Formbarkeit in geeigneten Legierungen für Sonderprofile attraktiv.
Allerdings sollten Profilwerkzeuge die Oberflächenempfindlichkeit und Materialhaftung berücksichtigen.
Für ein Profil, das nach der Herstellung sichtbar bleibt, sind möglicherweise glatte Werkzeuge, reibungsarme Beschichtungen, Schutzfilme und sorgfältig kontrollierte Kontaktbereiche erforderlich.
Härtere Aluminiumlegierungen benötigen außerdem ausreichende Biegeradien, um das Risiko von Rissen zu verringern.
Edelstahl kann eine hervorragende Haltbarkeit und Korrosionsbeständigkeit bieten, aber stärkere Sorten erhöhen die Werkzeugbelastung.
Durch die Rückfederung kann es schwieriger werden, die endgültigen Profilwinkel zu kontrollieren, während die Materialanhaftung die Reibung um Stempel und Matrizen erhöhen kann.
Korrektes Spiel, geeignete Werkzeugmaterialien, Schmierung und Beschichtungen werden mit steigendem Produktionsvolumen immer wertvoller.
Verzinktes, vorlackiertes oder anderweitig beschichtetes Blech erhöht die Anforderungen an den Oberflächenschutz zusätzlich zum Werkzeugproblem.
Ein Profil kann alle Maßvorgaben erfüllen, aber trotzdem abgelehnt werden, wenn das Werkzeug die sichtbare Beschichtung beschädigt.
Anpressdruck, Matrizenradien, Abstreiferoberflächen, Sauberkeit und Handhabungsverfahren sollten daher in den Prozessplan einbezogen werden.
Kundenspezifische Werkzeuge können ein schlechtes Teiledesign nicht auf unbestimmte Zeit kompensieren.
Ein Profil, das unter Berücksichtigung des Herstellungsprozesses entwickelt wurde, lässt sich im Allgemeinen einfacher herstellen, hält engere Toleranzen ein und erfordert weniger komplexe Werkzeuge.
Extrem scharfe Innenecken konzentrieren die Spannung sowohl im Material als auch im Werkzeug.
Ein praktischer Radius kann die Umformzuverlässigkeit verbessern und die Werkzeuglebensdauer verlängern, ohne die Funktion vieler Komponenten wesentlich zu verändern.
Dies ist besonders wichtig für feste oder weniger duktile Materialien.
Auch Stanzwerkzeuge profitieren davon, da eine scharfe Innengeometrie zu anfälligen Stanzabschnitten führen kann.
Eine Lamellen-, Prägungs-, Extrusions- oder Lanzenfunktion benötigt ausreichend umgebendes Material, um sich ordnungsgemäß zu verformen.
Wenn Sie das Element zu nah an einer Kante, einer anderen Form oder einer Biegelinie platzieren, kann dies zu einer Verformung des umgebenden Blatts führen.
Mehrere geformte Features können auch interagieren, wenn sie zu nahe beieinander positioniert sind.
Werkzeugingenieure sollten daher die Merkmalsabstände überprüfen, bevor das Design freigegeben wird.
Ein Profil kann zwar alle herstellbaren Merkmale enthalten, aber dennoch schwierig herzustellen sein, weil die Reihenfolge falsch ist.
Erhabene Formen können spätere Maschinenbewegungen behindern. Eine tiefe Biegung kann den Zugang zu einem anderen Flansch verhindern. Eine frühe Lamellenbetätigung kann beim späteren Stanzen zu Abstandsproblemen führen.
Bei einigen Anwendungen sollten geformte Features gegen Ende des Revolverprogramms fertiggestellt sein.
Ebenso sollten Abkantpressensequenzen so geplant werden, dass jede nachfolgende Biegung physisch zugänglich bleibt.
Benutzerdefinierte Profile erfordern nicht, dass jede Funktion benutzerdefiniert ist.
Standard-Rundlöcher, Schlitze, Senkungen, gemeinsame Radien und bekannte Biegewinkel können weiterhin um die speziellen Teile des Teils herum verwendet werden.
Durch die Standardisierung werden die Werkzeugkosten gesenkt und die Verfügbarkeit von Ersatzteilen verbessert.
Eine gute DFM-Strategie setzt kundenspezifische Tools nur dort ein, wo sie messbaren Wert schaffen.
Kundenspezifische Werkzeuge sollten nicht automatisch für jedes ungewöhnliche Profil ausgewählt werden.
Hersteller sollten es mit Laserschneiden, konventionellem Stanzen, Abkantpressen, maschineller Bearbeitung, Schweißen und Montage vergleichen.
Der beste Prozess hängt stark vom Produktionsvolumen und der Funktionskomplexität ab.
Während des Prototypings kann sich das Design noch häufig ändern.
Laserschneiden in Kombination mit herkömmlichem Biegen bietet oft eine hervorragende Flexibilität, da die Geometrie durch Programmierung geändert werden kann, ohne dass spezielle Stanzwerkzeuge neu konstruiert werden müssen.
Dadurch können Ingenieure das Teil validieren, bevor sie sich für kundenspezifische Werkzeuge entscheiden.
Sobald das Design stabil ist, können kundenspezifische Stanz- oder Formwerkzeuge einen erheblichen Mehrwert bieten.
Die Werkzeugkosten können auf mehr Teile verteilt werden, während schnellere Zykluszeiten und weniger Sekundäroperationen die effektiven Kosten pro Komponente senken.
Hier bieten Blechbearbeitungswerkzeuge häufig das beste Gleichgewicht zwischen Flexibilität und Produktivität.
Bei höheren Stückzahlen werden spezielle Werkzeuge immer attraktiver.
Wenn ein kundenspezifisches Profil mehrere manuelle Form-, Schweiß-, Bearbeitungs- oder Montagevorgänge überflüssig macht, können sich die Einsparungen schnell summieren.
Für Teile mit extrem hohen Stückzahlen können Hersteller möglicherweise spezielle Stanz- oder Folgeverbundwerkzeuge in Betracht ziehen.
Die richtige Produktionsstrategie kann sich daher ändern, wenn das Produkt vom Prototyp zur ausgereiften Massenproduktion übergeht.
Für kundenspezifische Profilwerkzeuge sind mehr technische Informationen erforderlich als für die Bestellung eines Standard-Rundstempels.
Eine nützliche Werkzeuganfrage sollte normalerweise Folgendes umfassen:
Maschinenhersteller und Modell
Werkzeugsystem
Stationsgröße
2D-Zeichnung
3D-Modell, sofern verfügbar
Materialqualität
Materialstärke
Gegebenenfalls Zug- oder mechanische Eigenschaften
Gewünschte Profilabmessungen
Formhöhe
Biege- oder Formradius
Orientierung
Erforderliche Toleranzen
Anforderungen an die Oberflächenqualität
Produktionsmenge
Aktuelle Herstellungsmethode
Probleme mit dem bestehenden Prozess
Musterteile wo sinnvoll
Eine Zeichnung sollte klar zwischen Schnittmaßen und Formmaßen unterscheiden.
Für spezielle Profile sind Schnittansichten besonders wichtig, da in einer Draufsicht möglicherweise keine Formhöhe, Formschräge, Versätze oder Biegungsgeometrie angezeigt werden.
AFAB TOOL gibt an, CAD- und 3D-Konstruktionsfunktionen für die Werkzeugentwicklung zu nutzen und sowohl Standard- als auch kundenspezifische Stanz- und Biegelösungen zu liefern. Das Produktportfolio umfasst Thick Turret Tooling , Trumpf, Murata, Thin Turret, Salvagnini, Umform-, Spezialanwendungs- und verwandte Werkzeugsysteme.
Tipp: Für ein individuelles Profil senden Sie dem Lieferanten die Zeichnung des fertigen Teils und erläutern Sie die Funktion des Features. Die funktionale Anforderung ermöglicht möglicherweise eine einfachere und zuverlässigere Werkzeuglösung als die exakte Reproduktion der ursprünglichen Geometrie.
Das niedrigste Werkzeugangebot führt nicht unbedingt zu den niedrigsten Herstellungskosten.
Eine bessere Auswertung betrachtet den Gesamtprozess.
Ein kundenspezifisches Werkzeug kann einen höheren Anschaffungspreis rechtfertigen, wenn dadurch ein Arbeitsgang entfällt, die Rüstzeit verkürzt, die Teilekonsistenz verbessert oder die Werkzeuglebensdauer verlängert wird.
Wichtige Kostenfaktoren sind:
Komplexität des Werkzeugdesigns
Werkzeugmaterial
Oberflächenbeschichtung
Stationsgröße
Anzahl der ersetzten Vorgänge
Erwartete Standzeit des Werkzeugs
Möglichkeit zum Nachschleifen
Kosten für Ersatzkomponenten
Rüstzeit
Produktionsmenge
Ausschussreduzierung
Sekundärverarbeitung
Einsparungen bei der Montage
Beispielsweise kann eine geschweißte Klammer durch ein Lanzen-Form-Merkmal ersetzt werden. Eine durchgehende Rippe kann ein dünneres Blech ermöglichen und gleichzeitig die Steifigkeit beibehalten. Ein individueller Ausstanzer kann das wiederholte Knabbern ersetzen. Ein Radversatz kann einen zusätzlichen Abkantvorgang überflüssig machen.
Diese Einsparungen sind beim Vergleich der Anschaffungspreise für Werkzeuge nicht sichtbar.
Hersteller sollten die Kosten pro akzeptablem Fertigteil über die erwartete Produktionslebensdauer bewerten.
Kundenspezifische Werkzeuge stellen oft eine größere Investition dar als Standardstempel, daher verdient die Wartung mehr Aufmerksamkeit.
Die Schneidkanten sollten geschärft werden, bevor es zu übermäßigem Verschleiß kommt. Formflächen sollten glatt und frei von eingebettetem Material bleiben. Führungen, Federn, Einsätze, Abstreifer und austauschbare Komponenten sollten regelmäßig überprüft werden.
Die Profilqualität kann auch frühzeitig vor Werkzeugverschleiß warnen.
Änderungen der Grathöhe, der Formtiefe, des Winkels, der Oberflächenmarkierungen, der Abziehkraft oder der Maßhaltigkeit können darauf hinweisen, dass eine Wartung erforderlich ist.
Auch kundenspezifische Werkzeuge sollten sorgfältig aufbewahrt werden. Eine kleine Delle auf einer präzisionsgeformten Oberfläche kann den gleichen Defekt auf jedem zukünftigen Bauteil reproduzieren.
Mit Wartungsaufzeichnungen können die Anzahl der Treffer, der Schärfverlauf, der Beschichtungszustand, das verarbeitete Material und wiederkehrende Produktionsprobleme verfolgt werden.
Dadurch wird die Werkzeugwartung von einer reaktiven Reparatur zur geplanten Produktionskontrolle.
Blechbearbeitungswerkzeuge für kundenspezifische Profile ermöglichen es Herstellern, über einfache Löcher und gerade Biegungen hinauszugehen.
Mit benutzerdefinierten Stanzungen können nicht standardmäßige Öffnungen effizient erstellt werden. Formwerkzeuge können Lamellen, Rippen, Prägungen, Clips, Aussparungen und andere dreidimensionale Merkmale erzeugen. Mit Radwerkzeugen können durchgehende Rippen und Versätze erzeugt werden, während mit speziellen Abkantwerkzeugen Kanäle, Rückflansche und komplexe gebogene Profile hergestellt werden können.
Die beste Werkzeuglösung hängt vom Material, der Blechdicke, der Geometrie, den Toleranzen, der Formhöhe, den Oberflächenanforderungen, der Produktionsmenge und der nachgelagerten Montage ab.
Ebenso wichtig ist das Design für die Herstellbarkeit. Praktische Radien, ausreichender Merkmalsabstand, die richtige Umformreihenfolge und die richtige Materialauswahl können die Werkzeugbestückung vereinfachen und die Prozesszuverlässigkeit verbessern.
AFAB TOOL Co., Ltd. bietet Stanz- und Biegewerkzeuge für verschiedene Blechproduktionssysteme. Es ist Das Sortiment an Dickrevolverwerkzeugen umfasst Standardwerkzeuge, Spezialanwendungen, Multi-Tool-Systeme, Formwerkzeuge und Zubehör für konventionelle und kundenspezifische Blechprofile.
Für Hersteller, die kundenspezifische Profile entwickeln, besteht der effektivste Ansatz darin, Werkzeuge, Teiledesign, Material, Maschinenkapazität und Produktionsvolumen als ein zusammenhängendes Fertigungssystem zu behandeln und nicht als separate Entscheidungen.
A: Es bezieht sich auf Stempel, Matrizen, Formwerkzeuge, Abkantwerkzeuge, Radwerkzeuge und andere Spezialwerkzeuge, die für die Herstellung nicht standardmäßiger geschnittener oder geformter Blechgeometrien entwickelt wurden.
A: Kundenspezifische Stanzen sind besonders nützlich, wenn die gleiche unregelmäßige Öffnung oder das gleiche Profil wiederholt erzeugt wird und Standardwerkzeuge übermäßiges Nibbeln oder mehrere Arbeitsgänge erfordern würden.
A: Ja. Thick Turret Tooling kann mit geeigneten Werkzeugen Merkmale wie Lamellen, Prägungen, Rippen, Aussparungen, Extrusionen, Lanzenformmerkmale und andere geformte Geometrien erzeugen.
A: Ein Radwerkzeug kann kontinuierliche Profile wie Rippen oder Versätze erzeugen, während sich das Blech entsprechend dem programmierten Pfad durch die Stanzpresse bewegt.
A: Das hängt vom Volumen und der Geometrie ab. Das Laserschneiden ist äußerst flexibel für Prototypen und sich ändernde Designs, während kundenspezifische Stanzwerkzeuge effizienter werden können, wenn das gleiche Profil wiederholt hergestellt wird.
A: Materialqualität, Dicke, Biegeradius, Werkzeuggeometrie, Rückfederung, Faserrichtung, Maschinenzustand und Biegereihenfolge können sich alle auf die endgültige Profilgenauigkeit auswirken.
A: Stellen Sie Maschinenmodell, Werkzeugsystem, Zeichnungen, Material, Dicke, Profilabmessungen, Formhöhe, Toleranzen, Oberflächenanforderungen, erwartete Menge und Details des aktuellen Prozesses bereit.
A: Standardisieren Sie gemeinsame Merkmale, vereinfachen Sie unnötige Geometrie, verwenden Sie kundenspezifische Werkzeuge nur dort, wo sie eine sinnvolle Bearbeitung ersetzen, und bewerten Sie die Kosten pro fertigem Teil und nicht nur den Werkzeugpreis.


