


Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 06/10/2026 Origine: Sito


Precisione ed efficienza mantengono attive e redditizie le operazioni di punzonatura CNC. Selezionare il set di punzoni e matrici sbagliati comporta uno spreco di denaro. Inoltre crea enormi colli di bottiglia in officina. Oggi, le dimensioni delle stazioni confondono molti team di procurement che faticano a bilanciare la capacità delle macchine con rigidi vincoli di budget. Questa guida completa analizza queste dimensioni critiche. Spiegando chiaramente , vi aiutiamo a massimizzare il ritorno sull'investimento e a mantenere un vantaggio competitivo nella moderna lavorazione della lamiera.
I sistemi a torretta spessa utilizzano dimensioni di stazione standardizzate, tipicamente da A a E. Ciascuno è definito dal diametro massimo di perforazione e dalla dimensione diagonale.
Le stazioni più piccole gestiscono perfettamente le microperforazioni ad alta velocità. Le stazioni più grandi affrontano massicce operazioni di tranciatura perimetrale e formatura pesante.
L'integrazione delle funzionalità di indicizzazione automatica e dei supporti multiutensile aumenta esponenzialmente la flessibilità del layout di una torretta esistente.
Le decisioni in materia di approvvigionamento devono basarsi sulla metallurgia dell’acciaio per utensili, sui limiti di tonnellaggio delle macchine e sulle applicazioni specifiche dei materiali.
L'installazione corretta, l'allineamento preciso e la manutenzione ordinaria prevengono l'usura prematura degli utensili e danni catastrofici alla macchina.
Prima di addentrarci in dimensioni specifiche, dobbiamo considerare dove si sta dirigendo la fabbricazione della lamiera. I recenti cambiamenti del mercato mostrano un massiccio aumento dell’automazione e della produzione a luci spente. Le officine di fabbricazione lavorano sempre più materiali ad alta resistenza, in particolare per i settori dei veicoli elettrici e delle energie rinnovabili. Cosa significa questo per gli acquirenti? Gli utensili non possono più essere considerati un materiale di consumo economico. Il settore richiede acciai ultra resistenti, rivestimenti avanzati e un utilizzo preciso delle stazioni per ridurre al minimo l’intervento umano durante i turni senza personale.
Per prendere decisioni di acquisto informate, gli acquirenti devono prima comprendere l'ingegneria fondamentale dietro il design della torretta spessa. A differenza delle vecchie configurazioni a torretta sottile, un sistema a torretta spessa utilizza un gruppo guida significativamente più lungo. Questa guida estesa offre un allineamento superiore dell'utensile, una maggiore stabilità laterale e una robusta resistenza alla flessione durante i cicli di punzonatura intensi. Di conseguenza, le officine di fabbricazione possono lavorare comodamente lamiere più spesse mantenendo tolleranze sottilissime.
Le presse a torretta sono organizzate in stazioni specifiche. Si tratta di fori lavorati con precisione nei dischi della torretta superiore e inferiore, progettati per fissare utensili di dimensioni specifiche. Per i gestori dei negozi, comprendere queste dimensioni è assolutamente fondamentale. Le dimensioni fisiche della stazione determinano la massima portata diagonale del punzone. Se selezioni uno strumento che supera la capacità della stazione, semplicemente non si adatterà. Al contrario, impegnare grandi stazioni per la punzonatura continua di piccoli fori comporta uno spreco di prezioso spazio nella torretta.
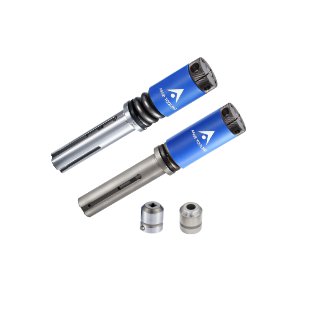
Il fulcro dell'ottimizzazione di una punzonatrice CNC risiede nella comprensione delle capacità e dei limiti di ciascuna dimensione della stazione. La dimensione massima si riferisce sempre alla misura diagonale più lunga sulla faccia del punzone.
Tipo di stazione |
Dimensione diagonale massima |
Applicazioni ottimali |
Grado di acciaio consigliato |
|---|---|---|---|
Una stazione |
12,7 mm/0,500 pollici |
Microperforazioni, roditura ad alta velocità |
Acciaio Premium M2 HSS o PM |
Stazione B |
31,7 mm / 1.250 pollici |
Fori di montaggio standard, feritoie piccole |
HSS standard |
Stazione C |
50,8 mm/2.000 pollici |
Ritagli medi, geometrie con indice automatico |
PM Steel per cicli intensivi |
Stazione D |
88,9 mm / 3.500 pollici |
Pannelli di accesso di grandi dimensioni, supporti multiutensile |
Acciaio per utensili ad alta tenacità |
Stazione E |
114,3 mm/4.500 pollici |
Tranciatura perimetrale massiccia, forme personalizzate |
Acciaio PM resistente agli urti |
Dimensione massima: 0,500 pollici o 12,7 millimetri
Casi d'uso: piccoli fori, roditure e microperforazioni.
Per i colpi ad alta frequenza, Torretta spessa A Station Tooling è il tuo cavallo di battaglia in prima linea. Rappresenta l'ingombro standard più piccolo nella torretta. Gli operatori utilizzano questi strumenti per rosicchiare o perforare continuamente centinaia di fori di ventilazione al minuto. Questo ciclo rapido genera calore e attrito immensi, portando a tassi di usura più rapidi. Gli acquirenti dovrebbero richiedere acciaio rapido M2 premium o gradi di metallurgia in polvere per combattere l'attrito e prolungare la durata tra una macinatura e l'altra.
Dimensione massima: 1.250 pollici o 31,7 millimetri
Casi d'uso: Fori di montaggio standard, fori medi e feritoie piccole.
Le stazioni B gestiscono la maggior parte delle attività standard dell'officina. Accolgono i fori di montaggio hardware più comuni e i ritagli strutturali standard. Poiché colmano il divario tra perforazioni minuscole e ritagli di grandi dimensioni, un tipico layout della torretta fa molto affidamento sulle stazioni B. Mantenere un ampio inventario di forme standard rotonde, quadrate e oblunghe riduce al minimo i tempi di fermo macchina durante i cambi di lavoro.
Dimensione massima: 2.000 pollici o 50,8 millimetri
Casi d'uso: ritagli medio-grandi, fori elettrici e strumenti di formatura più piccoli.
Nello specifico, L'attrezzatura della stazione C della torretta spessa funge da punto debole per la versatilità della torretta. Con una dimensione massima di 50,8 millimetri, questi strumenti rimuovono una quantità significativa di materiale per corsa. Ciò riduce drasticamente la roditura inefficiente. Inoltre, le stazioni C sono candidati perfetti per le applicazioni di indicizzazione automatica. Investire in punzoni C-station ad alta precisione con tolleranza OEM consente agli operatori di eseguire geometrie complesse in modo impeccabile.
Dimensione massima: 3.500 pollici o 88,9 millimetri
Casi d'uso: ritagli di grandi dimensioni, strumenti di formatura specializzati e supporti multiutensile.
Le stazioni D entrano nel territorio dei carichi pesanti. Creano facilmente pannelli di accesso di grandi dimensioni o ospitano strumenti di formatura specializzati che richiedono un ingombro maggiore. Ancora più importante, le stazioni D fungono spesso da host per le unità Multi-Tool. Puoi inserire un multiutensile a 8 stazioni in un singolo foro D, moltiplicando istantaneamente la capacità della tua macchina senza un costoso aggiornamento fisico della torretta.
Dimensione massima: 4.500 pollici o 114,3 millimetri
Casi d'uso: tranciatura perimetrale di grandi dimensioni, forme personalizzate di grandi dimensioni e operazioni di formatura pesanti.
Per la cancellazione massiccia del perimetro, Gli utensili della stazione E a torretta spessa offrono una rimozione del materiale senza pari. Vantando un limite diagonale di 114,3 millimetri, questi strumenti richiedono una rigorosa supervisione ingegneristica. Praticare un foro così grande in acciaio dolce spesso richiede una forza idraulica enorme. Verificare sempre i limiti di tonnellaggio specifici della pressa CNC prima di utilizzare i punzoni E-station per evitare catastrofici guasti di estrazione o sovraccarichi di pressatura.
Quando si configura una macchina o si acquistano strumenti sostitutivi, la distinzione tra stazioni fisse standard e stazioni di indicizzazione automatica ha un impatto diretto sull'efficienza della produzione.
Una stazione standard mantiene l'utensile ad un angolo fisso e stazionario dettato dalla chiave di allineamento. Se il progetto di una parte richiede un ritaglio rettangolare con un angolo di 45 gradi, la configurazione di una stazione standard obbliga l'operatore a caricare uno strumento dedicato con chiave specificatamente per quell'angolo. Al contrario, le stazioni di indicizzazione automatica sono azionate dal controllo CNC della macchina e dai servomotori. Ruotano il punzone e muoiono contemporaneamente di 360 gradi completi, fermandosi esattamente a qualsiasi frazione di grado.
Dal punto di vista della produzione, l'indicizzazione automatica elimina la necessità di acquistare strumenti duplicati impostati su diverse angolazioni. Ciò consente di risparmiare spazio prezioso sulla torretta e di ridurre i costi complessivi di inventario degli utensili. Un singolo punzone rettangolare in una stazione di indicizzazione automatica può ritagliare perimetri angolari complessi che altrimenti richiederebbero più colpi. La decisione di investire in strumenti di indicizzazione automatica implica soppesare una maggiore spesa in conto capitale iniziale rispetto all’efficienza operativa a lungo termine. Il ritorno sull'investimento si ottiene rapidamente grazie ai tempi di installazione ridotti e alla capacità di accettare lavori di fabbricazione più complessi e con margini più elevati.
La fabbricazione moderna richiede la massima efficienza dalle apparecchiature esistenti. Non è sempre necessario acquistare una nuova punzonatrice per aumentare la capacità. Gli investimenti strategici in attrezzature possono moltiplicare le capacità delle macchine.
Lo spazio della torretta è una risorsa finita. Una torretta standard può avere solo da 20 a 30 stazioni. Se un lavoro richiede numerose dimensioni di fori di piccole dimensioni, la torretta raggiunge rapidamente la capacità. Ciò costringe gli operatori a fermare la macchina e a scambiare gli utensili manualmente. Per risolvere questo collo di bottiglia, gli acquirenti possono investire in Multi-Tools. Un multiutensile a 8 stazioni posizionato in una stazione D consente alla macchina di accedere a otto diversi punzoni della stazione A o della stazione B all'interno di un unico foro della torretta. Ciò trasforma effettivamente una torretta da 20 stazioni in una centrale elettrica ad alta capacità.
Affidarsi esclusivamente a punzoni rotondi e quadrati standard per forme complesse porta a una roditura eccessiva. La roditura crea bordi di scarsa qualità, fenomeno noto come smerlatura, e provoca un'usura inutile del sistema idraulico della macchina. La valutazione del rapporto costo-efficacia delle forme personalizzate consente agli operatori di completare un profilo in un unico colpo. Gli strumenti di formatura specializzati possono anche eseguire svasature, formatura di cerniere e nervature delle ruote direttamente sulla punzonatrice. Ciò elimina completamente la necessità di operazioni secondarie su una pressa piegatrice.
L'acquisto di utensili per punzonatrici CNC è un investimento strategico nella produttività dell'officina. L'attenzione si è decisamente spostata dal costo iniziale più basso alla massima efficacia complessiva dell'attrezzatura. Per allinearsi alle moderne esigenze ingegneristiche, gli acquirenti devono valutare gli strumenti sulla base di standard rigorosi e attuabili.
Regola 1: abbinare la metallurgia al materiale
Il fondamento di ogni punzone ad alte prestazioni è la qualità dell'acciaio. Gli utensili standard sono generalmente realizzati in acciaio ad alta velocità, come il grado M2. Sebbene sia eccellente per la punzonatura di materiali morbidi come l'alluminio, si deteriora rapidamente in ambienti ad alto ciclo. Per i materiali abrasivi come l'acciaio inossidabile, gli acquirenti devono dare priorità all'acciaio per utensili della metallurgia delle polveri. L'acciaio PM garantisce una distribuzione uniforme del carburo, con conseguente tenacità significativamente più elevata e una durata dell'utensile da due a tre volte superiore.
Regola 2: calcolare e verificare il tonnellaggio
Ogni punzonatrice CNC opera entro una capacità di tonnellaggio massimo, solitamente compresa tra 20 e 50 tonnellate. È necessario garantire che l'attrezzatura non superi i limiti operativi sicuri. Utilizzare la formula di tonnellaggio standard: perimetro del taglio moltiplicato per lo spessore del materiale moltiplicato per la resistenza al taglio del materiale. Se un'applicazione pesante supera la capacità della macchina, consultare il produttore dell'attrezzatura per incorporare gli angoli di taglio sulla faccia del punzone. L'aggiunta del taglio sul tetto riduce significativamente la forza di punzonatura richiesta.
Regola 3: Tolleranze OEM richieste
Sebbene l'utensileria a torretta spessa sia un sistema standardizzato, piccole variazioni dimensionali tra i marchi di macchine possono causare problemi di allineamento. Verificare che il produttore produca componenti rispettando le rigorose tolleranze del produttore dell'attrezzatura originale. I gruppi guida, i contenitori e le sedi per chiavetta devono corrispondere perfettamente al modello specifico della macchina. Le chiavette lavorate in modo inadeguato causano la rotazione dell'utensile durante il funzionamento, con conseguenti brutali urti dello stampo.
Regola 4: utilizzare rivestimenti avanzati per lavori ad alto attrito
L'attrito è il principale nemico della durata del punzone. Durante la punzonatura dell'acciaio zincato, particelle microscopiche si saldano ai fianchi del punzone. Questo fenomeno è noto come irritante. Investire in rivestimenti superficiali avanzati come il nitruro di titanio o il nitruro di zirconio brevettato fornisce una barriera altamente lubrificante. Ciò impedisce l'adesione del materiale e impedisce l'estrazione dei residui.
Anche gli strumenti più pregiati falliranno prematuramente se installati in modo errato o sottoposti a scarsa manutenzione. La definizione di rigorose procedure operative standard per la configurazione degli utensili preserva sia gli strumenti che la pressa.
L'installazione di strumenti per stazioni C, D ed E più grandi richiede precisione. La pulizia è fondamentale. Prima di inserire qualsiasi utensile, pulire accuratamente il foro della torretta e la guida dell'utensile. Anche un sottile strato di polvere metallica può alterare l'allineamento dell'utensile di pochi millesimi di pollice. Assicurarsi che la chiave sulla guida dell'utensile si incastri perfettamente nella sede della chiavetta nella torretta. Non forzare mai uno strumento nella stazione.
Un programma di manutenzione proattivo è il modo più efficace per ridurre i costi degli utensili. Aspettare che il pugno diventi visibilmente sordo è un errore costoso. La regola d'oro dell'affilatura impone che un'affilatura leggera e frequente sia di gran lunga superiore ad un'affilatura pesante e poco frequente. Gli utensili devono essere affilati non appena il tagliente sviluppa un leggero raggio. L'asportazione di soli 0,1-0,2 millimetri di materiale mantiene regolarmente l'utensile in condizioni ottimali. Quando una matrice viene affilata, la sua altezza complessiva diminuisce. Gli operatori devono utilizzare spessori di precisione per mantenere la corretta profondità di penetrazione.
Inoltre, una lubrificazione adeguata riduce l'attrito e il calore. Assicurati che il sistema di lubrificazione automatica dell'utensile funzioni correttamente. Utilizzare il sistema Air Blow della macchina per iniettare un getto di olio pressurizzato e aria al centro del punzone. Questo lubrifica il tagliente mentre soffia attivamente lo sfrido verso il basso attraverso lo stampo.
La selezione di un partner per gli utensili è una decisione operativa a lungo termine. Il produttore giusto funge da estensione del tuo dipartimento di ingegneria. Quando controlli potenziali fornitori di utensili, richiedi trasparenza. I fornitori premium rettificano i punzoni con tolleranze di più o meno 0,0005 pollici per garantire una perfetta concentricità. Assicurati che forniscano le certificazioni dei materiali per il loro acciaio per utensili in modo da avere la certezza assoluta di ricevere acciaio PM autentico.
Acquistare utensili CNC significa acquisire competenze ingegneristiche. Un produttore rispettabile avrà a disposizione ingegneri applicativi per rivedere i disegni di parti complesse. Se il tuo negozio ha problemi con un numero elevato di risultati su un ritaglio di grandi dimensioni, un tecnico del fornitore potrebbe suggerire uno strumento multiuso progettato su misura. Questo livello di supporto consultivo ha un impatto diretto sui tuoi profitti.
La scelta delle dimensioni corrette della stazione torretta è fondamentale per massimizzare l’efficienza produttiva e prevenire la costosa usura della macchina. Abbinando meticolosamente la dimensione del punzone al foro della torretta appropriato e investendo in acciaio per utensili di prima qualità, ridurrai drasticamente i tempi di configurazione giornalieri. Valuta i tuoi fornitori in base alla qualità della loro metallurgia e alla forza del loro supporto tecnico. Per le officine che desiderano aggiornare le proprie capacità di fabbricazione con soluzioni progettate con precisione, la collaborazione con leader del settore come AFAB Tooling garantisce di ottenere le specifiche esatte richieste per i lavori più impegnativi. Controlla oggi stesso il layout attuale della tua torretta e scopri nuove strade per l'ottimizzazione operativa.
Le torrette spesse utilizzano un gruppo guida significativamente più lungo rispetto alle torrette sottili. Questa guida estesa fornisce un allineamento e una rigidità superiori dell'utensile durante la corsa di punzonatura. Il design robusto consente alle macchine a torretta spessa di lavorare lamiere più spesse, mantenere tolleranze più strette e funzionare a velocità più elevate con un'usura degli utensili drasticamente ridotta.
Sì, gli operatori possono utilizzare facilmente strumenti più piccoli in stazioni più grandi utilizzando adattatori per stazioni di precisione. Un adattatore da D a B consente a uno strumento della stazione B di funzionare perfettamente all'interno di un foro della stazione D. Questa strategia altamente conveniente massimizza la flessibilità della torretta e riduce la necessità di continui cambi manuali degli utensili.
Per determinare la forza di punzonatura richiesta, moltiplicare il perimetro totale della forma del punzone per lo spessore del materiale, quindi moltiplicare il risultato per la resistenza al taglio del materiale specifico. Se il tonnellaggio calcolato supera i limiti della macchina, è necessario utilizzare uno strumento con angoli di taglio aggiunti per ridurre la forza di pressione.
Assolutamente. Le presse a torretta spessa eccellono nelle operazioni di formatura. Installando matrici di formatura specializzate nelle stazioni C o D più grandi, gli operatori possono creare feritoie, estrusioni, svasature e parti elettriche pretranciabili direttamente sulla punzonatrice. Ciò elimina la necessità di spostare le parti in un'operazione secondaria della pressa piegatrice.
L'estrazione degli sfridi viene impedita utilizzando matrici progettate con geometria specializzata priva di sfridi. Queste matrici presentano leggere costrizioni per intrappolare il materiale di scarto sotto il tagliente. Gli operatori devono inoltre mantenere un corretto gioco dello stampo in base all'esatto spessore del materiale, garantire che gli strumenti siano affilati e applicare costantemente una lubrificazione adeguata tramite un sistema di soffio d'aria.
I punzoni dovrebbero essere affilati non appena il tagliente inizia ad arrotondarsi. L'implementazione di una routine di molatura frequente e leggera, rimuovendo solo una frazione di millimetro di materiale, prolunga la durata complessiva dell'utensile in modo molto maggiore rispetto all'attesa che il bordo del punzone sia fortemente deteriorato.


