


Просмотры: 0 Автор: Редактор сайта Время публикации: 6 октября 2026 г. Происхождение: Сайт


Точность и эффективность делают работу пуансонов с ЧПУ эффективной и прибыльной. Выбор неправильного пуансона и штампов приводит к пустой трате денег. Это также создает огромные узкие места в цехах. Сегодня размеры станций сбивают с толку многие отделы закупок, которые изо всех сил пытаются сбалансировать производительность оборудования при жестких бюджетных ограничениях. В этом подробном руководстве подробно описаны эти важные аспекты. Объясняя толстые револьверные инструменты , мы помогаем вам максимизировать окупаемость инвестиций и поддерживать конкурентоспособность в современном производстве листового металла.
В системах с толстыми револьверными головками используются стандартные размеры станций, обычно от A до E. Каждый из них определяется максимальным диаметром пробивания отверстий и размером диагонали.
Небольшие станции прекрасно справляются с высокоскоростной микроперфорацией. Более крупные станции выполняют массивную заготовку по периметру и тяжелую формовку.
Интеграция возможностей автоматической индексации и держателей для нескольких инструментов экспоненциально увеличивает гибкость существующей компоновки револьверной головки.
Решения о закупках должны основываться на металлургии инструментальной стали, ограничениях на тоннаж оборудования и конкретных применениях материалов.
Правильная установка, точная центровка и регулярное техническое обслуживание предотвращают преждевременный износ инструмента и катастрофическое повреждение машины.
Прежде чем углубляться в конкретные измерения, мы должны посмотреть, в каком направлении движется производство листового металла. Недавние изменения на рынке свидетельствуют о резком росте автоматизации и производства без освещения. Производственные цеха все чаще перерабатывают высокопрочные материалы, особенно для секторов электромобилей и возобновляемых источников энергии. Что это значит для покупателей? Инструмент больше нельзя рассматривать как дешевый расходный материал. Отрасль требует сверхпрочных сталей, современных покрытий и точного использования станций, чтобы свести к минимуму вмешательство человека во время неукомплектованных смен.
Чтобы принять обоснованное решение о покупке, покупатели должны сначала понять фундаментальную инженерную основу конструкции толстой башни. В отличие от старых конфигураций тонкой револьверной башни, в толстой револьверной системе используется значительно более длинный направляющий узел. Эта расширенная направляющая обеспечивает превосходное выравнивание инструмента, повышенную боковую устойчивость и надежную устойчивость к отклонению во время интенсивных циклов штамповки. Следовательно, производственные цеха могут с легкостью обрабатывать более толстые листы металла, сохраняя при этом минимальные допуски.
Револьверные прессы объединены в отдельные станции. Это прецизионные отверстия в верхнем и нижнем дисках револьверной головки, предназначенные для крепления инструментов определенных размеров. Для менеджеров магазинов понимание этих размеров абсолютно важно. Физические размеры станции диктуют максимальный диагональный вылет пуансона. Если выбрать инструмент, превышающий возможности станции, он просто не подойдет. И наоборот, использование больших станций для непрерывной пробивания мелких отверстий приводит к потере ценной площади башни.
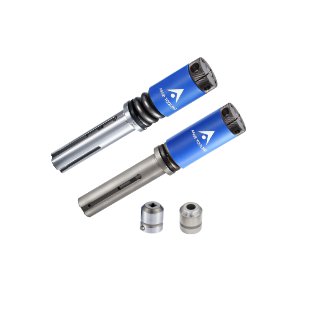
Суть оптимизации пробивного пресса с ЧПУ заключается в понимании возможностей и ограничений каждого размера станции. Максимальный размер всегда относится к самой длинной диагонали поперек лицевой стороны пуансона.
Тип станции |
Макс. диагональный размер |
Оптимальные приложения |
Рекомендуемая марка стали |
|---|---|---|---|
Станция |
12,7 мм/0,500 дюйма |
Микроперфорация, высокоскоростная высечка. |
Премиум M2 HSS или сталь PM |
Станция Б |
31,7 мм / 1,250 дюйма |
Стандартные монтажные отверстия, небольшие жалюзи |
Стандартный быстродействующий стандарт |
Станция С |
50,8 мм / 2000 дюймов |
Средние вырезы, геометрия с автоиндексацией |
PM Steel для многоцикловых циклов |
Станция Д |
88,9 мм / 3500 дюймов |
Большие панели доступа, держатели для нескольких инструментов. |
Высокопрочная инструментальная сталь |
Станция Е |
114,3 мм / 4500 дюймов |
Массивная заглушка по периметру, нестандартные формы |
Ударопрочная сталь PM |
Максимальный размер: 0,500 дюйма или 12,7 миллиметра.
Варианты использования: небольшие отверстия, высечки и микроперфорации.
Для высокочастотных ударов Инструменты Thick Turret A Station — ваша рабочая лошадка на передовой. Это представляет собой наименьшую стандартную площадь, занимаемую башней. Операторы используют эти инструменты для непрерывной высечки или пробивания сотен вентиляционных отверстий в минуту. Такая быстрая езда на велосипеде генерирует огромное количество тепла и трения, что приводит к более быстрому износу. Покупателям следует требовать высококачественную быстрорежущую сталь M2 или марки порошковой металлургии для борьбы с трением и продления срока службы между шлифовками.
Максимальный размер: 1,250 дюйма или 31,7 миллиметра.
Варианты использования: стандартные монтажные отверстия, средние выбивные отверстия и небольшие жалюзи.
Станции B выполняют большую часть стандартных задач цеха. Они подходят для наиболее распространенных монтажных отверстий и стандартных конструктивных вырезов. Поскольку они устраняют разрыв между крошечными перфорациями и большими вырезами, типичная компоновка башни во многом зависит от станций B. Наличие надежного склада стандартных круглых, квадратных и округлых форм сводит к минимуму время простоя оборудования во время смены работ.
Максимальный размер: 2000 дюймов или 50,8 мм.
Варианты использования: вырезы среднего и большого размера, электрические выбивки и инструменты для формовки меньшего размера.
Конкретно, Инструменты для станции Thick Turret C обеспечивают универсальность револьверной головки. Имея максимальный размер 50,8 мм, эти инструменты удаляют значительное количество материала за один ход. Это значительно сокращает неэффективное откусывание. Кроме того, станции C являются идеальными кандидатами для приложений с автоиндексацией. Инвестиции в высокоточные пуансоны C-станции с допуском OEM позволяют операторам безупречно выполнять изделия сложной геометрии.
Максимальный размер: 3500 дюймов или 88,9 миллиметров.
Варианты использования: большие вырезы, специальные инструменты для формовки и держатели для нескольких инструментов.
Станции D вступают на территорию тяжелых условий эксплуатации. Они легко создают большие панели доступа или размещают специализированные инструменты для формования, требующие большей площади. Что еще более важно, станции D часто служат хостом для многофункциональных устройств. Вы можете установить 8-позиционный многофункциональный инструмент в одно отверстие D, мгновенно увеличивая производительность вашего станка без дорогостоящей физической модернизации револьверной головки.
Максимальный размер: 4500 дюймов или 114,3 миллиметра.
Варианты использования: массивная вырубка по периметру, большие нестандартные формы и тяжелые операции формовки.
Для массивного заглушения по периметру, Инструменты Thick Turret E Station обеспечивают непревзойденное удаление материала. Имея ограничение по диагонали 114,3 миллиметра, эти инструменты требуют строгого технического контроля. Пробивка такого большого отверстия в толстой мягкой стали требует огромной гидравлической силы. Всегда проверяйте ограничения по тоннажу вашего пресса с ЧПУ перед использованием пуансонов E-станции, чтобы предотвратить катастрофические сбои при зачистке или перегрузки при прессовании.
При настройке станка или покупке сменных инструментов различие между стандартными стационарными станциями и станциями с автоматической индексацией напрямую влияет на эффективность производства.
Стандартная станция удерживает инструмент под фиксированным неподвижным углом, определяемым ключом выравнивания. Если конструкция детали требует прямоугольного выреза под углом 45 градусов, стандартная установка станции вынуждает оператора загружать специальный инструмент, специально предназначенный для этого угла. Напротив, станции с автоиндексацией приводятся в действие системой управления станком с ЧПУ и серводвигателями. Они вращают пуансон и штампуют одновременно на полные 360 градусов, останавливаясь точно на любой доле градуса.
С точки зрения производства автоматическая индексация исключает необходимость приобретения дубликатов инструментов, установленных под разными углами. Это экономит ценное пространство в револьверной головке и снижает общие затраты на инвентарь. Один прямоугольный пуансон на станции с автоиндексацией может вырезать сложные угловые периметры, которые в противном случае потребовали бы нескольких ударов. Решение инвестировать в инструменты для автоматической индексации предполагает сопоставление более высоких первоначальных капитальных затрат с долгосрочной эксплуатационной эффективностью. Окупаемость инвестиций быстро возрастает благодаря сокращению времени наладки и возможности выполнять более сложные и высокорентабельные производственные работы.
Современное производство требует максимальной эффективности от существующего оборудования. Не всегда нужно покупать новый пробивной пресс, чтобы увеличить производительность. Стратегические инвестиции в оснастку могут увеличить возможности станков.
Пространство для турелей — ограниченный ресурс. Стандартная турель может иметь всего 20–30 станций. Если для работы требуется большое количество отверстий небольшого размера, револьверная головка быстро достигает своей мощности. Это вынуждает операторов останавливать машину и менять инструменты вручную. Чтобы решить эту проблему, покупатели могут инвестировать в многофункциональные инструменты. Многофункциональный инструмент с 8 станциями, размещенный на станции D, позволяет машине получать доступ к восьми различным станциям A или B в пределах одного отверстия револьверной головки. Это фактически превращает 20-станционную турель в мощную электростанцию.
Использование только стандартных круглых и квадратных пуансонов для изготовления сложных форм приводит к чрезмерной высечке. Высечка приводит к ухудшению качества кромки (так называемому высечке) и приводит к ненужному износу гидравлической системы станка. Оценка экономической эффективности нестандартных форм позволяет операторам создать профиль за один проход. Специализированные формовочные инструменты также могут выполнять зенковку, формование шарниров и ребрирование колес непосредственно на штамповочном прессе. Это полностью исключает необходимость вторичных операций на листогибочном прессе.
Покупка штамповочного пресса с ЧПУ — это стратегическая инвестиция в производительность цеха. Акцент решительно сместился с минимальных первоначальных затрат на максимальную общую эффективность оборудования. Чтобы соответствовать современным инженерным требованиям, покупатели должны оценивать инструменты на основе строгих и действенных стандартов.
Правило 1: Сопоставьте металлургию с материалом.
Основой любого высокопроизводительного пуансона является качество стали. Стандартный инструмент обычно изготавливается из быстрорежущей стали, например марки М2. Несмотря на то, что он отлично подходит для пробивания мягких материалов, таких как алюминий, он быстро выходит из строя в условиях большого количества циклов. При выборе абразивных материалов, таких как нержавеющая сталь, покупатели должны отдавать предпочтение инструментальной стали порошковой металлургии. Сталь PM обеспечивает равномерное распределение карбидов, что приводит к значительно более высокой ударной вязкости и увеличению срока службы инструмента в два-три раза.
Правило 2: Рассчитайте и проверьте тоннаж.
Каждый пробивной пресс с ЧПУ работает в пределах максимальной грузоподъемности, обычно от 20 до 50 тонн. Вы должны убедиться, что инструмент не выйдет за пределы безопасных рабочих пределов. Используйте стандартную формулу тоннажа: периметр разреза, умноженный на толщину материала, умноженный на прочность материала на сдвиг. Если тяжелые условия эксплуатации превышают возможности машины, проконсультируйтесь с производителем инструментов, чтобы указать углы сдвига на поверхности пуансона. Добавление сдвига на крыше значительно снижает требуемую силу продавливания.
Правило 3: Требуйте допусков OEM.
Хотя толстые револьверные инструменты являются стандартизированной системой, незначительные различия в размерах между марками станков могут вызвать проблемы с центровкой. Убедитесь, что производитель производит компоненты в соответствии со строгими допусками производителя оригинального оборудования. Направляющие в сборе, канистры и шпоночные канавки должны идеально соответствовать вашей конкретной модели машины. Плохо обработанные шпоночные пазы приводят к вращению инструмента во время работы, что приводит к серьезным поломкам штампа.
Правило 4. Используйте усовершенствованные покрытия для работ с высоким коэффициентом трения
Трение — главный враг срока службы штампа. При штамповке оцинкованной стали микроскопические частицы привариваются к боковым сторонам пуансона. Это явление известно как раздражение. Инвестиции в усовершенствованные поверхностные покрытия, такие как нитрид титана или запатентованный нитрид циркония, обеспечивают высокий смазывающий барьер. Это предотвращает прилипание материала и предотвращает вытягивание пробок.
Даже самые качественные инструменты преждевременно выйдут из строя, если они установлены неправильно или плохо обслуживаются. Установление строгих стандартных рабочих процедур по настройке инструментов позволяет сохранить как инструменты, так и пресс.
Установка более крупных инструментов станций C, D и E требует точности. Чистота имеет первостепенное значение. Прежде чем вставлять какой-либо инструмент, тщательно очистите отверстие револьверной головки и направляющую инструмента. Даже тонкий слой металлической пыли может сместить выравнивание инструмента на несколько тысячных долей дюйма. Убедитесь, что шпонка на направляющей инструмента идеально входит в паз в револьверной головке. Никогда не вставляйте инструмент в станцию силой.
График упреждающего технического обслуживания является наиболее эффективным способом снижения затрат на инструмент. Ждать, пока удар станет заметно тупым, — дорогостоящая ошибка. Золотое правило заточки гласит, что частая и легкая заточка значительно превосходит нечастую и тяжелую заточку. Инструменты следует затачивать, как только режущая кромка приобретет небольшой радиус. Регулярное шлифование всего лишь 0,1–0,2 мм материала позволяет поддерживать инструмент в отличном состоянии. При заточке матрицы ее общая высота уменьшается. Операторы должны использовать прецизионные прокладки для поддержания правильной глубины проникновения.
Кроме того, достаточная смазка снижает трение и нагрев. Убедитесь, что ваша автоматическая система смазки инструмента работает правильно. Используйте систему продувки машины Air Blow, чтобы нагнетать струю масла и воздуха под давлением в центр пуансона. Это смазывает режущую кромку, активно продувая заготовку вниз через матрицу.
Выбор партнера по оснащению — это долгосрочное оперативное решение. Правильный производитель действует как продолжение вашего инженерного отдела. При проверке потенциальных поставщиков инструментов требуйте прозрачности. Поставщики премиум-класса шлифуют пуансоны с допуском плюс-минус 0,0005 дюйма, чтобы гарантировать идеальную концентричность. Убедитесь, что они предоставляют сертификаты материалов для своей инструментальной стали, чтобы вы были абсолютно уверены, что получаете подлинную сталь PM.
Покупка инструмента с ЧПУ означает приобретение инженерного опыта. У авторитетного производителя есть инженеры по применению, которые смогут просмотреть чертежи сложных деталей. Если в вашем магазине наблюдается большое количество попаданий при большом вырезе, инженер-продавец может предложить специально разработанный многофункциональный инструмент. Этот уровень консультативной поддержки напрямую влияет на вашу прибыль.
Выбор правильных размеров револьверной станции имеет основополагающее значение для максимизации эффективности производства и предотвращения дорогостоящего износа оборудования. Тщательно подбирая размер пуансона под соответствующий диаметр револьверной головки и инвестируя в инструментальную сталь премиум-класса, вы значительно сокращаете ежедневное время наладки. Оцените своих поставщиков по качеству их металлургии и мощности их технической поддержки. Для предприятий, стремящихся расширить свои производственные возможности с помощью прецизионных решений, партнерство с такими лидерами отрасли, как AFAB Tooling, гарантирует получение точных спецификаций, необходимых для самых сложных задач. Проверьте свою текущую компоновку башни сегодня и откройте для себя новые возможности оптимизации работы.
В толстых револьверных головках используется значительно более длинный направляющий узел по сравнению с тонкими револьверными головками. Эта расширенная направляющая обеспечивает превосходное выравнивание инструмента и жесткость во время штамповки. Прочная конструкция позволяет станкам с толстыми револьверными головками обрабатывать более толстый листовой металл, поддерживать более жесткие допуски и работать на более высоких скоростях, значительно снижая износ инструмента.
Да, операторы могут легко использовать инструменты меньшего размера на более крупных станциях, используя прецизионные адаптеры для станций. Переходник D-B позволяет инструменту B-станции идеально работать в отверстии D-станции. Эта высокорентабельная стратегия максимизирует гибкость револьверной головки и снижает необходимость постоянной ручной смены инструмента.
Чтобы определить необходимую силу пробивки, умножьте общий периметр формы пуансона на толщину материала, а затем умножьте полученный результат на прочность на сдвиг конкретного материала. Если расчетный тоннаж превышает возможности вашей машины, вам необходимо использовать инструмент с дополнительными углами сдвига, чтобы уменьшить силу прессования.
Абсолютно. Револьверные прессы большой толщины превосходно справляются с формовочными операциями. Установив специализированные формовочные матрицы на более крупные станции C или D, операторы могут создавать жалюзи, экструзии, зенковки и электрические выбивки непосредственно на пуансоне. Это устраняет необходимость перемещения деталей на вторичный листогибочный пресс.
Вытягивание пробок предотвращается за счет использования матриц со специальной геометрией, исключающей пробки. Эти матрицы имеют небольшие сужения для улавливания отходов материала под режущей кромкой. Операторы также должны поддерживать правильный зазор в штампе с учетом точной толщины материала, следить за тем, чтобы инструменты были острыми, и постоянно наносить достаточную смазку с помощью системы подачи воздуха.
Пуансоны следует затачивать, как только режущая кромка начнет закругляться. Внедрение процедуры частого и легкого шлифования — удаление лишь доли миллиметра материала — продлевает общий срок службы инструмента значительно больше, чем ожидание, пока кромка пуансона сильно изнашивается.


