


Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-10-06 Origen: Sitio


La precisión y la eficiencia mantienen vivas y rentables las operaciones de punzonadoras CNC. Seleccionar los juegos de punzones y matrices incorrectos es una pérdida de dinero. También crea enormes cuellos de botella en el taller. Hoy en día, el tamaño de las estaciones confunde a muchos equipos de adquisiciones que luchan por equilibrar la capacidad de las máquinas con estrictas restricciones presupuestarias. Esta guía completa desglosa estas dimensiones críticas. explicando herramientas de torreta gruesa claramente, lo ayudamos a maximizar el retorno de su inversión y mantener una ventaja competitiva en la fabricación moderna de chapa metálica.
Los sistemas de torreta gruesa utilizan tamaños de estación estandarizados, generalmente de la A a la E. Cada uno se define por su diámetro máximo de perforación y su dimensión diagonal.
Las estaciones más pequeñas manejan perfectamente las microperforaciones de alta velocidad. Las estaciones más grandes abordan el corte perimetral masivo y el conformado de alta resistencia.
La integración de capacidades de índice automático y soportes para herramientas múltiples aumenta exponencialmente la flexibilidad del diseño de una torreta existente.
Las decisiones de adquisición deben depender de la metalurgia del acero para herramientas, los límites de tonelaje de las máquinas y las aplicaciones de materiales específicos.
La instalación correcta, la alineación precisa y el mantenimiento de rutina previenen el desgaste prematuro de las herramientas y daños catastróficos a la máquina.
Antes de profundizar en dimensiones específicas, debemos observar hacia dónde se dirige la fabricación de chapa. Los cambios recientes en el mercado muestran un aumento masivo de la automatización y la fabricación sin luces. Los talleres de fabricación procesan cada vez más materiales de alta resistencia, especialmente para los sectores de vehículos eléctricos y energías renovables. ¿Qué significa esto para los compradores? Las herramientas ya no pueden considerarse un consumible barato. La industria exige aceros ultraduraderos, recubrimientos avanzados y una utilización precisa de las estaciones para minimizar la intervención humana durante los turnos sin personal.
Para tomar decisiones de compra informadas, los compradores primero deben comprender la ingeniería fundamental detrás del diseño de la torre gruesa. A diferencia de las configuraciones de torreta delgada más antiguas, un sistema de torreta gruesa utiliza un conjunto de guía significativamente más largo. Esta guía extendida ofrece una alineación superior de la herramienta, una mayor estabilidad lateral y una robusta resistencia a la deflexión durante ciclos intensos de punzonado. En consecuencia, los talleres de fabricación pueden procesar cómodamente láminas de metal más gruesas manteniendo tolerancias muy finas.
Las prensas de torreta están organizadas en estaciones específicas. Se trata de orificios mecanizados con precisión en los discos de la torreta superior e inferior diseñados para asegurar tamaños de herramientas específicos. Para los gerentes de tienda, comprender estos tamaños es absolutamente fundamental. Las dimensiones físicas de la estación dictan el alcance diagonal máximo del punzón. Si selecciona una herramienta que excede la capacidad de la estación, simplemente no encajará. Por el contrario, ocupar grandes estaciones para realizar perforaciones continuas de pequeños orificios desperdicia valioso espacio en la torreta.
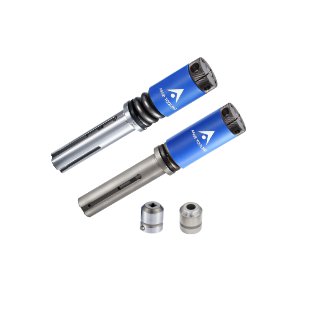
El núcleo de la optimización de una punzonadora CNC radica en comprender las capacidades y limitaciones de cada tamaño de estación. La dimensión máxima siempre se refiere a la medida diagonal más larga a lo largo de la cara del punzón.
Tipo de estación |
Dimensión diagonal máxima |
Aplicaciones óptimas |
Grado de acero recomendado |
|---|---|---|---|
una estacion |
12,7 mm/0,500 pulgadas |
Microperforaciones, mordisqueo a alta velocidad |
Acero premium M2 HSS o PM |
Estación B |
31,7 mm / 1.250 pulgadas |
Orificios de montaje estándar, rejillas pequeñas |
HSS estándar |
Estación C |
50,8 mm / 2.000 pulgadas |
Recortes medianos, geometrías de índice automático. |
PM Steel para ciclos altos |
Estación D |
88,9 mm / 3.500 pulgadas |
Paneles de acceso grandes, soportes para herramientas múltiples |
Acero para herramientas de alta tenacidad |
Estación E |
114,3 mm / 4.500 pulgadas |
Ciego perimetral masivo, formas personalizadas |
Acero PM resistente a los golpes |
Dimensión máxima: 0,500 pulgadas o 12,7 milímetros
Casos de uso: Agujeros pequeños, mordiscos y microperforaciones.
Para golpes de alta frecuencia, Las herramientas de estación A de torreta gruesa son su caballo de batalla de primera línea. Representa la huella estándar más pequeña en la torreta. Los operadores utilizan estas herramientas para mordisquear o perforar continuamente cientos de orificios de ventilación por minuto. Este ciclo rápido genera un calor y una fricción inmensos, lo que provoca tasas de desgaste más rápidas. Los compradores deben exigir acero de alta velocidad M2 premium o grados de metalurgia en polvo para combatir la fricción y extender la vida útil entre rectificados.
Dimensión máxima: 1,250 pulgadas o 31,7 milímetros
Casos de uso: Orificios de montaje estándar, orificios ciegos medianos y rejillas pequeñas.
Las estaciones B manejan la mayor parte de las tareas estándar del taller. Se adaptan a los orificios de montaje de hardware más comunes y a los recortes estructurales estándar. Debido a que cierran la brecha entre perforaciones pequeñas y cortes grandes, un diseño de torre típico depende en gran medida de las estaciones B. Mantener un inventario sólido de formas estándar redondas, cuadradas y oblongas minimiza el tiempo de inactividad de la máquina durante los cambios de trabajo.
Dimensión máxima: 2000 pulgadas o 50,8 milímetros
Casos de uso: Recortes de tamaño mediano a grande, troqueles eléctricos y herramientas de conformado más pequeñas.
Específicamente, Las herramientas de estación C de torreta gruesa sirven como el punto óptimo para la versatilidad de la torreta. Con una dimensión máxima de 50,8 milímetros, estas herramientas eliminan una cantidad significativa de material por pasada. Esto reduce drásticamente los mordiscos ineficientes. Además, las estaciones C son candidatas perfectas para aplicaciones de autoindexación. Invertir en punzones de estación C de alta precisión con tolerancia OEM permite a los operadores ejecutar geometrías complejas sin problemas.
Dimensión máxima: 3,500 pulgadas o 88,9 milímetros
Casos de uso: Recortes grandes, herramientas de conformado especializadas y portaherramientas múltiples.
Las estaciones D entran en territorio de servicio pesado. Crean fácilmente grandes paneles de acceso o albergan herramientas de conformado especializadas que requieren un espacio más grande. Más importante aún, las estaciones D frecuentemente sirven como host para unidades multiherramienta. Puede colocar una multiherramienta de 8 estaciones en un solo orificio D, multiplicando instantáneamente la capacidad de su máquina sin una costosa actualización física de la torreta.
Dimensión máxima: 4,500 pulgadas o 114,3 milímetros
Casos de uso: corte perimetral masivo, formas personalizadas grandes y operaciones de conformado de alta resistencia.
Para una limpieza perimetral masiva, Las herramientas de estación E de torreta gruesa ofrecen una eliminación de material inigualable. Con un límite diagonal de 114,3 milímetros, estas herramientas requieren una estricta supervisión de ingeniería. Perforar un agujero de este tamaño en acero dulce y grueso exige una fuerza hidráulica enorme. Verifique siempre los límites de tonelaje específicos de su prensa CNC antes de implementar los punzones de la estación E para evitar fallas catastróficas de desmontaje o sobrecargas de prensado.
Al configurar una máquina o comprar herramientas de repuesto, distinguir entre estaciones fijas estándar y estaciones de índice automático impacta directamente en la eficiencia de la producción.
Una estación estándar sostiene la herramienta en un ángulo fijo y estacionario dictado por la clave de alineación. Si el diseño de una pieza requiere un corte rectangular en un ángulo de 45 grados, una configuración de estación estándar obliga al operador a cargar una herramienta dedicada diseñada específicamente para ese ángulo. Por el contrario, las estaciones de autoindexación son accionadas por el control CNC de la máquina y por servomotores. Giran el punzón y mueren simultáneamente 360 grados completos, deteniéndose con precisión en cualquier fracción de grado.
Desde el punto de vista de la producción, la indexación automática elimina la necesidad de comprar herramientas duplicadas colocadas en diferentes ángulos. Esto ahorra un valioso espacio en la torreta y reduce los costos generales de inventario de herramientas. Un solo punzón rectangular en una estación de indexación automática puede cortar perímetros en ángulo complejos que de otro modo requerirían múltiples golpes. La decisión de invertir en herramientas de indexación automática implica sopesar un mayor gasto de capital inicial con la eficiencia operativa a largo plazo. El retorno de la inversión se logra rápidamente gracias a los tiempos de preparación reducidos y la capacidad de aceptar trabajos de fabricación más complejos y con mayor margen.
La fabricación moderna exige la máxima eficiencia de los equipos existentes. No siempre es necesario comprar una punzonadora nueva para aumentar la capacidad. Las inversiones estratégicas en herramientas pueden multiplicar las capacidades de las máquinas.
El espacio de la torreta es un recurso finito. Una torreta estándar sólo puede tener de 20 a 30 estaciones. Si un trabajo requiere numerosos tamaños de orificios pequeños, la torreta alcanza rápidamente su capacidad. Esto obliga a los operadores a detener la máquina y cambiar las herramientas manualmente. Para resolver este cuello de botella, los compradores pueden invertir en herramientas múltiples. Una multiherramienta de 8 estaciones colocada en una estación D permite que la máquina acceda a ocho punzones de estaciones A o B diferentes dentro de un solo orificio de torreta. Esto convierte efectivamente una torreta de 20 estaciones en una central eléctrica de alta capacidad.
Depender únicamente de punzones redondos y cuadrados estándar para formas complejas conduce a un mordisco excesivo. El mordisco crea una mala calidad de los bordes, lo que se conoce como festoneado, y genera un desgaste innecesario en el sistema hidráulico de la máquina. La evaluación de la rentabilidad de las formas personalizadas permite a los operadores terminar un perfil de una sola vez. Las herramientas de formación especializadas también pueden realizar avellanados, formación de bisagras y nervaduras de ruedas directamente en la punzonadora. Esto elimina por completo la necesidad de operaciones secundarias en una plegadora.
La compra de herramientas para punzonadoras CNC es una inversión estratégica en la productividad del taller. La atención se ha desplazado decisivamente del coste inicial más bajo a la mayor eficacia general del equipo. Para alinearse con las demandas de la ingeniería moderna, los compradores deben evaluar las herramientas basándose en estándares estrictos y viables.
Regla 1: Combinar la metalurgia con el material
La base de cualquier punzón de alto rendimiento es la calidad del acero. Las herramientas estándar suelen fabricarse con acero de alta velocidad, como el grado M2. Si bien es excelente para perforar materiales blandos como el aluminio, falla rápidamente en entornos de ciclo alto. Para materiales abrasivos como el acero inoxidable, los compradores deben priorizar el acero para herramientas de metalurgia de polvos. El acero PM garantiza una distribución uniforme del carburo, lo que da como resultado una tenacidad significativamente mayor y una vida útil de dos a tres veces mayor.
Regla 2: Calcular y verificar el tonelaje
Cada punzonadora CNC opera dentro de una capacidad de tonelaje máximo, que generalmente oscila entre 20 y 50 toneladas. Debe asegurarse de que las herramientas no excedan los límites operativos seguros. Utilice la fórmula de tonelaje estándar: perímetro del corte multiplicado por el espesor del material multiplicado por la resistencia al corte del material. Si una aplicación de servicio pesado excede la capacidad de la máquina, consulte con el fabricante de herramientas para incorporar ángulos de corte en la cara del punzón. Agregar corte en el techo reduce significativamente la fuerza de punzonado requerida.
Regla 3: Exija tolerancias OEM
Si bien las herramientas de torreta gruesa son un sistema estandarizado, variaciones dimensionales menores entre marcas de máquinas pueden causar problemas de alineación. Verifique que el fabricante produzca componentes según las estrictas tolerancias del fabricante de equipos originales. Los conjuntos de guía, los recipientes y los chaveteros deben coincidir perfectamente con el modelo específico de su máquina. Los chaveteros mal mecanizados provocan la rotación de la herramienta durante la operación, lo que provoca choques brutales de los troqueles.
Regla 4: Utilice recubrimientos avanzados para trabajos de alta fricción
La fricción es el principal enemigo de la vida útil del punzón. Al punzonar acero galvanizado, partículas microscópicas se sueldan a los flancos del punzón. Este fenómeno se conoce como irritante. Invertir en recubrimientos de superficie avanzados como el nitruro de titanio o el nitruro de circonio patentado proporciona una barrera altamente lubricante. Esto evita la adhesión del material y detiene la extracción de residuos.
Incluso las herramientas más premium fallarán prematuramente si se instalan incorrectamente o si se les da un mantenimiento deficiente. El establecimiento de estrictos procedimientos operativos estándar para la configuración de herramientas preserva tanto las herramientas como la prensa.
La instalación de herramientas de estación C, D y E más grandes requiere precisión. La limpieza es primordial. Antes de insertar cualquier herramienta, limpie minuciosamente el orificio de la torreta y la guía de la herramienta. Incluso una fina capa de polvo metálico puede alterar la alineación de la herramienta en unas milésimas de pulgada. Asegúrese de que la chaveta de la guía de herramientas encaje perfectamente con el chavetero de la torreta. Nunca fuerce una herramienta dentro de la estación.
Un programa de mantenimiento proactivo es la forma más eficaz de reducir los costos de herramientas. Esperar hasta que un golpe sea visiblemente sordo es un error costoso. La regla de oro del afilado dicta que un afilado ligero y frecuente es muy superior a un afilado intenso y poco frecuente. Las herramientas deben afilarse tan pronto como el filo desarrolle un ligero radio. El pulido regular de sólo 0,1 a 0,2 milímetros de material mantiene la herramienta en óptimas condiciones. Cuando se afila un dado, su altura total disminuye. Los operadores deben utilizar cuñas de precisión para mantener la profundidad de penetración correcta.
Además, una lubricación adecuada reduce la fricción y el calor. Asegúrese de que el sistema de lubricación automática de herramientas esté funcionando correctamente. Utilice el sistema de soplado de aire de la máquina para inyectar una ráfaga de aceite presurizado y aire en el centro del punzón. Esto lubrica el filo mientras sopla activamente el trozo hacia abajo a través del troquel.
Seleccionar un socio de herramientas es una decisión operativa a largo plazo. El fabricante adecuado actúa como una extensión de su departamento de ingeniería. Al auditar a posibles proveedores de herramientas, exija transparencia. Los proveedores premium pulen los punzones con tolerancias de más o menos 0,0005 pulgadas para garantizar una concentricidad perfecta. Asegúrese de que proporcionen certificaciones de materiales para su acero para herramientas para tener la absoluta seguridad de que está recibiendo acero PM genuino.
Comprar herramientas CNC significa adquirir experiencia en ingeniería. Un fabricante acreditado tendrá ingenieros de aplicaciones disponibles para revisar dibujos de piezas complejas. Si su taller tiene problemas con un alto número de visitas en un recorte grande, un ingeniero de proveedor podría sugerirle una herramienta múltiple diseñada a medida. Este nivel de soporte consultivo impacta directamente sus resultados.
Elegir los tamaños correctos de las estaciones de torreta es fundamental para maximizar la eficiencia de la producción y evitar el costoso desgaste de la máquina. Al hacer coincidir meticulosamente el tamaño de su punzón con el orificio de la torreta adecuado e invertir en acero para herramientas de primera calidad, reduce drásticamente los tiempos de preparación diarios. Evalúe a sus proveedores por la calidad de su metalurgia y la solidez de su soporte técnico. Para los talleres que buscan mejorar sus capacidades de fabricación con soluciones de ingeniería de precisión, asociarse con líderes de la industria como AFAB Tooling les garantiza obtener las especificaciones exactas necesarias para sus trabajos más exigentes. Audite hoy el diseño actual de su torreta y descubra nuevas vías para la optimización operativa.
Las torretas gruesas utilizan un conjunto de guía significativamente más largo en comparación con las torretas delgadas. Esta guía extendida proporciona una alineación y rigidez superiores de la herramienta durante la carrera de punzonado. El diseño robusto permite que las máquinas de torreta gruesa procesen láminas de metal más gruesas, mantengan tolerancias más estrictas y operen a velocidades más altas con un desgaste de herramientas drásticamente reducido.
Sí, los operadores pueden utilizar fácilmente herramientas más pequeñas en estaciones más grandes utilizando adaptadores de estación de precisión. Un adaptador D a B permite que una herramienta de estación B funcione perfectamente dentro de un orificio de estación D. Esta estrategia altamente rentable maximiza la flexibilidad de la torreta y reduce la necesidad de cambios manuales constantes de herramientas.
Para determinar la fuerza de punzonado requerida, multiplique el perímetro total de la forma del punzón por el espesor del material y luego multiplique el resultado por la resistencia al corte del material específico. Si el tonelaje calculado excede los límites de su máquina, debe usar una herramienta con ángulos de corte agregados para reducir la fuerza de presión.
Absolutamente. Las prensas de torreta gruesa destacan en las operaciones de formado. Al instalar matrices de conformado especializadas en estaciones C o D más grandes, los operadores pueden crear rejillas, extrusiones, avellanadores y troqueles eléctricos directamente en la punzonadora. Esto elimina la necesidad de mover piezas a una operación de plegadora secundaria.
La extracción de restos se evita mediante el uso de matrices diseñadas con una geometría especializada sin restos. Estos troqueles presentan ligeras restricciones para atrapar el material de desecho debajo del filo. Los operadores también deben mantener la holgura adecuada del troquel según el espesor exacto del material, asegurarse de que las herramientas estén afiladas y aplicar consistentemente la lubricación adecuada a través de un sistema de soplado de aire.
Los punzones deben afilarse tan pronto como el filo comience a redondearse. La implementación de una rutina de rectificado ligero y frecuente (eliminando solo una fracción de milímetro de material) extiende la vida útil general de la herramienta significativamente más que esperar hasta que el borde del punzón esté muy degradado.


