


Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-10-06 Pochodzenie: Strona


Precyzja i wydajność zapewniają ciągłość i rentowność operacji wykrawania CNC. Wybór niewłaściwego zestawu stempli i matryc powoduje marnowanie pieniędzy. Tworzy to również ogromne wąskie gardła w hali produkcyjnej. Obecnie rozmiary stacji dezorientują wiele zespołów zakupowych, które mają trudności z zrównoważeniem wydajności maszyn przy ścisłych ograniczeniach budżetowych. W tym obszernym przewodniku omówiono te krytyczne wymiary. Wyjaśniając grube narzędzia rewolwerowe , pomagamy zmaksymalizować zwrot z inwestycji i utrzymać przewagę konkurencyjną w nowoczesnej produkcji blach.
W systemach z grubymi wieżyczkami stosowane są standardowe rozmiary stacji, zazwyczaj od A do E. Każdy z nich jest definiowany przez maksymalną średnicę dziurkowania i wymiar przekątnej.
Mniejsze stacje doskonale radzą sobie z mikroperforacjami o dużej prędkości. Większe stacje zajmują się masowym wykrawaniem obwodowym i formowaniem pod dużym obciążeniem.
Integracja funkcji automatycznego indeksowania i uchwytów narzędzi wielofunkcyjnych wykładniczo zwiększa elastyczność istniejącego układu wieży.
Decyzje dotyczące zamówień muszą opierać się na metalurgii stali narzędziowej, limitach tonażu maszyn i konkretnych zastosowaniach materiałów.
Prawidłowy montaż, precyzyjne osiowanie i rutynowa konserwacja zapobiegają przedwczesnemu zużyciu narzędzi i katastrofalnym uszkodzeniom maszyny.
Zanim zagłębimy się w konkretne wymiary, musimy przyjrzeć się temu, w jakim kierunku zmierza produkcja blach. Ostatnie zmiany na rynku pokazują ogromny wzrost automatyzacji i produkcji przy wyłączonym świetle. Zakłady produkcyjne coraz częściej przetwarzają materiały o dużej wytrzymałości na rozciąganie, zwłaszcza dla sektora pojazdów elektrycznych i energii odnawialnej. Co to oznacza dla kupujących? Oprzyrządowania nie można już postrzegać jako taniego materiału eksploatacyjnego. Przemysł wymaga ultrawytrzymałych stali, zaawansowanych powłok i precyzyjnego wykorzystania stacji, aby zminimalizować interwencję człowieka podczas zmian bez personelu.
Aby podejmować świadome decyzje dotyczące zakupu, kupujący muszą najpierw poznać podstawowe zasady inżynierii stojące za konstrukcją grubej wieży. W przeciwieństwie do starszych konfiguracji z cienką wieżą, system grubej wieży wykorzystuje znacznie dłuższy zespół prowadnicy. Ta rozszerzona prowadnica zapewnia doskonałe ustawienie narzędzia, zwiększoną stabilność boczną i solidną odporność na ugięcie podczas intensywnych cykli wykrawania. W rezultacie zakłady produkcyjne mogą wygodnie przetwarzać grubsze blachy, zachowując przy tym wąskie jak brzytwa tolerancje.
Prasy rewolwerowe są zorganizowane w określone stacje. Są to precyzyjnie obrobione otwory w górnych i dolnych tarczach głowicy, zaprojektowane w celu mocowania narzędzi o określonych rozmiarach. Dla kierowników sklepów zrozumienie tych rozmiarów jest absolutnie kluczowe. Fizyczne wymiary stacji określają maksymalny zasięg przekątny stempla. Jeśli wybierzesz narzędzie przekraczające możliwości stacji, po prostu nie zmieści się. I odwrotnie, łączenie dużych stanowisk w celu ciągłego wykrawania małych otworów powoduje marnowanie cennej powierzchni rewolwerowej.
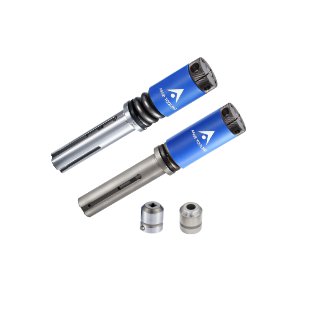
Podstawą optymalizacji wykrawarki CNC jest zrozumienie możliwości i ograniczeń każdego rozmiaru stacji. Maksymalny wymiar zawsze odnosi się do najdłuższej przekątnej powierzchni czołowej stempla.
Typ stacji |
Maksymalny wymiar przekątnej |
Optymalne zastosowania |
Zalecany gatunek stali |
|---|---|---|---|
Stacja |
12,7 mm / 0,500 cala |
Mikroperforacje, szybkie przegryzanie |
Stal premium M2 HSS lub PM |
Stacja B |
31,7 mm / 1,250 cala |
Standardowe otwory montażowe, małe żaluzje |
Standardowy HSS |
Stacja C |
50,8 mm / 2000 cali |
Średnie wycięcia, geometria z automatycznym indeksowaniem |
Stal PM do zastosowań wysokocyklowych |
Stacja D |
88,9 mm / 3500 cali |
Duże panele dostępowe, uchwyty na narzędzia wielofunkcyjne |
Stal narzędziowa o wysokiej wytrzymałości |
Stacja E |
114,3 mm / 4500 cali |
Masywne wygaszanie obwodu, niestandardowe kształty |
Odporna na wstrząsy stal PM |
Maksymalny wymiar: 0,500 cala lub 12,7 milimetra.
Przypadki użycia: Małe otwory, wgłębienia i mikroperforacje.
W przypadku trafień o dużej częstotliwości, Gruba wieża Oprzyrządowanie stacji to Twój koń pociągowy na pierwszej linii. Reprezentuje najmniejszą standardową powierzchnię w wieży. Operatorzy uruchamiają te narzędzia w celu ciągłego wycinania lub wycinania setek otworów wentylacyjnych na minutę. Takie szybkie cykle generują ogromne ciepło i tarcie, co prowadzi do szybszego zużycia. Kupujący powinni wymagać najwyższej jakości stali szybkotnącej M2 lub gatunków metalurgii proszków, aby zmniejszyć tarcie i wydłużyć żywotność między szlifowaniami.
Maksymalny wymiar: 1,250 cala lub 31,7 milimetra.
Przypadki użycia: standardowe otwory montażowe, średnie wytłoczenia i małe żaluzje.
Stacje B obsługują większość standardowych zadań w hali produkcyjnej. Pasują do najpopularniejszych otworów montażowych sprzętu i standardowych wycięć konstrukcyjnych. Ponieważ wypełniają lukę pomiędzy małymi perforacjami i dużymi wycięciami, typowy układ wieży w dużej mierze opiera się na stacjach B. Utrzymywanie solidnego zapasu standardowych kształtów okrągłych, kwadratowych i okrągłych minimalizuje przestoje maszyn podczas zmiany zadań.
Maksymalny wymiar: 2000 cali lub 50,8 milimetra.
Przypadki użycia: średnie i duże wycięcia, wycięcia elektryczne i mniejsze narzędzia formujące.
Swoiście, Oprzyrządowanie stacji C grubej wieży C służy jako idealne miejsce dla wszechstronności wieży. Dzięki maksymalnemu wymiarowi 50,8 milimetra narzędzia te usuwają znaczną ilość materiału na jeden skok. To drastycznie ogranicza nieefektywne skubanie. Ponadto stacje C są idealnymi kandydatami do zastosowań z automatycznym indeksowaniem. Inwestycja w precyzyjne stemple stacji C z tolerancją OEM umożliwia operatorom bezbłędne wykonywanie skomplikowanych geometrii.
Maksymalny wymiar: 3500 cali lub 88,9 milimetra.
Przypadki użycia: duże wycięcia, specjalistyczne narzędzia do formowania i uchwyty wielofunkcyjne.
Stacje D wkraczają na teren o dużym obciążeniu. Z łatwością tworzą duże panele dostępowe lub mieszczą specjalistyczne narzędzia do formowania, które wymagają większej powierzchni. Co ważniejsze, stacje D często służą jako hosty dla jednostek Multi-Tool. Możesz umieścić 8-pozycyjne narzędzie wielofunkcyjne w pojedynczym otworze D, natychmiast zwiększając wydajność maszyny bez kosztownej fizycznej modernizacji wieży.
Maksymalny wymiar: 4500 cali lub 114,3 milimetrów.
Przypadki użycia: Masywne wycinanie obwodowe, duże niestandardowe kształty i ciężkie operacje formowania.
Do masowego zaślepiania obwodowego, Oprzyrządowanie stacji E z grubą głowicą rewolwerową zapewnia niezrównane usuwanie materiału. Narzędzia te, charakteryzujące się przekątną wynoszącą 114,3 milimetra, wymagają ścisłego nadzoru inżynieryjnego. Wybicie tak dużego otworu w grubej stali miękkiej wymaga ogromnej siły hydraulicznej. Zawsze sprawdzaj limity tonażu prasy CNC przed wdrożeniem stempli stacji E, aby zapobiec katastrofalnym awariom podczas usuwania izolacji lub przeciążeniom prasy.
Podczas konfigurowania maszyny lub zakupu narzędzi zamiennych rozróżnienie między standardowymi stacjami stałymi a stacjami z automatycznym indeksowaniem bezpośrednio wpływa na wydajność produkcji.
Stacja standardowa utrzymuje narzędzie pod stałym, nieruchomym kątem określonym przez klucz wyrównujący. Jeśli projekt części wymaga prostokątnego wycięcia pod kątem 45 stopni, standardowa konfiguracja stanowiska zmusza operatora do załadowania dedykowanego narzędzia z wpustem specjalnie dostosowanym do tego kąta. Natomiast stacje z automatycznym indeksowaniem napędzane są przez sterowanie CNC maszyny i serwomotory. Obracają stempel i matrycę jednocześnie o pełne 360 stopni, zatrzymując się dokładnie o dowolny ułamek stopnia.
Z produkcyjnego punktu widzenia automatyczne indeksowanie eliminuje potrzebę zakupu duplikatów narzędzi ustawionych pod różnymi kątami. Oszczędza to cenne miejsce w wieży i zmniejsza ogólne koszty magazynowania oprzyrządowania. Pojedynczy prostokątny stempel na stacji z automatycznym indeksowaniem może wycinać skomplikowane obwody pod kątem, które w przeciwnym razie wymagałyby wielokrotnych uderzeń. Decyzja o inwestycji w narzędzia do automatycznego indeksowania wiąże się z porównaniem wyższych początkowych nakładów kapitałowych z długoterminową efektywnością operacyjną. Zwrot z inwestycji następuje szybko dzięki skróceniu czasu przezbrajania i możliwości podejmowania bardziej złożonych zadań produkcyjnych o wyższej marży.
Nowoczesna produkcja wymaga maksymalnej wydajności istniejącego sprzętu. Nie zawsze trzeba kupować nową wykrawarkę, aby zwiększyć jej wydajność. Strategiczne inwestycje w narzędzia mogą pomnożyć możliwości maszyn.
Miejsce na wieży jest zasobem ograniczonym. Standardowa wieża może mieć tylko 20 do 30 stanowisk. Jeśli zadanie wymaga wielu otworów o małych rozmiarach, wieża szybko osiąga pełną wydajność. Zmusza to operatorów do zatrzymania maszyny i ręcznej wymiany narzędzi. Aby rozwiązać to wąskie gardło, kupujący mogą zainwestować w narzędzia wielofunkcyjne. 8-pozycyjne narzędzie wielofunkcyjne umieszczone na stacji D umożliwia maszynie dostęp do ośmiu różnych stempli stacji A lub stacji B w ramach jednego otworu głowicy rewolwerowej. To skutecznie zamienia 20-stanowiskową wieżę w potężną elektrownię.
Poleganie wyłącznie na standardowych stemplach okrągłych i kwadratowych w przypadku skomplikowanych kształtów prowadzi do nadmiernego skubania. Skubanie powoduje gorszą jakość krawędzi, tzw. karbowanie, i powoduje niepotrzebne zużycie układu hydraulicznego maszyny. Ocena opłacalności niestandardowych kształtów umożliwia operatorom wykończenie profilu za jednym razem. Specjalistyczne narzędzia do formowania mogą również wykonywać pogłębianie, formowanie zawiasów i użebrowanie kół bezpośrednio na prasie wykrawającej. Eliminuje to całkowicie potrzebę dodatkowych operacji na prasie krawędziowej.
Zakup oprzyrządowania do wykrawarek CNC to strategiczna inwestycja w produktywność warsztatu. Nacisk został zdecydowanie przesunięty z najniższego kosztu początkowego na najwyższą ogólną efektywność sprzętu. Aby sprostać wymaganiom współczesnej inżynierii, kupujący muszą oceniać oprzyrządowanie w oparciu o rygorystyczne, możliwe do zastosowania standardy.
Zasada 1: Dopasuj metalurgię do materiału
Podstawą każdego wysokowydajnego stempla jest jakość stali. Standardowe oprzyrządowanie jest zwykle produkowane ze stali szybkotnącej, takiej jak gatunek M2. Chociaż doskonale nadaje się do wykrawania miękkich materiałów, takich jak aluminium, szybko zawodzi w środowiskach o dużej liczbie cykli. W przypadku materiałów ściernych, takich jak stal nierdzewna, kupujący muszą priorytetowo traktować stal narzędziową z metalurgii proszków. Stal PM zapewnia równomierny rozkład węglików, co skutkuje znacznie wyższą wytrzymałością i dwu- do trzykrotnie dłuższą żywotnością narzędzia.
Zasada 2: Oblicz i zweryfikuj tonaż
Każda prasa wykrawająca CNC działa w zakresie maksymalnego udźwigu, zwykle w zakresie od 20 do 50 ton. Należy upewnić się, że oprzyrządowanie nie przekroczy bezpiecznych limitów operacyjnych. Użyj standardowego wzoru na tonaż: obwód cięcia pomnożony przez grubość materiału pomnożoną przez wytrzymałość materiału na ścinanie. Jeśli zastosowanie przy dużych obciążeniach przekracza wydajność maszyny, należy skonsultować się z producentem narzędzi w celu uwzględnienia kątów ścinania na powierzchni stempla. Dodanie ścinania dachowego znacznie zmniejsza wymaganą siłę przebijania.
Zasada 3: Wymagaj tolerancji OEM
Chociaż grube oprzyrządowanie rewolwerowe jest systemem znormalizowanym, drobne różnice wymiarowe pomiędzy markami maszyn mogą powodować problemy z osiowaniem. Sprawdź, czy producent produkuje komponenty zgodnie ze ścisłymi tolerancjami producenta oryginalnego sprzętu. Zespoły prowadnic, kanistry i rowki wpustowe muszą idealnie pasować do konkretnego modelu maszyny. Źle obrobione rowki wpustowe prowadzą do obracania się narzędzia podczas pracy, co skutkuje brutalnymi awariami matrycy.
Zasada 4: Używaj zaawansowanych powłok do prac wymagających dużego tarcia
Tarcie jest głównym wrogiem trwałości stempla. Podczas wykrawania stali ocynkowanej mikroskopijne cząsteczki przyklejają się do boków stempla. Zjawisko to znane jest jako zatarcie. Inwestycja w zaawansowane powłoki powierzchniowe, takie jak azotek tytanu lub opatentowany azotek cyrkonu, zapewnia barierę o wysokiej smarowności. Zapobiega to przyleganiu materiału i zatrzymuje ciągnięcie ślimaka.
Nawet najbardziej zaawansowane narzędzia przedwcześnie zawiodą, jeśli zostaną zainstalowane nieprawidłowo lub będą źle konserwowane. Ustanowienie rygorystycznych standardowych procedur operacyjnych dotyczących konfiguracji narzędzi chroni zarówno narzędzia, jak i prasę.
Instalowanie większych narzędzi stacji C, D i E wymaga precyzji. Czystość jest najważniejsza. Przed włożeniem jakiegokolwiek narzędzia dokładnie wyczyść otwór wieży i prowadnicę narzędzia. Nawet cienka warstwa pyłu metalicznego może przesunąć ustawienie narzędzia o kilka tysięcznych cala. Upewnij się, że wpust na prowadnicy narzędzia idealnie wchodzi w rowek w głowicy rewolwerowej. Nigdy nie wciskaj narzędzia na siłę w stację.
Proaktywny harmonogram konserwacji to najskuteczniejszy sposób na zmniejszenie kosztów oprzyrządowania. Czekanie, aż cios stanie się wyraźnie tępy, jest kosztownym błędem. Złota zasada ostrzenia mówi, że częste, lekkie ostrzenie jest znacznie lepsze od rzadkiego, ciężkiego szlifowania. Narzędzia należy ostrzyć, gdy tylko krawędź tnąca uzyska niewielki promień. Regularne szlifowanie zaledwie 0,1 do 0,2 milimetra materiału utrzymuje narzędzie w doskonałym stanie. Kiedy matryca jest ostrzona, jej całkowita wysokość zmniejsza się. Operatorzy muszą używać precyzyjnych podkładek matrycowych, aby utrzymać prawidłową głębokość penetracji.
Dodatkowo odpowiednie smarowanie zmniejsza tarcie i ciepło. Upewnij się, że system automatycznego smarowania narzędzi działa prawidłowo. Wykorzystaj system nadmuchu powietrza maszyny, aby wstrzyknąć podmuch oleju i powietrza pod ciśnieniem przez środek stempla. Smaruje to krawędź tnącą, jednocześnie aktywnie wydmuchując ślimak w dół przez matrycę.
Wybór partnera narzędziowego to długoterminowa decyzja operacyjna. Właściwy producent działa jako przedłużenie Twojego działu inżynieryjnego. Podczas audytu potencjalnych dostawców narzędzi żądaj przejrzystości. Dostawcy premium szlifują stemple z tolerancją plus minus 0,0005 cala, aby zagwarantować doskonałą koncentryczność. Upewnij się, że dostarczają certyfikaty materiałowe dla swojej stali narzędziowej, dzięki czemu masz absolutną pewność, że otrzymujesz prawdziwą stal PM.
Zakup oprzyrządowania CNC oznacza zdobycie wiedzy inżynierskiej. Renomowany producent będzie miał do dyspozycji inżynierów ds. zastosowań, którzy będą mogli przeglądać złożone rysunki części. Jeśli Twój sklep ma problemy z dużą liczbą trafień w przypadku dużego wycięcia, inżynier dostawcy może zasugerować narzędzie wielofunkcyjne zaprojektowane na zamówienie. Ten poziom wsparcia konsultacyjnego ma bezpośredni wpływ na Twoje wyniki finansowe.
Wybór odpowiednich rozmiarów stacji rewolwerowych ma fundamentalne znaczenie dla maksymalizacji wydajności produkcji i zapobiegania kosztownemu zużyciu maszyn. Skrupulatnie dopasowując rozmiar stempla do odpowiedniego otworu wieży i inwestując w najwyższej jakości stal narzędziową, drastycznie skracasz codzienny czas przezbrajania. Oceń swoich dostawców pod kątem jakości ich metalurgii i siły ich wsparcia technicznego. W przypadku warsztatów, które chcą ulepszyć swoje możliwości produkcyjne dzięki precyzyjnym rozwiązaniom, współpraca z liderami branży, takimi jak AFAB Tooling, gwarantuje uzyskanie dokładnych specyfikacji wymaganych do najbardziej wymagających zadań. Już dziś przeprowadź audyt swojego obecnego układu wieży i odkryj nowe możliwości optymalizacji operacyjnej.
Grube wieże wykorzystują znacznie dłuższy zespół prowadnicy w porównaniu do cienkich wież. Ta wydłużona prowadnica zapewnia doskonałe wyrównanie i sztywność narzędzia podczas suwu wykrawania. Solidna konstrukcja pozwala maszynom z grubą głowicą rewolwerową obrabiać grubsze blachy, utrzymywać węższe tolerancje i pracować z wyższymi prędkościami przy drastycznie zmniejszonym zużyciu narzędzi.
Tak, operatorzy mogą z łatwością używać mniejszych narzędzi w większych stacjach, korzystając z precyzyjnych adapterów stacji. Adapter D-do-B umożliwia doskonałe działanie narzędzia stacji B w otworze stacji D. Ta wysoce opłacalna strategia maksymalizuje elastyczność głowicy rewolwerowej i zmniejsza potrzebę ciągłej ręcznej wymiany narzędzi.
Aby określić wymaganą siłę przebicia, należy pomnożyć całkowity obwód kształtu stempla przez grubość materiału, a następnie wynik pomnożyć przez wytrzymałość na ścinanie określonego materiału. Jeśli obliczony tonaż przekracza limity maszyny, należy użyć narzędzia z dodatkowymi kątami ścinania, aby zmniejszyć siłę docisku.
Absolutnie. Grube prasy rewolwerowe doskonale sprawdzają się w operacjach formowania. Instalując specjalistyczne matryce formujące na większych stacjach C lub D, operatorzy mogą tworzyć żaluzje, profile, pogłębienia i wybijaki elektryczne bezpośrednio na prasie wykrawającej. Eliminuje to potrzebę przenoszenia części do dodatkowej operacji prasy krawędziowej.
Ciągnięciu ślimaka zapobiega się poprzez zastosowanie matryc zaprojektowanych ze specjalistyczną geometrią pozbawioną ślimaków. Matryce te mają niewielkie przewężenia, które zatrzymują odpady pod krawędzią tnącą. Operatorzy muszą także utrzymywać odpowiedni prześwit matrycy w zależności od dokładnej grubości materiału, dbać o ostrość narzędzi i stale stosować odpowiednie smarowanie za pomocą systemu nadmuchu powietrza.
Stemple należy naostrzyć, gdy tylko krawędź tnąca zacznie się zaokrąglać. Wdrożenie procedury częstego, lekkiego szlifowania — usunięcia jedynie ułamka milimetra materiału — znacznie wydłuża ogólną żywotność narzędzia w porównaniu z czekaniem, aż krawędź stempla ulegnie znacznemu zniszczeniu.


