


Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 06.10.2026 Herkunft: Website


Präzision und Effizienz sorgen dafür, dass CNC-Stanzmaschinenbetriebe am Leben und profitabel bleiben. Die Auswahl der falschen Stempel- und Matrizensätze verschwendet Geld. Außerdem kommt es zu massiven Engpässen in der Werkstatt. Heutzutage verwirren die Stationsgrößen viele Beschaffungsteams, die Schwierigkeiten haben, die Maschinenkapazität mit strengen Budgetbeschränkungen in Einklang zu bringen. In diesem umfassenden Leitfaden werden diese kritischen Dimensionen aufgeschlüsselt. Durch Erklären Wir helfen Ihnen dabei , Ihre Kapitalrendite zu maximieren und sich einen Wettbewerbsvorteil in der modernen Blechbearbeitung zu verschaffen.
Dickrevolversysteme verwenden standardisierte Stationsgrößen, typischerweise A bis E. Jede wird durch ihren maximalen Lochstanzdurchmesser und ihre diagonale Abmessung definiert.
Kleinere Stationen bewältigen Mikroperforationen mit hoher Geschwindigkeit perfekt. Größere Stationen befassen sich mit massivem Perimeterstanzen und Hochleistungsumformen.
Durch die Integration von Auto-Index-Funktionen und Multi-Tool-Haltern wird die Flexibilität eines vorhandenen Revolverlayouts exponentiell erhöht.
Beschaffungsentscheidungen müssen sich auf die Metallurgie des Werkzeugstahls, die Maschinentonnagegrenzen und spezifische Materialanwendungen stützen.
Eine korrekte Installation, präzise Ausrichtung und routinemäßige Wartung verhindern vorzeitigen Werkzeugverschleiß und katastrophale Maschinenschäden.
Bevor wir auf bestimmte Dimensionen eingehen, müssen wir uns ansehen, wohin sich die Blechfertigung entwickelt. Die jüngsten Marktveränderungen zeigen einen massiven Anstieg der Automatisierung und der „Lights-out“-Fertigung. Fertigungsbetriebe verarbeiten zunehmend hochfeste Materialien, insbesondere für die Bereiche Elektrofahrzeuge und erneuerbare Energien. Was bedeutet das für Käufer? Werkzeuge können nicht länger als billiges Verbrauchsmaterial angesehen werden. Die Branche verlangt extrem langlebige Stähle, fortschrittliche Beschichtungen und eine präzise Stationsauslastung, um menschliches Eingreifen in unbesetzten Schichten zu minimieren.
Um fundierte Kaufentscheidungen treffen zu können, müssen Käufer zunächst die grundlegende Technik hinter dem dicken Turmdesign verstehen. Im Gegensatz zu älteren Konfigurationen mit dünnem Revolver nutzt ein dickes Revolversystem eine deutlich längere Führungsbaugruppe. Diese verlängerte Führung sorgt für eine hervorragende Werkzeugausrichtung, erhöhte seitliche Stabilität und robusten Widerstand gegen Durchbiegung bei intensiven Stanzzyklen. Folglich können Fertigungsbetriebe problemlos dickere Bleche verarbeiten und dabei hauchdünne Toleranzen einhalten.
Revolverpressen sind in bestimmte Stationen organisiert. Hierbei handelt es sich um präzisionsgefertigte Bohrungen in der oberen und unteren Revolverscheibe, die zur Aufnahme bestimmter Werkzeuggrößen dienen. Für Shop-Manager ist das Verständnis dieser Größen von entscheidender Bedeutung. Die physischen Abmessungen der Station bestimmen die maximale diagonale Reichweite des Stempels. Wenn Sie ein Werkzeug auswählen, das die Kapazität der Station überschreitet, passt es einfach nicht hinein. Umgekehrt verschwendet die Belegung großer Stationen für das kontinuierliche Stanzen kleiner Löcher wertvolle Revolverfläche.
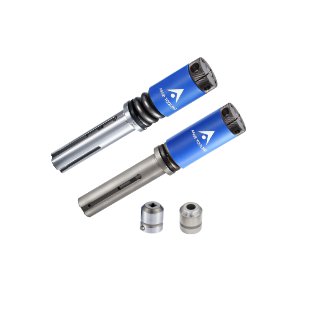
Der Kern der Optimierung einer CNC-Stanzpresse liegt im Verständnis der Fähigkeiten und Einschränkungen jeder Stationsgröße. Das Maximalmaß bezieht sich immer auf das längste Diagonalmaß über die Stempelfläche.
Stationstyp |
Maximale Diagonalabmessung |
Optimale Anwendungen |
Empfohlene Stahlsorte |
|---|---|---|---|
Eine Station |
12,7 mm / 0,500 Zoll |
Mikroperforation, Hochgeschwindigkeitsnibbeln |
Premium M2 HSS oder PM-Stahl |
B-Station |
31,7 mm / 1,250 Zoll |
Standard-Montagelöcher, kleine Lamellen |
Standard-HSS |
C-Station |
50,8 mm / 2.000 Zoll |
Mittlere Ausschnitte, Auto-Index-Geometrien |
PM Steel für Hochtaktläufe |
D-Station |
88,9 mm / 3.500 Zoll |
Große Zugangsklappen, Multi-Tool-Halter |
Hochfester Werkzeugstahl |
E-Station |
114,3 mm / 4.500 Zoll |
Massive Umfangsausblendung, individuelle Formen |
Schlagfester PM-Stahl |
Maximale Abmessung: 0,500 Zoll oder 12,7 Millimeter
Anwendungsfälle: Kleine Löcher, Knabbern und Mikroperforationen.
Für hochfrequente Schläge, Thick Turret A Station Tooling ist Ihr Arbeitstier an vorderster Front. Es stellt die kleinste Standard-Grundfläche im Turm dar. Bediener betreiben diese Werkzeuge, um kontinuierlich Hunderte von Lüftungslöchern pro Minute zu knabbern oder zu stanzen. Dieses schnelle Wechseln erzeugt enorme Hitze und Reibung, was zu schnelleren Verschleißraten führt. Käufer sollten hochwertige M2-Hochgeschwindigkeitsstähle oder pulvermetallurgische Sorten verlangen, um Reibung zu bekämpfen und die Lebensdauer zwischen den Schleifvorgängen zu verlängern.
Maximale Abmessung: 1,250 Zoll oder 31,7 Millimeter.
Anwendungsfälle: Standard-Montagelöcher, mittlere Aussparungen und kleine Lamellen.
B-Stationen erledigen den Großteil der Standardaufgaben in der Werkstatt. Sie bieten Platz für die gängigsten Hardware-Montagelöcher und Standard-Strukturausschnitte. Da sie die Lücke zwischen winzigen Perforationen und großen Ausschnitten schließen, ist ein typisches Turmlayout stark auf B-Stationen angewiesen. Durch die Führung eines robusten Bestands an runden, quadratischen und länglichen Standardformen werden Maschinenstillstandszeiten bei Auftragswechseln minimiert.
Maximale Abmessung: 2.000 Zoll oder 50,8 Millimeter
Anwendungsfälle: Mittlere bis große Ausschnitte, elektrische Aussparungen und kleinere Formwerkzeuge.
Speziell, Die C-Station-Bestückung mit dickem Revolver ist der ideale Ausgangspunkt für die Vielseitigkeit des Revolvers. Mit einer maximalen Abmessung von 50,8 Millimetern tragen diese Werkzeuge erheblich Material pro Hub ab. Dadurch wird ineffizientes Nibbeln drastisch reduziert. Darüber hinaus sind C-Stationen perfekte Kandidaten für Auto-Index-Anwendungen. Durch die Investition in hochpräzise C-Station-Stanzen mit OEM-Toleranz können Bediener komplexe Geometrien fehlerfrei ausführen.
Maximale Abmessung: 3.500 Zoll oder 88,9 Millimeter
Anwendungsfälle: Große Ausschnitte, spezielle Formwerkzeuge und Mehrfachwerkzeughalter.
D-Stationen betreten Schwerlastbereich. Sie können problemlos große Zugangsklappen erstellen oder spezielle Formwerkzeuge unterbringen, die eine größere Stellfläche erfordern. Noch wichtiger ist, dass D-Stationen häufig als Host für Multi-Tool-Einheiten dienen. Sie können ein 8-Stationen-Multifunktionswerkzeug in einer einzigen D-Bohrung einsetzen und so Ihre Maschinenkapazität sofort vervielfachen, ohne dass eine kostspielige Aufrüstung des Revolvers erforderlich ist.
Maximale Abmessung: 4.500 Zoll oder 114,3 Millimeter.
Anwendungsfälle: Ausschneiden großer Umfangsmaße, große kundenspezifische Formen und schwere Umformvorgänge.
Für massive Perimeterausblendung, Die E-Station-Werkzeugausstattung mit dickem Revolver ermöglicht einen unübertroffenen Materialabtrag. Mit einer Diagonalenbeschränkung von 114,3 Millimetern erfordern diese Werkzeuge eine strenge technische Aufsicht. Um ein so großes Loch in dicken Baustahl zu stanzen, ist eine enorme hydraulische Kraft erforderlich. Überprüfen Sie immer die Tonnagegrenzen Ihrer spezifischen CNC-Presse, bevor Sie E-Station-Stanzen einsetzen, um katastrophale Abisolierfehler oder Pressenüberlastungen zu verhindern.
Bei der Konfiguration einer Maschine oder dem Kauf von Ersatzwerkzeugen wirkt sich die Unterscheidung zwischen Standard-Feststationen und Auto-Index-Stationen direkt auf die Produktionseffizienz aus.
Eine Standardstation hält das Werkzeug in einem festen, stationären Winkel, der durch den Ausrichtungsschlüssel vorgegeben wird. Wenn eine Teilekonstruktion einen rechteckigen Ausschnitt in einem 45-Grad-Winkel erfordert, ist der Bediener bei einer Standardstationseinrichtung gezwungen, ein spezielles Werkzeug zu laden, das speziell für diesen Winkel geeignet ist. Im Gegensatz dazu werden Auto-Index-Stationen von der CNC-Steuerung der Maschine und Servomotoren angetrieben. Sie drehen Stempel und Matrize gleichzeitig um volle 360 Grad und stoppen bei jedem Bruchteil eines Grads präzise.
Aus produktionstechnischer Sicht entfällt durch die automatische Indexierung die Notwendigkeit, doppelte Werkzeuge zu kaufen, die in unterschiedlichen Winkeln eingestellt sind. Dies spart wertvollen Platz im Revolver und reduziert die Gesamtkosten für den Werkzeugbestand. Mit einem einzigen rechteckigen Stanzer in einer Auto-Index-Station können komplexe Winkelumfänge ausgeschnitten werden, die andernfalls mehrere Schläge erfordern würden. Bei der Entscheidung, in Auto-Index-Tools zu investieren, müssen höhere Anfangsinvestitionen gegen die langfristige betriebliche Effizienz abgewogen werden. Durch verkürzte Rüstzeiten und die Möglichkeit, komplexere, margenstärkere Fertigungsaufträge anzunehmen, steigt die Kapitalrendite schnell.
Die moderne Fertigung verlangt von der vorhandenen Ausrüstung maximale Effizienz. Sie müssen nicht immer eine neue Stanzmaschine kaufen, um die Kapazität zu erhöhen. Strategische Werkzeuginvestitionen können die Maschinenkapazitäten vervielfachen.
Turmraum ist eine endliche Ressource. Ein Standardrevolver kann nur 20 bis 30 Stationen haben. Wenn für einen Auftrag zahlreiche kleine Lochgrößen erforderlich sind, erreicht der Revolver schnell seine Kapazitätsgrenze. Dies zwingt den Bediener dazu, die Maschine anzuhalten und die Werkzeuge manuell auszutauschen. Um diesen Engpass zu lösen, können Käufer in Multi-Tools investieren. Ein 8-Stationen-Multitool, das in einer D-Station platziert ist, ermöglicht der Maschine den Zugriff auf acht verschiedene A-Station- oder B-Station-Stempel innerhalb einer einzigen Revolverbohrung. Dadurch wird aus einem 20-Stationen-Geschützturm ein Kraftpaket mit hoher Kapazität.
Wenn man sich bei komplexen Formen ausschließlich auf Standard-Rund- und Vierkantstanzen verlässt, führt dies zu übermäßigem Knabbern. Das Nibbeln führt zu einer schlechten Kantenqualität, dem so genannten Scalloping, und führt zu unnötigem Verschleiß des Maschinenhydrauliksystems. Durch die Bewertung der Kosteneffizienz kundenspezifischer Formen können Bediener ein Profil in einem einzigen Arbeitsgang fertigstellen. Spezielle Umformwerkzeuge können auch Senkungen, Scharnierformen und Radverrippungen direkt auf der Stanzpresse durchführen. Dadurch entfallen Nachbearbeitungen an einer Abkantpresse vollständig.
Der Kauf von CNC-Stanzwerkzeugen ist eine strategische Investition in die Produktivität der Werkstatt. Der Schwerpunkt hat sich entscheidend von den niedrigsten Anschaffungskosten hin zur höchsten Gesamtanlageneffektivität verlagert. Um den modernen technischen Anforderungen gerecht zu werden, müssen Käufer Werkzeuge auf der Grundlage strenger, umsetzbarer Standards bewerten.
Regel 1: Passen Sie die Metallurgie an das Material an.
Die Grundlage eines jeden Hochleistungsstanzers ist seine Stahlqualität. Standardwerkzeuge werden typischerweise aus Schnellarbeitsstahl, beispielsweise der Güteklasse M2, hergestellt. Obwohl es sich hervorragend zum Stanzen weicher Materialien wie Aluminium eignet, versagt es in Umgebungen mit hohen Zyklen schnell. Bei abrasiven Materialien wie Edelstahl müssen Käufer pulvermetallurgischem Werkzeugstahl den Vorzug geben. PM-Stahl sorgt für eine gleichmäßige Karbidverteilung, was zu einer deutlich höheren Zähigkeit und einer zwei- bis dreifachen Standzeit führt.
Regel 2: Berechnen und überprüfen Sie die Tonnage.
Jede CNC-Stanzpresse arbeitet innerhalb einer maximalen Tonnagekapazität, die normalerweise zwischen 20 und 50 Tonnen liegt. Sie müssen sicherstellen, dass die Werkzeuge die sicheren Betriebsgrenzen nicht überschreiten. Verwenden Sie die Standardtonnageformel: Schnittumfang multipliziert mit Materialdicke multipliziert mit Materialscherfestigkeit. Wenn eine Hochleistungsanwendung die Maschinenkapazität übersteigt, wenden Sie sich an Ihren Werkzeughersteller, um Scherwinkel in die Stempelfläche einzubauen. Durch die Hinzufügung einer Dachschere wird die erforderliche Durchstanzkraft erheblich reduziert.
Regel 3: Fordern Sie OEM-Toleranzen ein.
Obwohl es sich bei Dickrevolverwerkzeugen um ein standardisiertes System handelt, können geringfügige Maßabweichungen zwischen Maschinenmarken zu Ausrichtungsproblemen führen. Stellen Sie sicher, dass der Hersteller die Komponenten gemäß den strengen Toleranzen des Originalgeräteherstellers herstellt. Die Führungsbaugruppen, Kanister und Keilnuten müssen perfekt zu Ihrem spezifischen Maschinenmodell passen. Schlecht bearbeitete Keilnuten führen dazu, dass sich das Werkzeug während des Betriebs dreht, was zu brutalen Werkzeugabstürzen führt.
Regel 4: Nutzen Sie fortschrittliche Beschichtungen für Arbeiten mit hoher Reibung.
Reibung ist der Hauptfeind der Stanze. Beim Stanzen von verzinktem Stahl verschweißen sich mikroskopisch kleine Partikel mit den Flanken des Stempels. Dieses Phänomen wird als Fressen bezeichnet. Die Investition in fortschrittliche Oberflächenbeschichtungen wie Titannitrid oder proprietäres Zirkoniumnitrid sorgt für eine äußerst gleitfähige Barriere. Dies verhindert Materialanhaftungen und stoppt das Herausziehen der Butzen.
Selbst die hochwertigsten Werkzeuge fallen vorzeitig aus, wenn sie falsch installiert oder schlecht gewartet werden. Durch die Festlegung strenger Standardarbeitsanweisungen für die Werkzeugeinrichtung werden sowohl die Werkzeuge als auch die Presse geschont.
Die Installation größerer C-, D- und E-Stationswerkzeuge erfordert Präzision. Sauberkeit steht an erster Stelle. Reinigen Sie vor dem Einsetzen eines Werkzeugs gründlich die Revolverbohrung und die Werkzeugführung. Selbst eine dünne Schicht Metallstaub kann die Werkzeugausrichtung um einige Tausendstel Zoll verzerren. Stellen Sie sicher, dass der Keil an der Werkzeugführung perfekt in die Keilnut im Revolver eingreift. Führen Sie niemals ein Werkzeug mit Gewalt in die Station ein.
Ein proaktiver Wartungsplan ist der effektivste Weg, die Werkzeugkosten zu senken. Zu warten, bis ein Schlag sichtbar stumpf wird, ist ein kostspieliger Fehler. Die goldene Regel des Schärfens besagt, dass häufiges, leichtes Schärfen dem seltenen, starken Schleifen weit überlegen ist. Werkzeuge sollten geschärft werden, sobald die Schneide einen leichten Radius entwickelt. Durch das Abschleifen von nur 0,1 bis 0,2 Millimetern Material bleibt das Werkzeug regelmäßig in Topform. Wenn eine Matrize geschärft wird, verringert sich ihre Gesamthöhe. Bediener müssen Präzisions-Unterlegscheiben verwenden, um die richtige Eindringtiefe aufrechtzuerhalten.
Darüber hinaus reduziert eine ausreichende Schmierung Reibung und Hitze. Stellen Sie sicher, dass Ihr automatisches Werkzeugschmiersystem ordnungsgemäß funktioniert. Nutzen Sie das Luftblassystem der Maschine, um einen Drucköl- und Luftstoß in die Mitte des Stempels zu injizieren. Dadurch wird die Schneidkante geschmiert, während der Butzen aktiv durch die Matrize nach unten geblasen wird.
Die Auswahl eines Werkzeugpartners ist eine langfristige betriebliche Entscheidung. Der richtige Hersteller fungiert als Erweiterung Ihrer Konstruktionsabteilung. Fordern Sie bei der Prüfung potenzieller Werkzeuglieferanten Transparenz. Premium-Lieferanten schleifen Stempel mit Toleranzen von plus/minus 0,0005 Zoll, um eine perfekte Rundlaufgenauigkeit zu gewährleisten. Stellen Sie sicher, dass sie Materialzertifizierungen für ihren Werkzeugstahl vorlegen, damit Sie absolut sicher sein können, dass Sie echten PM-Stahl erhalten.
Der Kauf von CNC-Werkzeugen bedeutet die Beschaffung von technischem Fachwissen. Ein seriöser Hersteller stellt Anwendungstechniker zur Verfügung, um komplexe Teilezeichnungen zu überprüfen. Wenn Ihre Werkstatt mit einer hohen Anzahl an Treffern bei einem großen Ausschnitt zu kämpfen hat, schlägt ein Techniker des Lieferanten möglicherweise ein maßgeschneidertes Multitool vor. Dieses Maß an Beratungsunterstützung wirkt sich direkt auf Ihr Endergebnis aus.
Die Auswahl der richtigen Revolverstationsgrößen ist von grundlegender Bedeutung für die Maximierung der Produktionseffizienz und die Vermeidung kostspieligen Maschinenverschleißes. Indem Sie Ihre Stempelgröße sorgfältig an die entsprechende Revolverbohrung anpassen und in hochwertigen Werkzeugstahl investieren, reduzieren Sie die täglichen Rüstzeiten drastisch. Bewerten Sie Ihre Lieferanten anhand der Qualität ihrer Metallurgie und der Stärke ihres technischen Supports. Für Betriebe, die ihre Fertigungskapazitäten mit präzisionsgefertigten Lösungen verbessern möchten, stellt die Partnerschaft mit Branchenführern wie AFAB Tooling sicher, dass sie genau die Spezifikationen erhalten, die für ihre anspruchsvollsten Aufgaben erforderlich sind. Überprüfen Sie noch heute Ihr aktuelles Turmlayout und entdecken Sie neue Möglichkeiten zur Betriebsoptimierung.
Dicke Revolver verwenden im Vergleich zu dünnen Revolvern eine deutlich längere Führungsbaugruppe. Diese verlängerte Führung sorgt für eine hervorragende Werkzeugausrichtung und Steifigkeit während des Stanzhubs. Das robuste Design ermöglicht es Dickrevolvermaschinen, dickere Bleche zu verarbeiten, engere Toleranzen einzuhalten und mit höheren Geschwindigkeiten bei drastisch reduziertem Werkzeugverschleiß zu arbeiten.
Ja, Bediener können kleinere Werkzeuge problemlos in größeren Stationen verwenden, indem sie Präzisionsstationsadapter verwenden. Ein D-zu-B-Adapter ermöglicht die perfekte Funktion eines B-Station-Werkzeugs innerhalb einer D-Station-Bohrung. Diese äußerst kostengünstige Strategie maximiert die Flexibilität des Revolvers und reduziert die Notwendigkeit ständiger manueller Werkzeugwechsel.
Um die erforderliche Stanzkraft zu bestimmen, multiplizieren Sie den Gesamtumfang der Stanzform mit der Materialstärke und multiplizieren Sie das Ergebnis dann mit der Scherfestigkeit des jeweiligen Materials. Wenn die berechnete Tonnage die Grenzen Ihrer Maschine überschreitet, müssen Sie ein Werkzeug mit zusätzlichen Achswinkeln verwenden, um die Presskraft zu reduzieren.
Absolut. Dicke Revolverpressen eignen sich hervorragend für Umformvorgänge. Durch die Installation spezieller Formwerkzeuge in größeren C- oder D-Stationen können Bediener Luftschlitze, Profile, Senkungen und elektrische Aussparungen direkt auf der Stanzpresse erstellen. Dadurch entfällt die Notwendigkeit, Teile zu einer sekundären Abkantpresse zu transportieren.
Das Herausziehen von Butzen wird durch den Einsatz von Matrizen mit spezieller Butzen-freier Geometrie verhindert. Diese Matrizen verfügen über leichte Verengungen, um Abfallmaterial unter der Schneidkante aufzufangen. Die Bediener müssen außerdem den richtigen Matrizenabstand basierend auf der exakten Materialdicke einhalten, sicherstellen, dass die Werkzeuge scharf sind, und über ein Luftblassystem stets ausreichend Schmierung anwenden.
Stempel sollten geschärft werden, sobald die Schneide abzurunden beginnt. Durch regelmäßiges, leichtes Schleifen, bei dem nur ein Bruchteil eines Millimeters Material entfernt wird, wird die Gesamtlebensdauer des Werkzeugs erheblich verlängert, als wenn man wartet, bis die Stempelkante stark beschädigt ist.


