


Просмотры: 0 Автор: Редактор сайта Время публикации: 20.10.2026 Происхождение: Сайт


Замедляет ли плохая оснастка работу вашего пробивного станка с ЧПУ? Даже самая совершенная техника неизбежно будет работать неэффективно без правильных инструментов в башне. Как инженер, потративший годы на устранение неполадок на линиях по производству листового металла, я могу сказать вам, что настоящие деньги зарабатываются на пуансоне и штампе. В этом подробном руководстве мы рассмотрим важные нюансы размеров станций. Мы также рассмотрим основные основы выбора, которые помогут покупателям принимать решения о покупке на основе данных.
Размеры станции определяют возможности: понимание стандартных размеров станций от A до F имеет решающее значение для подбора диаметров отверстий и предотвращения перегрузки машины во время высокоскоростных операций.
Особенности серии имеют значение: различные эксплуатационные потребности требуют разных настроек. Серии оснастки варьируются от стандартного листового производства до высокопроизводительной штамповки для тяжелых условий эксплуатации.
Держатели обеспечивают точность. Высококачественные держатели пуансонов необходимы для обеспечения точного выравнивания, снижения износа инструмента и обеспечения быстрой и безошибочной замены.
Зазор имеет решающее значение. Правильный зазор матрицы, точно рассчитанный с учетом типа и толщины материала, остается наиболее важным фактором при выборе инструмента и обеспечении его долговечности.
Отрасль производства листового металла быстро движется к полностью автоматизированному производству без освещения. Благодаря роботизированной сортировке деталей и автоматическим загрузчикам листов, работающим по ночам, вероятность отказа инструментов упала до нуля. Современные прессы с ЧПУ обеспечивают более высокую производительность и скорость подъема, чем когда-либо прежде. Эта тенденция означает, что термостойкость и сохранение кромки инструментов больше не являются дополнительными улучшениями. Они абсолютно необходимы.
Если в два часа ночи инструмент заедает или слизняк вырывается, вся производственная ячейка останавливается. Таким образом, выбор точного размера станции и расчет точного зазора матрицы превратились из простой задачи обслуживания в основную стратегию управления рисками. Производители теперь отдают предпочтение системам инструментов, которые предлагают быстрорегулируемые механизмы и превосходные стальные сплавы, чтобы идти в ногу с этими высокоскоростными автоматизированными средами.
Эксплуатационная эффективность револьверного пресса полностью зависит от взаимодействия приводного механизма и инструментов, установленных в его револьверной головке. Прецизионные инструменты действуют как точная точка контакта, где механическая сила встречается с необработанным металлом. Инвестиции в инструменты премиум-класса напрямую влияют на окупаемость инвестиций за счет сведения к минимуму вторичных операций, таких как ручное удаление заусенцев, и значительного сокращения незапланированных простоев оборудования.
Некачественный или изношенный инструмент приводит к микроперекосам во время цикла штамповки. Эти незначительные отклонения после тысяч попаданий приводят к ускоренному износу каналов башни, повышенному истиранию боковых поверхностей пуансона и возможным заклиниваниям машины. Используя спецификации производителя оригинального оборудования или инструменты послепродажного обслуживания премиум-класса, производственные предприятия поддерживают строгие допуски, необходимые для современного оборудования. Такой упреждающий подход обеспечивает равномерное распределение силы штамповки, защищая гидравлические или сервоэлектрические системы привода машины от ненужных структурных деформаций.
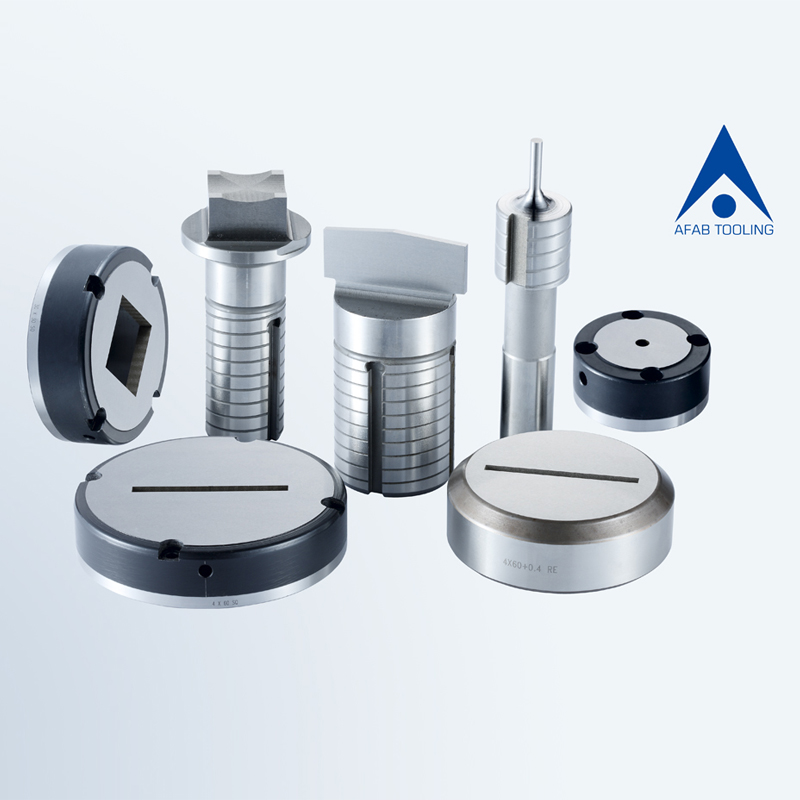
Револьверно-пробивные прессы используют стандартизированную систему определения размеров станции. В частности, размер станции определяет максимальный физический размер, а именно размер диагонали, пуансона, который можно безопасно разместить и эксплуатировать в этом конкретном слоте револьверной головки. Выбор правильного размера станции предотвращает механические помехи и гарантирует, что сила пробивки остается в безопасных рабочих пределах.
Ниже приведена техническая справочная таблица, в которой указаны стандартные размеры станций, их максимальные размеры по диагонали и типичные практические применения.
Размер станции |
Максимальный размер диагонали в дюймах |
Макс. размер по диагонали в мм |
Типичные области применения при производстве |
|---|---|---|---|
Станция |
0,500' |
12,7 мм |
Маленькие круглые отверстия, микрожалюзи, высокоскоростная высечка. |
Станция Б |
1.250' |
31,7 мм |
Стандартные крепежные отверстия, небольшие квадратные или прямоугольные вырезы. |
Станция С |
2.000' |
50,8 мм |
Средние вырезы, стандартные инструменты для формовки, электрические выбивки. |
Станция Д |
3.500' |
88,9 мм |
Крупные вырезы, сложные кластеры, значительные операции формовки. |
Станция Е |
4.500' |
114,3 мм |
Массивные вырезы в панелях, сверхпрочные жалюзи, большие нестандартные формы. |
Станция F |
6.000' |
152,4 мм |
Специализированная крупномасштабная вырубка, требующая строгого контроля тоннажа. |
Станции A и B действуют как бесспорные рабочие лошадки стандартного изготовления листового металла. Станции A обычно рассчитаны на пуансоны с максимальной диагональю полдюйма, а станции B — до одного с четвертью дюйма. На практике эти небольшие станции стратегически используются для операций с высокой вероятностью поражения. Подумайте о стандартных отверстиях для заклепок, направляющих отверстиях и быстрых высечках. Поскольку площадь поверхности пуансона невелика, требуемая сила пробивки обычно остается низкой. Это позволяет машине работать с максимальным количеством ходов в минуту без риска усталости гидравлической системы.
Станции C и D обеспечивают универсальность, необходимую для вырезов более крупной геометрической формы и стандартных операций формовки. Имея максимальную диагональ два дюйма и три с половиной дюйма соответственно, эти станции заполняют пробел между стандартной пробивкой отверстий и сложной профилировкой деталей. Операторы часто используют средние станции для электрических выбивок и экструдированных резьбовых отверстий. При использовании станций D вы должны внимательно следить за толщиной материала. Увеличенный периметр пуансона, естественно, требует значительно большей мощности машины.
Станции E и F предназначены для массивных вырезов и позволяют использовать инструменты с диагональю четыре с половиной дюйма, шесть дюймов или иногда больше. Они необходимы для изготовления панелей HVAC и перфорации многофункциональными инструментами. Однако эксплуатационные инструменты такого масштаба сопряжены со значительными тоннажными рисками. Представьте себе, что вы пытаетесь изготовить полный шестидюймовый бланк из толстостенной стали, не проверив пределы — результат может быть катастрофическим. Руководители производства должны точно рассчитать необходимую силу штамповки перед началом цикла. Превышение грузоподъемности может привести к серьезному прогибу конструкции или полному повреждению башни.
Когда скорость и универсальность являются основными целями, в игру вступают специальные серии инструментов. Стандартные установки представляют собой краеугольный камень в повседневной работе револьверных прессов, предлагая тонкий баланс точности и простоты обслуживания.
Например, Перфоратор серии Murata 114 разработан с упором на быстрое развертывание в условиях больших объемов производства. Конструкция обычно включает в себя очень жесткий корпус инструмента в сочетании с интуитивно понятным кнопочным или легкоповоротным механизмом регулировки. Это позволяет операторам быстро регулировать длину пуансона прямо на станке после заточки, гарантируя, что инструмент проникнет в матрицу на ту глубину, которая необходима для чистого выброса пули. Изготовленный из высококачественной быстрорежущей стали, он подвергается специальной термообработке, чтобы противостоять износу кромок и образованию микросколов во время повторяющихся циклов. Эта серия отлично подходит для условий, где универсальность имеет первостепенное значение, что делает ее оптимальным выбором для обработки мягкой стали, алюминия и более тонких листов нержавеющей стали.
Хотя для легких материалов достаточно стандартных настроек, сложные приложения требуют специализированного проектирования. Когда требования к производству выходят за рамки стандартной обработки листового металла и переходят в сферу тяжелого производства, выбор более надежной серии инструментов становится критическим оперативным решением.
В отличие от стандартных конструкций, Инструменты серии Murata Vulcan специально разработаны для того, чтобы выдерживать экстремальные нагрузки, возникающие во время крупнотоннажных операций штамповки. Эта серия отличается очень прочной конструкцией с использованием инструментальной стали премиум-класса M2, предназначенной для минимизации отклонения инструмента при больших нагрузках. Одним из основных преимуществ этой конструкции является ее улучшенная способность к зачистке. При пробивании толстых или высокопрочных материалов металл имеет тенденцию плотно сжимать пуансон во время обратного хода. В серии Vulcan используются прочные уретановые съемные пружины и оптимизированная конструкция съемных пластин, что обеспечивает чистое и надежное извлечение каждый раз. Кроме того, точные системы ключа гарантируют, что фигурные пуансоны остаются идеально выровненными по отношению к матрице на протяжении всего производственного цикла, что значительно снижает риск сколов кромок.
Даже самый качественный перфоратор становится совершенно неэффективным, если он не закреплен должным образом внутри башни. Держатель действует как важный интерфейс между плунжером станка и самим режущим инструментом. Понимание функций этих компонентов жизненно важно для поддержания работоспособности машины.
Основная функция держателя пуансона — поддержание абсолютной концентричности между пуансоном и матрицей. В револьверно-пробивном прессе с ЧПУ допуски измеряются всего лишь тысячными долями дюйма. Если держатель изношен, деформирован или изготовлен с нестандартными допусками, пуансон не попадет точно в центр матрицы. Это несоосность приводит к неравномерному зазору матрицы. С одной стороны зазор будет слишком мал, что приведет к сильному трению, истиранию и быстрому износу инструмента. На противоположной стороне зазор будет слишком свободным, что приведет к появлению больших заусенцев и плохому качеству кромки изготовленной детали.
Инвестиции в высокое качество Держатели пуансонов Murata Wiedemann гарантируют строгое соблюдение технических характеристик оригинального оборудования по центровке. Держатели премиум-класса имеют прецизионную шлифовку и оснащены закаленными направляющими, позволяющими противостоять повторяющимся ударным нагрузкам в процессе штамповки. Варианты быстросменных держателей настоятельно рекомендуются для предприятий с интенсивным производственным графиком, поскольку они сокращают время наладки за счет возможности быстрой замены пуансона без снятия всей сборки.
Покупка инструментов никогда не должна быть игрой в догадки. Чтобы добиться оптимальной производительности, уменьшить заусенцы и защитить пробивной пресс с ЧПУ от перегрузки, покупатели должны следовать систематическому подходу к выбору инструмента. Ниже представлено практическое руководство по принятию решений в области инструментов на основе данных.
Первой переменной при выборе инструмента является обрабатываемый материал. Различные металлы обладают различной прочностью на сдвиг и поведенческими характеристиками при воздействии интенсивных усилий штамповки.
Алюминий: Будучи более мягким материалом, алюминий требует более острых режущих кромок, но очень склонен к истиранию — состоянию, при котором материал фактически приваривается к боковой поверхности пуансона. Абсолютно необходима оснастка со специальным покрытием или полированными боковыми сторонами.
Мягкая сталь: отраслевой стандарт. Стандартного инструмента из быстрорежущей стали обычно достаточно для большинства применений холоднокатаной мягкой стали.
Нержавеющая сталь: известна своей высокой прочностью на сдвиг и тенденцией к упрочнению. Для штамповки нержавеющей стали требуется инструментальная сталь премиум-класса, например, порошковая металлургическая сталь, которая обеспечивает превосходную прочность и термостойкость.
Зазор матрицы, возможно, является наиболее важным фактором в механике штамповки. Он определяется как общее пространство между пуансоном и матрицей. Неправильный зазор является причиной подавляющего большинства поломок инструмента и проблем с качеством деталей. Если зазор слишком мал, вторичные трещины сдвига не соприкоснутся. Это заставляет машину проталкивать заготовку через матрицу, вызывая сильный нагрев и преждевременный износ. И наоборот, если зазор слишком свободный, материал согнется до того, как начнет срезаться, что приведет к образованию чрезмерных заусенцев.
Как правило, зазор матрицы рассчитывается как определенный процент от толщины материала.
Тип материала |
Рекомендуемый общий зазор матрицы в зависимости от толщины материала |
|---|---|
Алюминий |
от 10% до 15% |
Мягкая сталь |
от 15% до 20% |
Нержавеющая сталь |
от 20% до 25% |
Например, если вы пробиваете мягкую сталь толщиной 0,125 дюйма, рекомендуемый зазор будет составлять двадцать процентов от 0,125, что соответствует общему зазору штампа 0,025 дюйма.
Каждый револьверный пробивной пресс с ЧПУ имеет максимальную грузоподъемность, а отдельные револьверные станции также имеют определенные ограничения по усилию. Прежде чем выбирать крупный инструмент или обрабатывать толстые материалы, необходимо рассчитать необходимую силу пробивки, чтобы она не превышала возможности станка. Если расчетный тоннаж превышает предел станции, оператор должен либо выбрать инструмент меньшего размера и обрезать профиль, либо использовать инструмент со сдвигом, чтобы резко уменьшить требуемую силу.
Геометрия кончика пуансона существенно влияет как на машину, так и на акустическую среду цеха. Стандартные плоские пуансоны контактируют с материалом одновременно. Они отлично подходят для тонких материалов, но требуют максимального тоннажа. Напротив, инструменты, разработанные с углом сдвига (например, срез по крыше, с одной впадиной или шепотом), имеют режущие кромки, расположенные под углом. Это позволяет ударнику постепенно входить в материал, подобно ножницам.
Добавление сдвига к штампу может снизить требуемый тоннаж штамповки до пятидесяти процентов. Кроме того, сдвиг значительно снижает удары, передаваемые на гидравлические системы станка, и значительно снижает уровень шума, возникающего во время цикла штамповки.
Прецизионная оснастка требует значительных капиталовложений. Относиться к пуансонам и штампам как к одноразовым расходным материалам — дорогостоящая ошибка. Внедряя строгие протоколы технического обслуживания, производственные цеха могут значительно продлить срок службы инструментов и улучшить согласованность деталей.
Золотое правило работы с штамповочным прессом в цеху — часто затачивать и слегка шлифовать. Многие операторы ждут, пока инструмент полностью затупится или появятся видимые сколы, прежде чем его затачивать. Эта практика требует шлифования значительного количества инструментальной стали для восстановления кромки, что существенно сокращает общий срок службы инструмента.
Вместо этого инструменты следует затачивать, как только на режущей кромке появится радиус от 0,004 до 0,006 дюйма. При ранней заточке операторам нужно удалить лишь минимальное количество материала, чтобы восстановить бритвенно-острую кромку. Регулярное техническое обслуживание предотвращает перерастание микротрещин в инструментальной стали в катастрофические разрушения. Всегда следите за тем, чтобы шлифовальный круг был правильно заправлен и использовалось достаточное количество охлаждающей жидкости, чтобы предотвратить термическое повреждение.
Трение – главный враг долговечности инструмента. Внедрение автоматизированной системы смазки листов на вашем пуансоне — один из наиболее эффективных способов снижения износа инструмента. Легкое покрытие исчезающего масла или синтетической штамповочной смазки уменьшает трение между боковой поверхностью пуансона и материалом, предотвращая истирание.
Инструменты, находящиеся вне станка, должны храниться правильно. Инструменты никогда не следует оставлять на верстаках или бросать в металлические ящики, где их точные края могут столкнуться. Очистите боковые поверхности пуансона от остатков штамповочной жидкости, нанесите тонкий слой антикоррозийного масла и поместите их в специальные неметаллические уретановые опоры, чтобы защитить сталь от влажности окружающей среды и физических повреждений.
Выбор подходящих размеров станции имеет решающее значение для предотвращения перегрузки машины и обеспечения чистого реза. Подбор правильной серии для конкретного производственного задания гарантирует необходимую жесткость конструкции и скорость. В конечном счете, прецизионные инструменты защищают внутренние компоненты вашей машины, одновременно значительно улучшая общее качество продукции.
Выбор правильного поставщика так же важен, как и выбор правильного инструмента. При поиске компонентов для вашего револьверного пресса с ЧПУ ищите производителей, которые придерживаются строгих спецификаций оригинального оборудования и используют инструментальные стали премиум-класса. Надежный поставщик предоставляет инженерно-техническую поддержку, которая поможет вам рассчитать зазоры штампов, выбрать подходящий сдвиг и устранить сложные проблемы с штамповкой.
Найдите время, чтобы проверить свой текущий запас инструментов сегодня. Если вы испытываете частый износ инструмента, проблемы с центровкой или вам необходимо перейти на более тяжелые установки, изучите комплексные, прецизионные решения, доступные на AFabTool. Сотрудничая с известными производителями и сопоставляя конкретные требования к вашему оборудованию с правильными линейками продуктов на https://www.afabtool.com, вы обеспечиваете долговечность, необходимую для поддержания работы вашего оборудования с максимальной эффективностью изо дня в день.
Инструменты стандартной серии спроектированы как универсальная система, идеально подходящая для высокоскоростной штамповки и высечки в широком диапазоне распространенных толщин материалов. Основное внимание уделяется быстрой настройке и быстрой смене инструментов. Напротив, серия Vulcan разработана специально для тяжелых условий эксплуатации. Он отличается повышенной структурной жесткостью, мощными съемными пружинами и надежной системой шпонок, что делает его превосходным выбором для штамповки толстых материалов, высокопрочных сталей и выполнения сложных операций формовки без прогиба.
Размеры станций в револьверных прессах с ЧПУ классифицируются буквами и определяются максимальным диагональным размером штампуемой формы. Чтобы подобрать правильный размер, измерьте наибольшее расстояние по профилю необходимого отверстия. Например, стандартная станция A обычно вмещает пуансоны с максимальной диагональю полдюйма, а станция B — до одного с четвертью дюйма. Всегда выбирайте размер станции, который значительно превышает диагональ вашего перфоратора.
Да, держатели пуансонов вторичного рынка можно использовать безопасно и эффективно, при условии, что они изготовлены в точном соответствии со спецификациями оригинального оборудования. Решающими факторами являются качество стали и точность процесса шлифования. Высококачественные держатели для вторичного рынка будут поддерживать необходимую строгую концентричность между пуансоном и матрицей. Однако использование плохо изготовленных и недорогих держателей может привести к серьезному смещению, быстрому износу инструмента и потенциальному повреждению револьверной головки вашего станка.
Частота заточки инструмента во многом зависит от пробиваемого материала и количества ударов. Однако визуальный индикатор универсален: инструменты следует затачивать, как только на режущей кромке появится небольшое закругление. Соблюдение регулярного графика позволяет удалить микротрещины до того, как они вызовут серьезные сколы, что в конечном итоге продлевает общий срок службы инструмента.
Использование слишком малого зазора матрицы приводит к чрезмерному трению, что приводит к быстрому износу инструмента, сильному истиранию и увеличению требуемого усилия штамповки. И наоборот, если зазор слишком свободный, материал будет сгибаться, а не аккуратно резаться. Это приводит к появлению крупных неприемлемых заусенцев, плохому качеству деталей и повышенному риску поломок станка.
Вытягивание заготовок происходит, когда штампованный лом вытягивается обратно из матрицы на поверхность листа во время обратного хода пуансона. Это опасное состояние обычно вызвано неправильным зазором матрицы, затупленными кромками инструмента, недостатком смазки или отсутствием надлежащих средств удержания пробки, встроенных в саму матрицу.
Чтобы рассчитать тоннаж перфорации, необходимо умножить общий периметр отверстия на толщину материала, а затем умножить полученный результат на удельную прочность материала на сдвиг. Наконец, разделите это число на константу, чтобы преобразовать силу в тонны. Перед началом работы всегда сверяйте это рассчитанное число с конкретными пределами максимальной силы отдельных револьверных станций вашей машины.


