


Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-09-22 Pochodzenie: Strona


Efektywna produkcja blachy zależy nie tylko od prędkości prasy wykrawającej. Wybór narzędzia, osiowanie, luz, konserwacja, czas konfiguracji i możliwości formowania wpływają na jakość części i koszt w przeliczeniu na element.
Grube oprzyrządowanie rewolwerowe zapewnia elastyczną platformę wykrawania dla nowoczesnych pras rewolwerowych CNC. Po prawidłowym dopasowaniu do grubości materiału, geometrii, wielkości produkcji i wymagań maszyny, może poprawić produktywność, jednocześnie obsługując spójne otwory, kontury, formy i złożone komponenty z blachy.
W tym przewodniku wyjaśniono, w jaki sposób grube oprzyrządowanie rewolwerowe wspomaga wydajną obróbkę blachy , jak różne konfiguracje oprzyrządowania wpływają na produkcję i co producenci powinni wziąć pod uwagę przy wyborze i konserwacji oprzyrządowania do produkcji blachy.
Grube oprzyrządowanie rewolwerowe to system wykrawania i tłoczenia przeznaczony do pras rewolwerowych CNC. Oprzyrządowanie jest instalowane na różnych stanowiskach rewolwerowych, dzięki czemu maszyna może automatycznie wybrać wymagany stempel podczas zaprogramowanego cyklu produkcyjnego.
Typowy zespół obejmuje elementy stempla, prowadnicy, zgarniacza, sprężyny lub głowicy stempla oraz pasującą matrycę. Podczas pracy stempel przemieszcza się przez blachę do otworu matrycy, usuwając materiał lub tworząc uformowany element zgodnie z wybraną geometrią narzędzia.
System może obsługiwać okrągłe otwory, kwadraty, prostokąty, szczeliny, niestandardowe kształty, skupiska, pogłębienia, wytłoczenia, żebra, żaluzje, mostki i inne operacje wykrawania lub formowania. Dzięki temu jedna prasa rewolwerowa jest w stanie wyprodukować wiele elementów bez przenoszenia arkusza pomiędzy kilkoma maszynami.
AFAB TOOL zapewnia dedykowane narzędzie Asortyment narzędzi do grubej wieżyczki obejmuje serię standardową, narzędzie wielofunkcyjne, narzędzie do formowania, zastosowania specjalne i powiązane akcesoria.
Termin ten odnosi się raczej do architektury oprzyrządowania stosowanej w grubej prasie rewolwerowej, a nie po prostu oznacza, że sam arkusz musi zawsze być gruby.
W porównaniu z systemami cienkich głowic rewolwerowych, w przypadku grubych głowic rewolwerowych stosuje się bardziej solidny zespół narzędzi i konstrukcję prowadzącą. Umożliwia to stosowanie dużych sił wykrawania, dokładnego osiowania oraz szerokiego zakresu operacji standardowych i specjalnych.
Stosuje się różne rozmiary stacji w zależności od maksymalnych wymiarów stempla i wymaganego zastosowania. Małe stacje skutecznie obsługują kompaktowe otwory i kształty, podczas gdy większe stacje obsługują większe geometrie i narzędzia formujące.
Ten modułowy system stanowisk umożliwia producentom budowanie konfiguracji głowicy rewolwerowej na podstawie rzeczywistego zestawu części.
Efektywna obróbka blachy wymaga czegoś więcej niż tylko zwiększania liczby skoków na minutę. Cały proces musi minimalizować czas konfiguracji, ilość odpadów, wymianę narzędzi, operacje dodatkowe i nieplanowane przestoje.
Systemy grubych głowic rewolwerowych mogą wspierać te cele, ponieważ podczas produkcji w prasie wykrawającej dostępnych jest wiele narzędzi. Programowanie CNC automatycznie wybiera właściwą stację w miarę przesuwania się arkusza przez maszynę.
Jedną z największych zalet produktywności jest możliwość wykonania kilku operacji wykrawania w ramach jednego ustawienia.
Część może wymagać okrągłych otworów, szczelin, otworów prostokątnych, wzorów wentylacji, wybić, zagłębień, wytłoczeń lub innych elementów. Po załadowaniu odpowiedniego oprzyrządowania do głowicy rewolwerowej wiele z tych operacji można wykonać, zanim arkusz opuści prasę wykrawającą.
Ograniczenie transferów między maszynami może zmniejszyć obsługę i poprawić spójność wymiarową pomiędzy elementami.
Narzędzia do formowania mogą dodatkowo rozszerzyć tę możliwość, wytwarzając trójwymiarowe elementy arkusza, które w przeciwnym razie wymagałyby oddzielnej operacji prasy.
Wydajność produkcji może zostać utracona, jeśli operatorzy spędzają zbyt dużo czasu na ustawianiu długości stempla, wymianie komponentów lub dostosowywaniu oprzyrządowania po szlifowaniu.
Systemy narzędzi z szybką regulacją zostały zaprojektowane w celu uproszczenia tych zadań.
Na przykład AFAB Gruba głowica rewolwerowa typu FAB wykorzystuje konstrukcję z możliwością szybkiej regulacji, mającą na celu uproszczenie regulacji stempla i zdzieracza. Skrócenie etapów konfiguracji może być szczególnie cenne w fabrykach przetwarzających wiele krótkich partii.
Korzyści stają się większe, gdy zakład często zmienia materiały i programy części w ciągu dnia.
Prasa wykrawająca może wytwarzać powtarzalne części tylko wtedy, gdy oprzyrządowanie pozostaje dokładnie wyrównane i stabilne wymiarowo.
Nadmierny ruch stempla, zużyte prowadnice, uszkodzone matryce lub nieprawidłowy luz mogą powodować zadziory, niespójne otwory, deformację krawędzi i przedwczesną awarię narzędzia.
Wysokiej jakości oprzyrządowanie pomaga utrzymać związek pomiędzy stemplem a matrycą podczas skoku. Zapewnia to bardziej przewidywalne wyniki w długich seriach produkcyjnych.
W przypadku produkcji na dużą skalę spójność może być równie ważna jak maksymalna prędkość maszyny, ponieważ wadliwe części bezpośrednio zwiększają koszty materiałów i robocizny.
Wskazówka: mierz wydajność akceptowalnymi częściami na godzinę, a nie skokami maszyny na godzinę. Wyższa prędkość wykrawania zapewnia niewielką wartość w przypadku pojawienia się zadziorów, uszkodzenia narzędzia lub zwiększenia ilości złomu.
Prawidłowe oprzyrządowanie do produkcji blachy powinno pasować do materiału, grubości, geometrii elementu, maszyny i wielkości produkcji.
Użycie niewłaściwej konfiguracji narzędzia może spowodować słabą jakość krawędzi, nawet jeśli sama wykrawarka działa prawidłowo.
Luz matrycy to przestrzeń pomiędzy krawędzią tnącą stempla a krawędzią tnącą matrycy.
Prawidłowy luz pozwala na kontrolowane pękanie blachy podczas wykrawania. Idealna wartość zależy od rodzaju i grubości materiału.
Jeśli luz jest zbyt mały, może wzrosnąć siła wykrawania i zużycie narzędzia. Zbyt duży luz może powodować większe zadziory, zniekształcone otwory lub gorszą jakość krawędzi.
Stal miękka, stal nierdzewna, aluminium i inne materiały mogą wymagać różnych strategii luzu, ponieważ ich wytrzymałość i ciągliwość są różne.
W przypadku powtarzalnej produkcji zarejestrowanie udanych kombinacji stempla i luzu może pomóc operatorom w późniejszym odtworzeniu stabilnych wyników.
Otwory okrągłe i standardowe prostokątne są stosunkowo proste, ale inne kształty wymagają bardziej ostrożnego doboru narzędzi.
Długie, wąskie szczeliny, blisko rozmieszczone perforacje, ostre narożniki i nieregularne profile mogą powodować większe naprężenia wokół krawędzi stempla.
W takich przypadkach ważna staje się konstrukcja stempla, promienie naroży, prowadzenie narzędzia i kolejność obróbki.
Narzędzia specjalnego przeznaczenia mogą czasami uzyskać wymaganą geometrię bardziej wydajnie niż wielokrotne wycinanie standardowym stemplem.
Może to poprawić zarówno wygląd krawędzi, jak i czas cyklu.
Ważne jest również użycie właściwej stacji rewolwerowej.
Mniejsze narzędzia są skuteczne w przypadku małych otworów, podczas gdy większe stacje umożliwiają producentom wykrawanie większych kształtów lub stosowanie specjalistycznych zespołów formujących.
Próba narzucenia wymagającej aplikacji zastosowania niewymiarowej konfiguracji narzędzi może zmniejszyć trwałość narzędzia i niezawodność produkcji.
Stanowisko należy wybrać w zależności od wymiarów elementu, wymaganego tonażu, grubości materiału i ograniczeń maszyny.
System Thick Turret firmy AFAB obejmuje wiele formatów stanowisk i rodzin produktów dostosowanych do różnych wymagań przetwarzania.
Produktywna prasa rewolwerowa zwykle wykorzystuje kombinację narzędzi standardowych i narzędzi specjalistycznych.
Standardowe stemple skutecznie pokrywają typową geometrię, podczas gdy narzędzia do formowania, narzędzia wielofunkcyjne i narzędzia do specjalnych zastosowań mogą ograniczyć procesy wtórne lub zwiększyć wydajność głowicy rewolwerowej.

Standardowe oprzyrządowanie obsługuje większość codziennych operacji wykrawania.
Seria standardowa grubej wieżyczki AFAB TOOL obejmuje:
Typ podstawowy
Typ FAB
Typ FAB 2
Typ FAB 90
Typ FAB Ultra
Typ podstawowy zapewnia konwencjonalny format oprzyrządowania dla rutynowych wymagań związanych z wykrawaniem, podczas gdy inne systemy wprowadzają różne funkcje regulacji, prowadzenia, konserwacji lub produkcji.
Na przykład Stacja FAB2 typu A z grubą głowicą rewolwerową wykorzystuje koncepcję regulacji za pomocą przycisku, zaprojektowaną w celu uproszczenia zmian wysokości stempla.
Prawidłowa seria powinna odzwierciedlać wielkość produkcji, przepływ pracy operatora, strategię konserwacji i oczekiwane wykorzystanie narzędzi, a nie po prostu wybierać najbardziej złożony projekt.
Pojemność głowicy może stać się ograniczeniem, gdy rodzina części wymaga wielu różnych kształtów stempla.
Narzędzie wielofunkcyjne umieszcza wiele stempli w jednej stacji rewolwerowej, zwiększając liczbę dostępnych narzędzi bez zużywania osobnej stacji dla każdej geometrii.
Może to być szczególnie przydatne, gdy produkcja obejmuje wiele małych otworów lub powtarzające się wzory.
AFAB Grube narzędzie wielofunkcyjne rewolwerowe zapewnia kolejną opcję zwiększania elastyczności oprzyrządowania w systemach wykrawania rewolwerowego.
Wybór narzędzia wielofunkcyjnego powinien nadal uwzględniać rozmiar narzędzia, kompatybilność maszyny, odstępy między elementami, materiał i strategię programu.
Nowoczesne prasy dziurkujące potrafią więcej niż tylko tworzenie otworów.
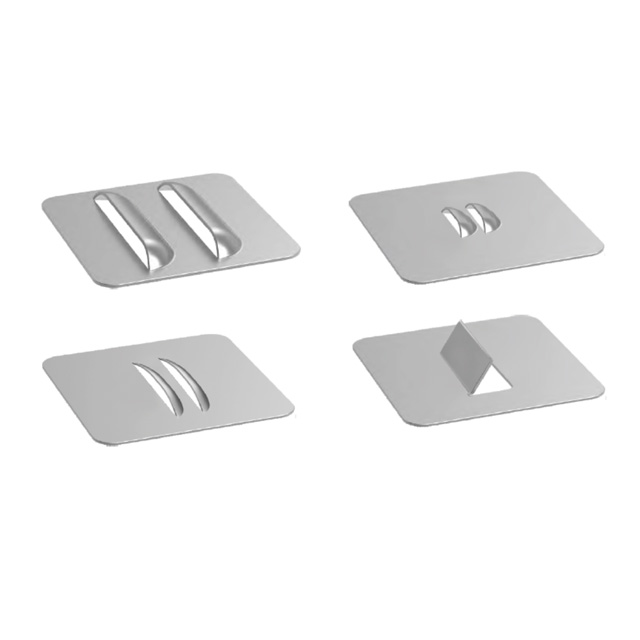
Narzędzia do formowania mogą wytwarzać elementy, takie jak wytłoczenia, żaluzje, zagłębienia, żebra, wytłoczenia, formy mostków i inne trójwymiarowe kształty bezpośrednio na arkuszu.
Uzupełnienie tych funkcji w prasie rewolwerowej może zmniejszyć potrzebę oddzielnego tłoczenia lub operacji ręcznych.
Jednakże formowanie zmienia sposób poruszania się arkusza i należy się z nim obchodzić. Podczas programowania należy wziąć pod uwagę wysokość formy, wysokość matrycy, prześwit arkusza, orientację części i możliwe kolizje z zaciskami lub elementami maszyny.
Dlatego też oprzyrządowanie specjalne działa najlepiej, gdy projekt narzędzia i planowanie procesu są rozpatrywane łącznie.
Nawet najwyższej jakości narzędzia stopniowo zużywają się podczas wykrawania.
Krawędzie tnące stają się zaokrąglone, luzy zmieniają się, a tarcie może wzrosnąć. Jeśli narzędzia będą nadal pracować poza odpowiednim punktem konserwacji, jakość części może się pogorszyć i mogą wzrosnąć obciążenia przebijające.
Planowany system konserwacji może zatem poprawić zarówno trwałość narzędzi, jak i obróbki blachy . spójność
Ostra krawędź tnąca zapewnia bardziej kontrolowane działanie ścinające.
Gdy krawędź staje się matowa, do penetracji materiału potrzebna jest większa siła. Może zwiększyć się liczba zadziorów, nagrzać się, a naprężenia w prasie wykrawającej i oprzyrządowaniu mogą wzrosnąć.
Czekanie, aż narzędzie wytworzy niedopuszczalne części, jest zwykle mniej efektywne niż jego ostrzenie w kontrolowanych odstępach czasu.
Małe, regularne operacje szlifowania mogą również usunąć mniej materiału z narzędzia niż rzadkie, ciężkie ponowne szlifowanie.
AFAB oferuje Automatyczna szlifierka matrycowa do wycinania i konserwacji w środowiskach produkcyjnych.
Samo szlifowanie nie rozwiązuje wszystkich problemów związanych z narzędziami.
Operatorzy powinni również sprawdzać prowadnice, ściągacze, sprężyny, korpusy stempli, matryce, elementy ustalające i inne elementy pod kątem zużycia lub uszkodzenia.
Nierównomierne zużycie narzędzia może wskazywać na problem z wyrównaniem, nieprawidłowy luz, słabe smarowanie lub nieodpowiednie warunki wykrawania.
Wczesne znalezienie przyczyny może zapobiec powtarzającym się uszkodzeniom części zamiennych.
Rejestry konserwacji mogą również pomóc fabrykom zidentyfikować narzędzia, które ulegają niezwykle dużemu zużyciu.
Cząsteczki metalu, zanieczyszczenie olejem i uszkodzenia związane z obsługą mogą mieć wpływ na wydajność narzędzia.
Narzędzia należy czyścić i przechowywać w sposób chroniący krawędzie tnące i precyzyjne powierzchnie.
Dedykowane szafy narzędziowe mogą pomóc operatorom w przechowywaniu kompletnych zestawów stempli i matryc w jednym miejscu, jednocześnie ograniczając ryzyko przypadkowych uszkodzeń podczas przechowywania.
Wyraźna identyfikacja poprawia również wydajność konfiguracji, ponieważ operatorzy spędzają mniej czasu na poszukiwaniu wymaganej stacji lub kształtu.
Uwaga: Konserwacja narzędzi powinna być zgodna ze specyfikacjami producenta narzędzi i maszyn. Nadmierne szlifowanie lub nieprawidłowy montaż mogą zmienić wymiary robocze i wpłynąć na wydajność stempla.
Właściwy system narzędziowy zależy od pracy wykonywanej codziennie przez fabrykę.
Warsztat realizujący wiele małych zamówień ma inne priorytety niż fabryka wykrawająca setki tysięcy podobnych części.

Warsztaty pracy często wymagają szybkich zmian i dużej elastyczności narzędzi.
Narzędzia do szybkiej regulacji, biblioteki standardowych geometrii, narzędzia wielofunkcyjne i łatwo wymienialne komponenty mogą skrócić czas konfiguracji między różnymi zamówieniami.
System narzędzi powinien również obsługiwać szeroką gamę materiałów i grubości blach, ponieważ praca może znacznie się różnić w zależności od klienta.
W tym środowisku elastyczność może być cenniejsza niż optymalizacja jednego stempla w przypadku produkcji na dużą skalę.
Produkcja masowa kładzie większy nacisk na trwałość narzędzia, powtarzalność, odstępy między ostrzeniami, szybką regulację i stabilność procesu.
Nawet niewielkie skrócenie przestojów może mieć znaczący wpływ, gdy ten sam element jest wycinany tysiące razy.
W pełni prowadzone lub wydajniejsze oprzyrządowanie może zapewnić dodatkową wartość tam, gdzie częstotliwość wykrawania, obciążenia boczne lub wymagania dotyczące precyzji są wysokie.
Fabryki powinny również systematycznie monitorować zużycie, zamiast całkowicie polegać na ocenie operatora.
Złożone części mogą wymagać standardowych stempli, narzędzi do formowania, specjalnych kształtów i systemów wielonarzędziowych w ramach tego samego programu.
W tym przypadku wybór narzędzia powinien rozpocząć się podczas planowania procesu, a nie po zakończeniu programu CNC.
Projektanci i inżynierowie zajmujący się produkcją mogą czasami modyfikować geometrię otworu lub rozmieszczenie elementów, aby ograniczyć wymianę narzędzi i uprościć wykrawanie.
Ta współpraca pomiędzy projektem części a strategią oprzyrządowania może obniżyć całkowity koszt produkcji bez wpływu na funkcjonalność produktu.
Grube wykrawanie rewolwerowe ma zastosowanie w wielu gałęziach przemysłu, ponieważ elementy blaszane pojawiają się w szerokiej gamie wytwarzanych produktów.
Typowe zastosowania obejmują:
Przemysł |
Typowe komponenty z blachy |
Wymagania dotyczące narzędzi |
|---|---|---|
Sprzęt elektryczny |
Obudowy, panele, szafy |
Otwory, szczeliny, wybicia, wentylacja |
Elektronika |
Podwozie i obudowy |
Precyzyjne otwory i drobne elementy |
Maszyneria |
Osłony, osłony, wsporniki |
Mieszana geometria i cięższe materiały |
Sprzęt komunikacyjny |
Szafki i regały |
Powtarzające się perforacje i formy |
Sprzęt medyczny |
Obudowy i panele |
Precyzja i jakość powierzchni |
Transport |
Wsporniki i panele konstrukcyjne |
Trwałe oprzyrządowanie i zróżnicowana geometria |
Sprzęt energetyczny |
Szafy, panele sterujące |
Wysoka powtarzalność i mnogość form |
Te aplikacje pokazują, dlaczego elastyczność narzędzi ma znaczenie.
Jedna fabryka może przetwarzać szafki elektryczne ze stali miękkiej rano, a panele ze stali nierdzewnej później w ciągu tej samej zmiany. Oprzyrządowanie musi uwzględniać zmiany właściwości materiału, wielkości elementu i wielkości produkcji, zachowując jednocześnie wiarygodne wyniki.
AFAB TOOL twierdzi, że jej rozwiązania w zakresie narzędzi do wykrawania i gięcia są stosowane w elektronice i urządzeniach elektrycznych, przy produkcji maszyn, w komunikacji oraz w zastosowaniach medycznych, transportowych i energetycznych.
Kupujący B2B powinni raczej podać szczegółowe informacje na temat produkcji, a nie żądać jedynie rozmiaru stempla.
Ważne specyfikacje obejmują:
Producent i model prasy dziurkującej
Typ wieży
Rozmiar stacji
Wymagany kształt stempla
Wymiary otworu
Rodzaj materiału
Grubość materiału
Wytrzymałość na rozciąganie, jeśli ma to zastosowanie
Wymagany luz matrycy
Wymagania dotyczące formowania
Ilość produkcyjna
Styl oprzyrządowania
Wymagania dotyczące powierzchni
W razie potrzeby specjalne powłoki
Ponowne oczekiwania
Istniejąca kompatybilność narzędzi
Informacje te pozwalają dostawcy narzędzi zalecić bardziej odpowiednią konfigurację.
W przypadku formularzy specjalistycznych mogą być również wymagane rysunki lub próbki części. Same wymiary mogą nie opisywać w pełni wysokości formowania, orientacji, promieni naroży, odkształcenia blachy lub wymagań dotyczących prześwitu.
AFAB TOOL Co., Ltd. dostarcza narzędzia do wykrawania i gięcia dla pras wykrawających i maszyn do obróbki blachy. Kupujący mogą sprawdzić jego kompletność kategorie produktów, Zakres oprzyrządowania grubej wieżyczki lub pobieranie narzędzi podczas opracowywania specyfikacji narzędzi.
Wskazówka: Najbardziej przydatne zapytanie dotyczące oprzyrządowania obejmuje model maszyny, materiał, grubość, rysunek cech, oczekiwaną ilość i bieżący problem produkcyjny.
Grube oprzyrządowanie rewolwerowe odgrywa kluczową rolę w wydajnej nowoczesnej obróbce blachy , ponieważ umożliwia wykrawarkom rewolwerowym CNC wykonywanie szerokiego zakresu operacji wykrawania i formowania w jednym systemie produkcyjnym.
Właściwe oprzyrządowanie może pomóc skrócić czas konfiguracji, zapewnić stałą jakość otworów, poprawić elastyczność formowania i ograniczyć liczbę operacji wtórnych. Jednakże wydajność zależy od prawidłowego luzu stempla i matrycy, wyboru odpowiedniego stanowiska, ustawienia narzędzia, ostrzenia, konserwacji i zgodności z rzeczywistym przetwarzanym materiałem.
Standardowe stemple pozostają podstawą większości systemów głowic rewolwerowych, podczas gdy narzędzia wielofunkcyjne, narzędzia do formowania i rozwiązania do zastosowań specjalnych mogą zwiększyć możliwości produkcyjne, gdy części stają się bardziej złożone.
AFAB TOOL Co., Ltd. specjalizuje się w narzędziach do wykrawania i gięcia dla pras wykrawających, pras krawędziowych i maszyn do obróbki blachy. Jego Oferta narzędzi Thick Turret Tooling obejmuje narzędzia standardowe, zastosowania specjalne, narzędzia wielofunkcyjne, narzędzia do formowania i akcesoria spełniające różne wymagania w zakresie produkcji blach.
W przypadku producentów oceniających oprzyrządowanie do produkcji blachy najlepszym podejściem jest rozważenie oprzyrządowania jako części całego procesu produkcyjnego, a nie jako izolowanego materiału eksploatacyjnego. Aby osiągnąć niezawodną produktywność, stan maszyny, materiał, konstrukcja części, programowanie, konserwacja i jakość narzędzi muszą ze sobą współdziałać.
Odp.: Grube oprzyrządowanie rewolwerowe to system narzędziowy do wycinania i tłoczenia stosowany w prasach rewolwerowych CNC do tworzenia otworów, konturów, form i innych elementów w blasze.
Odp.: Obsługuje wiele operacji wykrawania i formowania w ramach jednej maszyny CNC, pomagając skrócić czas obsługi, czas konfiguracji, procesy wtórne i niepotrzebne przerwy w produkcji.
Odp.: Luz stempla, ostrość narzędzia, wyrównanie, grubość materiału, wytrzymałość materiału, usuwanie izolacji, smarowanie i stan maszyny mogą mieć wpływ na jakość wykrawania.
Odp.: Standardowe oprzyrządowanie wycina przede wszystkim otwory i kształty, podczas gdy oprzyrządowanie formujące tworzy trójwymiarowe elementy arkusza, takie jak wytłoczenia, żebra, zagłębienia, mostki lub żaluzje.
Odp.: Narzędzie wielofunkcyjne z grubą głowicą umieszcza kilka stempli w jednej stacji rewolwerowej, zwiększając dostępną pojemność narzędzia i wspierając wydajną produkcję części zawierających wiele małych elementów.
Odp.: Nie ma uniwersalnego interwału. Częstotliwość ostrzenia zależy od materiału, grubości, geometrii stempla, liczby uderzeń, luzu i wymaganej jakości krawędzi. Narzędzia należy zasadniczo ostrzyć, zanim dojdzie do nadmiernego zużycia krawędzi.
Odp.: Podaj model prasy wykrawającej, stację, materiał, grubość, wymiary lub rysunki elementów, wielkość produkcji, wymagania dotyczące prześwitu oraz wszelkie wymagania dotyczące formowania lub zastosowań specjalnych.


