


Просмотров: 0 Автор: Редактор сайта Время публикации: 22 сентября 2026 г. Происхождение: Сайт


Эффективное производство листового металла зависит не только от скорости штамповочного пресса. Выбор инструмента, центровка, зазор, техническое обслуживание, время наладки и возможности формовки — все это влияет на качество детали и стоимость детали.
Компания Thick Turret Tooling представляет собой гибкую платформу для штамповки современных револьверных пробивных прессов с ЧПУ. При правильном сопоставлении с толщиной материала, геометрией, объемом производства и требованиями станка он может повысить производительность, обеспечивая при этом одинаковые отверстия, контуры, формы и сложные компоненты из листового металла.
В этом руководстве объясняется, как толстые револьверные инструменты способствуют эффективной обработке листового металла , как различные конфигурации инструментов влияют на производство и что производители должны учитывать при выборе и обслуживании инструментов для изготовления листового металла.
Thick Turret Tooling — это система штамповки и штамповки, разработанная для револьверных пробивных прессов с ЧПУ. Инструменты устанавливаются на разных револьверных станциях, поэтому станок может автоматически выбирать необходимый пуансон во время запрограммированного производственного цикла.
Типичная сборка включает в себя пуансон, направляющую, съемник, пружину или компоненты пуансона и соответствующую матрицу. Во время работы пуансон проходит через лист в отверстие матрицы, удаляя материал или создавая формованный элемент в соответствии с выбранной геометрией инструмента.
Система может поддерживать круглые отверстия, квадраты, прямоугольники, прорези, нестандартные формы, группы, зенковки, тиснение, ребра, жалюзи, перемычки и другие операции штамповки или формовки. Это позволяет одному револьверному прессу выполнять множество функций без перемещения листа между несколькими машинами.
AFAB Tool предоставляет специальный Ассортимент инструментов для толстой револьверной головки включает стандартные серии, многофункциональные инструменты, инструменты для формовки, инструменты для специального применения и сопутствующие аксессуары.
Этот термин относится к архитектуре инструментов, используемых в револьверно-пробивном прессе большой толщины, а не просто означает, что сам лист всегда должен быть толстым.
По сравнению с системами с тонкими револьверными головками, в инструментах с толстыми револьверными головками используется более прочный инструментальный узел и направляющая конструкция. Это обеспечивает высокую силу пробивки, точное выравнивание и широкий спектр стандартных и специальных операций.
Различные размеры станций используются в зависимости от максимальных размеров пуансона и требуемого применения. Небольшие станции эффективно обрабатывают компактные отверстия и формы, тогда как более крупные станции поддерживают более крупную геометрию и инструменты для формовки.
Эта модульная система станций позволяет производителям создавать конфигурацию револьверной головки на основе фактического набора деталей.
Для эффективной обработки листового металла требуется нечто большее, чем просто увеличение количества ходов в минуту. Весь процесс должен свести к минимуму время наладки, количество брака, замену инструментов, второстепенные операции и незапланированные простои.
Системы с толстыми револьверными головками могут способствовать достижению этих целей, поскольку во время производства внутри штамповочного пресса остается несколько инструментов. Программирование ЧПУ автоматически выбирает правильную станцию по мере продвижения листа через станок.
Одним из самых больших преимуществ производительности является возможность выполнять несколько операций штамповки за одну установку.
Для детали могут потребоваться круглые отверстия, прорези, прямоугольные отверстия, вентиляционные отверстия, выбивки, зенковки, тиснения или другие элементы. При наличии подходящего инструмента, загруженного в револьверную головку, многие из этих операций можно выполнить до того, как лист покинет пробивной пресс.
Сокращение перемещений между машинами может уменьшить трудоемкость и улучшить согласованность размеров между деталями.
Инструменты для формования могут еще больше расширить эту возможность, создавая трехмерные элементы листа, которые в противном случае могли бы потребовать отдельной операции прессования.
Эффективность производства может быть снижена, если операторы тратят слишком много времени на настройку длины пуансона, замену компонентов или настройку инструмента после шлифования.
Системы быстрой регулировки инструментов предназначены для упрощения этих задач.
Например, компания AFAB В модели Thick Turret FAB Type используется быстрорегулируемая конструкция, предназначенная для упрощения регулировки пуансона и съемника. Сокращение этапов настройки может быть особенно ценным на заводах, обрабатывающих большое количество коротких партий.
Выгода становится больше, когда завод часто меняет материалы и программы обработки деталей в течение дня.
Пробивной пресс может производить повторяемые детали только в том случае, если инструмент остается точно выровненным и стабильным по размерам.
Чрезмерное движение пуансона, изношенные направляющие, поврежденные матрицы или неправильный зазор могут привести к появлению заусенцев, неравномерных отверстий, деформации кромок и преждевременному выходу инструмента из строя.
Качественная оснастка помогает поддерживать связь между пуансоном и штампом во время удара. Это обеспечивает более предсказуемые результаты при длительных производственных циклах.
Для крупносерийного производства стабильность может быть так же важна, как и максимальная скорость машины, поскольку дефектные детали напрямую увеличивают затраты на материалы и рабочую силу.
Совет: измеряйте эффективность по допустимым количествам деталей в час, а не по числу ходов машины в час. Более высокая скорость штамповки не имеет большого значения, если возникают заусенцы, повреждения инструмента или количество отходов.
Правильные инструменты для изготовления листового металла должны соответствовать материалу, толщине, геометрии элемента, станку и объему производства.
Использование неправильной конфигурации инструмента может привести к ухудшению качества кромки, даже если сам пробивной пресс работает правильно.
Зазор штампа — это пространство между режущей кромкой пуансона и режущей кромкой штампа.
Правильный зазор позволяет листу контролируемым образом разрушаться во время штамповки. Идеальное значение зависит от типа и толщины материала.
Если зазор слишком мал, сила пробивки и износ инструмента могут увеличиться. Чрезмерно большой зазор может привести к появлению крупных заусенцев, искажению отверстий или ухудшению качества кромки.
Мягкая сталь, нержавеющая сталь, алюминий и другие материалы могут потребовать разных стратегий зазора, поскольку их прочность и пластичность различаются.
При повторном производстве запись успешных комбинаций пуансона, штампа и зазора может помочь операторам впоследствии воспроизвести стабильные результаты.
Круглые и стандартные прямоугольные отверстия относительно просты, но другие формы требуют более тщательного выбора инструмента.
Длинные узкие пазы, близко расположенные перфорации, острые углы и неровные профили могут создавать более высокие напряжения вокруг кромок пуансона.
В этих случаях важное значение приобретают конструкция пуансона, угловые радиусы, направление инструмента и последовательность обработки.
Специальные инструменты иногда могут обеспечить требуемую геометрию более эффективно, чем повторная высечка стандартным пуансоном.
Это может улучшить как внешний вид кромки, так и время цикла.
Использование правильной револьверной станции также важно.
Инструменты меньшего размера эффективны для небольших отверстий, а станции большего размера позволяют производителям пробивать более крупные формы или использовать специализированные формовочные узлы.
Попытка реализовать требовательное приложение в конфигурации инструмента меньшего размера может сократить срок службы инструмента и надежность производства.
Станцию следует выбирать в соответствии с размерами объекта, требуемым тоннажем, толщиной материала и ограничениями машины.
Система Thick Turret компании AFAB включает в себя несколько форматов станций и семейств продуктов для различных требований к обработке.
Производительный револьверный пресс обычно использует комбинацию стандартных и специализированных инструментов.
Стандартные пуансоны эффективно охватывают стандартную геометрию, а формовочные, многофункциональные и специальные инструменты могут сократить количество вторичных процессов или увеличить производительность револьверной головки.

Стандартные инструменты позволяют выполнять большинство повседневных операций штамповки.
Стандартная серия толстых револьверных головок AFAB Tool включает в себя:
Базовый тип
Тип ФАБ
Тип ФАБ 2
Тип ФАБ 90
ФАБ Ультра Тип
Базовый тип обеспечивает традиционный формат инструментов для выполнения повседневных задач по штамповке, в то время как другие системы предоставляют различные функции регулировки, управления, обслуживания или производства.
Например, Станция Thick Turret FAB2 Type A использует концепцию регулировки с помощью кнопок, предназначенную для упрощения изменения высоты пуансона.
Правильная серия должна отражать объем производства, рабочий процесс оператора, стратегию технического обслуживания и ожидаемое использование инструментов, а не просто выбирать самую сложную конструкцию.
Производительность револьверной головки может стать ограничением, если для семейства деталей требуется множество различных форм пуансонов.
Мультиинструмент размещает несколько пуансонов на одной револьверной станции, увеличивая количество доступных инструментов без использования отдельной станции для каждой геометрии.
Это может быть особенно полезно, когда производство включает в себя множество мелких отверстий или повторяющиеся узоры.
АФАБ Многофункциональный инструмент Thick Turret предоставляет еще один вариант повышения гибкости инструментов в системах перфорации с револьверной головкой.
При выборе мультиинструмента по-прежнему следует учитывать размер инструмента, совместимость станка, расстояние между элементами, материал и стратегию программы.
Современные штамповочные прессы могут делать больше, чем просто создавать отверстия.
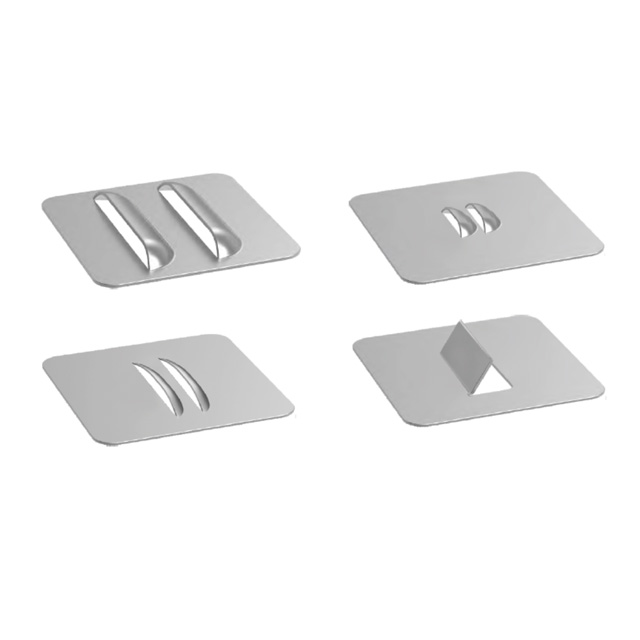
Формовочные инструменты могут создавать такие элементы, как тиснения, жалюзи, зенковки, ребра, выбивки, перемычки и другие трехмерные формы непосредственно на листе.
Использование этих функций в револьверном прессе может снизить потребность в отдельной штамповке или ручных операциях.
Однако формовка меняет способ перемещения листа, и с ней необходимо обращаться. Во время программирования необходимо учитывать высоту формы, высоту штампа, зазор между листами, ориентацию детали и возможное взаимодействие с зажимами или компонентами машины.
Поэтому специальные инструменты работают лучше всего, когда проектирование инструментов и планирование процесса рассматриваются вместе.
Даже инструменты премиум-класса постепенно изнашиваются во время штамповки.
Режущие кромки становятся закругленными, изменяются зазоры, может увеличиваться трение. Если инструменты продолжают работать за пределами соответствующей точки технического обслуживания, качество детали может ухудшиться, а нагрузки при штамповке могут возрасти.
Таким образом, система планового технического обслуживания может улучшить как срок службы инструмента, так и обработки листового металла . стабильность
Острая режущая кромка обеспечивает более контролируемое режущее действие.
По мере того, как кромка становится тупой, для проникновения в материал требуется больше силы. Заусенцы могут увеличиться, нагреться, а нагрузка на пуансонный пресс и оснастку может возрасти.
Ожидание, пока инструмент будет производить неприемлемые детали, обычно менее эффективно, чем его заточка с контролируемым интервалом износа.
Небольшие регулярные операции шлифования также позволяют удалить меньше инструментального материала, чем нечастая интенсивная перешлифовка.
AFAB предлагает Автоматическая шлифовальная машина для штамповки и штамповки для обслуживания штампов и штампов в производственных условиях.
Одно только шлифование не решает всех проблем с инструментом.
Операторы также должны проверять направляющие, съемники, пружины, корпуса пуансонов, матрицы, фиксаторы и другие компоненты на предмет износа или повреждений.
Неравномерный износ инструмента может указывать на проблемы с центровкой, неправильный зазор, плохую смазку или неподходящие условия штамповки.
Раннее обнаружение причины может предотвратить повторное повреждение замененных компонентов.
Записи о техническом обслуживании также могут помочь предприятиям выявить инструменты, которые испытывают необычно высокий износ.
Металлические частицы, загрязнение маслом и повреждения при обращении могут повлиять на производительность инструмента.
Инструменты следует чистить и хранить таким образом, чтобы защитить режущие кромки и прецизионные поверхности.
Специальные шкафы для инструментов могут помочь операторам хранить полные комплекты штампов и штампов вместе, одновременно снижая вероятность случайных повреждений во время хранения.
Четкая идентификация также повышает эффективность настройки, поскольку операторы тратят меньше времени на поиск необходимой станции или формы.
Примечание. Техническое обслуживание инструмента должно соответствовать спецификациям производителя инструмента и станка. Чрезмерная шлифовка или неправильная сборка могут изменить рабочие размеры и повлиять на производительность пуансона.
Правильная система инструментов зависит от работы, которую завод производит каждый день.
Мастерская, обрабатывающая множество небольших заказов, имеет другие приоритеты, чем фабрика, штампующая сотни тысяч аналогичных деталей.

Мастерским часто требуется быстрая переналадка и широкая гибкость инструментов.
Инструменты быстрой настройки, стандартные библиотеки геометрии, многофункциональные инструменты и легко заменяемые компоненты позволяют сократить время наладки между различными заказами.
Система инструментов также должна поддерживать широкий диапазон материалов и толщин листов, поскольку работа может существенно меняться от одного клиента к другому.
В таких условиях гибкость может быть более ценной, чем оптимизация одного пуансона для производства чрезвычайно больших объемов.
При крупносерийном производстве большее внимание уделяется стойкости инструмента, повторяемости, интервалам заточки, быстрой регулировке и стабильности процесса.
Даже небольшое сокращение времени простоя может оказать существенное влияние, если одна и та же функция активируется тысячи раз.
Инструменты с полностью управляемыми направляющими или более производительные инструменты могут оказаться дополнительным преимуществом там, где высоки требования к частоте штамповки, боковым нагрузкам или точности.
Заводы также должны систематически контролировать износ, а не полностью полагаться на мнение оператора.
Для изготовления сложных деталей могут потребоваться стандартные пуансоны, формовочные инструменты, специальные формы и многофункциональные системы в рамках одной программы.
Здесь выбор инструмента должен начинаться во время планирования процесса, а не после завершения программы ЧПУ.
Конструкторы и инженеры-технологи иногда могут изменить геометрию отверстий или расположение элементов, чтобы уменьшить необходимость замены инструмента и упростить штамповку.
Такое сотрудничество между проектированием деталей и стратегией оснастки может снизить общие производственные затраты, не влияя на функциональность продукта.
Револьверная штамповка толстой толщины используется во многих отраслях промышленности, поскольку компоненты из листового металла присутствуют в широком спектре производимой продукции.
Типичные области применения включают в себя:
Промышленность |
Типичные компоненты из листового металла |
Требования к инструментам |
|---|---|---|
Электрооборудование |
Корпуса, панели, шкафы |
Отверстия, прорези, выбивки, вентиляция |
Электроника |
Шасси и корпуса |
Прецизионные отверстия и мелкие детали |
Машины |
Защиты, крышки, кронштейны |
Смешанная геометрия и более тяжелые материалы. |
Оборудование связи |
Шкафы и стеллажи |
Повторяющиеся перфорации и формы |
Медицинское оборудование |
Корпуса и панели |
Точность и качество поверхности |
Транспорт |
Кронштейны и структурные панели |
Прочная оснастка и разнообразная геометрия |
Энергетическое оборудование |
Шкафы, панели управления |
Высокая повторяемость и множество форм |
Эти приложения демонстрируют, почему важна гибкость инструментов.
Один завод может обрабатывать электрические шкафы из мягкой стали утром, а панели оборудования из нержавеющей стали позже в ту же смену. Инструменты должны учитывать изменения в свойствах материала, размерах элементов и объеме производства, сохраняя при этом надежные результаты.
AFAB Tool заявляет, что ее решения для штамповки и гибки используются в электронике и электроприборах, машиностроении, связи и медицине, на транспорте и в энергетике.
Покупателям B2B следует предоставить подробную информацию о производстве, а не запрашивать только размер пуансона.
Важные характеристики включают в себя:
Производитель и модель пробивного пресса
Тип башни
Размер станции
Требуемая форма пуансона
Размеры отверстия
Тип материала
Толщина материала
Прочность на разрыв, где это необходимо
Требуемый зазор матрицы
Формирование требований
Количество продукции
Стиль инструмента
Требования к поверхности
Специальное покрытие при необходимости
Переосмысление ожиданий
Совместимость существующих инструментов
Эта информация позволяет поставщику инструментов рекомендовать более подходящую конфигурацию.
Для специализированных форм также могут потребоваться чертежи или образцы деталей. Сами по себе размеры не могут полностью описать высоту формования, ориентацию, угловые радиусы, деформацию листа или требования к зазору.
Компания AFAB Tool Co., Ltd. поставляет штамповочный и гибочный инструмент для штамповочных прессов и машин для обработки листового металла. Покупатели могут просмотреть его полностью категории продуктов, Диапазон инструментов для толстой револьверной головки или загрузка инструментов при разработке спецификаций инструментов.
Совет: Наиболее полезный запрос на инструмент включает в себя модель станка, материал, толщину, чертеж элемента, ожидаемое количество и текущую производственную проблему.
Револьверная оснастка с толщиной револьверной головки играет центральную роль в эффективной современной обработке листового металла, поскольку она позволяет револьверно-пробивным прессам с ЧПУ выполнять широкий спектр операций штамповки и формовки в рамках одной производственной системы.
Правильный инструмент может помочь сократить время наладки, обеспечить стабильное качество отверстий, повысить гибкость формовки и сократить количество вторичных операций. Однако производительность зависит от правильного зазора пуансона и штампа, выбора подходящей станции, выравнивания инструмента, заточки, технического обслуживания и совместимости с фактически обрабатываемым материалом.
Стандартные пуансоны остаются основой большинства револьверных систем, а решения для многофункциональных инструментов, формовочных инструментов и специальных приложений могут расширить производственные возможности, когда детали становятся более сложными.
AFAB Tool Co., Ltd. специализируется на штамповочных и гибочных инструментах для штамповочных прессов, гибочных тормозов и машин для обработки листового металла. Его Ассортимент инструментов Thick Turret Tooling включает в себя стандартные инструменты, специальные инструменты, многофункциональные инструменты, инструменты для формовки и аксессуары для различных требований к изготовлению листового металла.
Для производителей, оценивающих инструменты для изготовления листового металла , лучший подход — рассматривать инструменты как часть полного производственного процесса, а не как отдельный расходный материал. Состояние станка, материал, конструкция деталей, программирование, техническое обслуживание и качество инструментов должны работать вместе для достижения надежной производительности.
A: Thick Turret Tooling — это система штампов и штампов, используемая в револьверных штамповочных прессах с ЧПУ для создания отверстий, контуров, форм и других элементов в листовом металле.
О: Он поддерживает несколько операций штамповки и формовки на одном станке с ЧПУ, помогая сократить обработку, время наладки, вторичные процессы и ненужные перерывы в производстве.
Ответ: Зазор пуансона, острота инструмента, выравнивание, толщина материала, прочность материала, зачистка, смазка и состояние станка могут влиять на качество штамповки.
A: Стандартные инструменты в основном вырезают отверстия и формы, а инструменты для формовки создают трехмерные элементы листа, такие как тиснения, ребра, зенковки, перемычки или жалюзи.
A: Многофункциональный инструмент с толстой револьверной головкой позволяет выполнять несколько ударов в пределах одной револьверной станции, увеличивая доступную производительность инструмента и поддерживая эффективное производство деталей, содержащих множество мелких деталей.
Ответ: Универсального интервала не существует. Частота заточки зависит от материала, толщины, геометрии пуансона, количества ударов, зазора и требуемого качества кромки. Обычно инструменты следует затачивать до того, как произойдет чрезмерный износ кромок.
A: Укажите модель, станцию, материал, толщину, размеры или чертежи пуансонного пресса, количество продукции, требования к зазору, а также любые требования к формованию или специальному применению.


