


Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-09-22 Origen: Sitio


La producción eficiente de chapa metálica depende de algo más que la velocidad de la punzonadora. La selección de herramientas, la alineación, la holgura, el mantenimiento, el tiempo de preparación y la capacidad de conformado influyen en la calidad de la pieza y el costo por componente.
Thick Turret Tooling proporciona una plataforma de punzonado flexible para las punzonadoras de torreta CNC modernas. Cuando se adapta correctamente al espesor del material, la geometría, el volumen de producción y los requisitos de la máquina, puede mejorar la productividad y al mismo tiempo admitir agujeros, contornos, formas y componentes complejos de chapa metálica consistentes.
Esta guía explica cómo las herramientas de torreta gruesa respaldan el procesamiento eficiente de chapa metálica , cómo las diferentes configuraciones de herramientas afectan la producción y qué deben considerar los fabricantes al seleccionar y mantener las herramientas de fabricación de chapa metálica.
Thick Turret Tooling es un sistema de punzonado y troquelado diseñado para punzonadoras de torreta CNC. Las herramientas se instalan en diferentes estaciones de torreta para que la máquina pueda seleccionar automáticamente el punzón requerido durante un ciclo de producción programado.
Un conjunto típico incluye componentes de punzón, guía, extractor, resorte o cabezal de punzón y una matriz correspondiente. Durante la operación, el punzón se mueve a través de la hoja y dentro de la abertura del troquel, eliminando material o creando una característica formada de acuerdo con la geometría de la herramienta seleccionada.
El sistema puede admitir orificios redondos, cuadrados, rectángulos, ranuras, formas personalizadas, grupos, avellanados, estampados, nervaduras, rejillas, puentes y otras operaciones de punzonado o conformado. Esto hace que una prensa de torreta sea capaz de producir muchas funciones sin transferir la hoja entre varias máquinas.
AFAB TOOL proporciona un dedicado Gama de herramientas de torreta gruesa que cubre series estándar, herramientas múltiples, herramientas de conformado, aplicaciones especiales y accesorios relacionados.
El término se refiere a la arquitectura de herramientas utilizada en una punzonadora de torreta gruesa en lugar de simplemente significar que la hoja en sí siempre debe ser gruesa.
En comparación con los sistemas de torreta delgada, las herramientas de torreta gruesa utilizan un conjunto de herramientas y una estructura de guía más sustanciales. Esto admite altas fuerzas de punzonado, alineación precisa y una amplia gama de operaciones estándar y especiales.
Se utilizan diferentes tamaños de estación según las dimensiones máximas del punzón y la aplicación requerida. Las estaciones pequeñas manejan agujeros y formas compactos de manera eficiente, mientras que las estaciones más grandes admiten geometrías y herramientas de conformado más grandes.
Este sistema de estación modular permite a los fabricantes construir la configuración de la torreta en torno a su combinación de piezas real.
El procesamiento eficiente de chapa requiere más que aumentar las carreras por minuto. El proceso completo debe minimizar el tiempo de preparación, los desechos, los cambios de herramientas, las operaciones secundarias y el tiempo de inactividad no planificado.
Los sistemas de torreta gruesa pueden respaldar estos objetivos porque permanecen múltiples herramientas disponibles dentro de la punzonadora durante la producción. La programación CNC selecciona la estación correcta automáticamente a medida que la hoja se mueve a través de la máquina.
Una de las mayores ventajas de productividad es la capacidad de realizar varias operaciones de punzonado en una sola configuración.
Una pieza puede requerir orificios redondos, ranuras, aberturas rectangulares, patrones de ventilación, troquelados, avellanados, relieves u otras características. Con las herramientas adecuadas cargadas en la torreta, muchas de estas operaciones se pueden completar antes de que la hoja salga de la punzonadora.
Reducir las transferencias entre máquinas puede disminuir la manipulación y mejorar la consistencia dimensional entre características.
Las herramientas de conformado pueden ampliar aún más esta capacidad al producir características de lámina tridimensionales que de otro modo podrían requerir una operación de prensa separada.
La eficiencia de la producción se puede perder cuando los operadores dedican demasiado tiempo a configurar la longitud del punzón, reemplazar componentes o ajustar las herramientas después del rectificado.
Los sistemas de herramientas de ajuste rápido están diseñados para simplificar estas tareas.
Por ejemplo, la AFAB El tipo FAB de torreta gruesa utiliza un diseño de ajuste rápido destinado a simplificar el ajuste del punzón y el extractor. Reducir los pasos de preparación puede ser particularmente valioso en fábricas que procesan muchos lotes cortos.
El beneficio aumenta cuando una planta cambia materiales y programas de piezas con frecuencia a lo largo del día.
Una punzonadora solo puede producir piezas repetibles cuando las herramientas permanecen alineadas con precisión y dimensionalmente estables.
El movimiento excesivo del punzón, las guías desgastadas, los troqueles dañados o el espacio libre incorrecto pueden crear rebabas, orificios inconsistentes, deformación de los bordes y fallas prematuras de la herramienta.
Las herramientas de calidad ayudan a mantener la relación entre el punzón y la matriz durante el recorrido. Esto respalda resultados más predecibles en tiradas de producción largas.
Para la fabricación de grandes volúmenes, la consistencia puede ser tan importante como la velocidad máxima de la máquina porque las piezas defectuosas aumentan directamente los costos de material y mano de obra.
Consejo: Mida la eficiencia según las piezas aceptables por hora en lugar de los golpes de la máquina por hora. Una mayor velocidad de punzonado proporciona poco valor si aumentan las rebabas, los daños en la herramienta o los desechos.
Las herramientas correctas para la fabricación de chapa metálica deben coincidir con el material, el espesor, la geometría de las características, la máquina y la cantidad de producción.
El uso de una configuración incorrecta de la herramienta puede crear una mala calidad de los bordes incluso cuando la punzonadora esté funcionando correctamente.
La holgura del troquel es el espacio entre el borde cortante del punzón y el borde cortante del troquel.
La holgura correcta permite que la lámina se fracture de forma controlada durante el punzonado. El valor ideal depende del tipo y espesor del material.
Si el espacio libre es demasiado pequeño, la fuerza de punzonado y el desgaste de la herramienta pueden aumentar. Un espacio libre excesivamente grande puede crear rebabas más grandes, orificios distorsionados o una mala calidad de los bordes.
El acero dulce, el acero inoxidable, el aluminio y otros materiales pueden requerir diferentes estrategias de separación porque su resistencia y ductilidad difieren.
Para la producción repetida, registrar combinaciones exitosas de punzón, matriz y espacio libre puede ayudar a los operadores a reproducir resultados estables más adelante.
Los agujeros redondos y rectangulares estándar son relativamente sencillos, pero otras formas requieren una selección de herramientas más cuidadosa.
Las ranuras largas y estrechas, las perforaciones muy espaciadas, las esquinas agudas y los perfiles irregulares pueden crear tensiones mayores alrededor de los bordes del punzón.
En estos casos, el diseño del punzón, los radios de las esquinas, la guía de la herramienta y la secuencia de procesamiento se vuelven importantes.
Las herramientas para fines especiales a veces pueden producir la geometría requerida de manera más eficiente que el mordisqueo repetido con un punzón estándar.
Esto puede mejorar tanto la apariencia del borde como el tiempo del ciclo.
También es importante utilizar la estación de torreta correcta.
Las herramientas más pequeñas son eficientes para agujeros pequeños, mientras que las estaciones más grandes permiten a los fabricantes perforar formas más grandes o utilizar conjuntos de conformado especializados.
Intentar forzar una aplicación exigente a una configuración de herramientas de tamaño insuficiente puede reducir la vida útil de la herramienta y la confiabilidad de la producción.
La estación debe seleccionarse según las dimensiones de las características, el tonelaje requerido, el espesor del material y las limitaciones de la máquina.
El sistema Thick Turret de AFAB incluye múltiples formatos de estaciones y familias de productos para diferentes requisitos de procesamiento.
Una prensa de torreta productiva normalmente utiliza una combinación de herramientas estándar y herramientas especializadas.
Los punzones estándar cubren la geometría común de manera eficiente, mientras que las herramientas de conformado, multiherramienta y de aplicaciones especiales pueden reducir los procesos secundarios o aumentar la capacidad de la torreta.

Las herramientas estándar manejan la mayoría de las operaciones de punzonado diarias.
La serie estándar de torreta gruesa de AFAB TOOL incluye:
Tipo básico
Tipo FAB
Tipo FAB 2
Tipo FAB 90
Tipo FAB Ultra
El tipo básico proporciona un formato de herramientas convencional para requisitos de punzonado de rutina, mientras que otros sistemas introducen diferentes características de ajuste, guía, mantenimiento o producción.
Por ejemplo, el La estación FAB2 tipo A de torreta gruesa utiliza un concepto de ajuste mediante botón diseñado para simplificar los cambios de altura del punzón.
La serie correcta debe reflejar el volumen de producción, el flujo de trabajo del operador, la estrategia de mantenimiento y la utilización esperada de las herramientas en lugar de simplemente elegir el diseño más complejo.
La capacidad de la torreta puede convertirse en una limitación cuando una familia de piezas necesita muchas formas de punzón diferentes.
Una multiherramienta coloca múltiples punzones dentro de una estación de torreta, lo que aumenta la cantidad de herramientas disponibles sin consumir una estación individual para cada geometría.
Esto puede resultar especialmente útil cuando la producción implica numerosos agujeros pequeños o patrones repetidos.
AFAB La multiherramienta de torreta gruesa proporciona otra opción para aumentar la flexibilidad de las herramientas dentro de los sistemas de punzonado de torreta.
La selección de herramientas múltiples aún debe considerar el tamaño de la herramienta, la compatibilidad de la máquina, el espaciado entre funciones, el material y la estrategia del programa.
Las punzonadoras modernas pueden hacer más que crear agujeros.
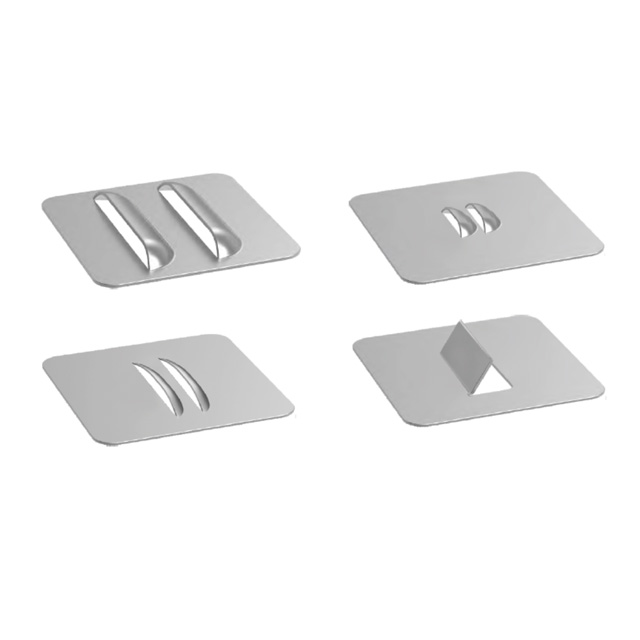
Las herramientas de conformado pueden producir características como relieves, rejillas, avellanados, nervaduras, troquelados, formas de puentes y otras formas tridimensionales directamente en la lámina.
Completar estas características en la prensa de torreta puede reducir la necesidad de realizar operaciones manuales o de estampado por separado.
Sin embargo, el conformado cambia la forma en que la hoja se mueve y debe manipularse. Durante la programación se deben considerar la altura del formulario, la altura del troquel, el espacio libre de la hoja, la orientación de la pieza y la posible interferencia con abrazaderas o componentes de la máquina.
Por lo tanto, las herramientas especiales funcionan mejor cuando se consideran en conjunto el diseño de herramientas y la planificación de procesos.
Incluso las herramientas de primera calidad se desgastan gradualmente durante el punzonado.
Los bordes cortantes se redondean, las holguras cambian y la fricción puede aumentar. Si las herramientas continúan funcionando más allá del punto de mantenimiento apropiado, la calidad de la pieza puede deteriorarse y las cargas de punzonado pueden aumentar.
Por lo tanto, un sistema de mantenimiento planificado puede mejorar tanto la vida útil de las herramientas como la consistencia del procesamiento de chapa .
Un filo afilado produce una acción de corte más controlada.
A medida que el borde se vuelve desafilado, se requiere más fuerza para penetrar el material. Las rebabas pueden aumentar, el calor puede acumularse y la tensión en la punzonadora y las herramientas puede aumentar.
Esperar hasta que una herramienta produzca piezas inaceptables suele ser menos eficiente que afilarla en un intervalo de desgaste controlado.
Las operaciones de rectificado pequeñas y regulares también pueden eliminar menos material de la herramienta que el reafilado pesado y poco frecuente.
AFAB ofrece una Auto Punch Die Grinder para el mantenimiento de punzones y matrices en entornos de producción.
El rectificado por sí solo no resuelve todos los problemas de las herramientas.
Los operadores también deben inspeccionar guías, extractores, resortes, cuerpos de punzones, troqueles, retenedores y otros componentes en busca de desgaste o daños.
El desgaste desigual de la herramienta puede indicar un problema de alineación, holgura incorrecta, mala lubricación o condiciones de punzonado inadecuadas.
Encontrar la causa a tiempo puede evitar daños repetidos a los componentes de repuesto.
Los registros de mantenimiento también pueden ayudar a las fábricas a identificar herramientas que experimentan un desgaste inusualmente alto.
Las partículas metálicas, la contaminación por aceite y los daños por manipulación pueden afectar el rendimiento de las herramientas.
Las herramientas deben limpiarse y almacenarse de manera que se protejan los bordes cortantes y las superficies de precisión.
Los gabinetes de herramientas dedicados pueden ayudar a los operadores a mantener juntos juegos completos de punzones y matrices y, al mismo tiempo, reducir los daños accidentales durante el almacenamiento.
La identificación clara también mejora la eficiencia de la configuración porque los operadores dedican menos tiempo a buscar la estación o forma requerida.
Nota: El mantenimiento de las herramientas debe seguir las especificaciones del fabricante de las herramientas y de la máquina. Un rectificado excesivo o un montaje incorrecto pueden cambiar las dimensiones de trabajo y afectar el rendimiento del punzón.
El sistema de herramientas adecuado depende del trabajo que produce una fábrica todos los días.
Un taller que procesa muchos pedidos de bajo volumen tiene prioridades diferentes a las de una fábrica que perfora cientos de miles de piezas similares.

Los talleres a menudo necesitan cambios rápidos y una amplia flexibilidad de herramientas.
Las herramientas de ajuste rápido, las bibliotecas de geometría estándar, las multiherramientas y los componentes fácilmente reemplazables pueden reducir el tiempo de configuración entre diferentes pedidos.
El sistema de herramientas también debe admitir una amplia gama de materiales y espesores de láminas porque el trabajo puede cambiar significativamente de un cliente a otro.
En este entorno, la flexibilidad puede ser más valiosa que optimizar un punzón para una producción de volumen extremadamente alto.
La fabricación en gran volumen pone mayor énfasis en la vida útil de la herramienta, la repetibilidad, los intervalos de afilado, el ajuste rápido y la estabilidad del proceso.
Incluso una pequeña reducción en el tiempo de inactividad puede tener un impacto significativo cuando la misma característica se perfora miles de veces.
Las herramientas totalmente guiadas o de mayor rendimiento pueden proporcionar valor adicional cuando la frecuencia de punzonado, las cargas laterales o los requisitos de precisión son altos.
Las fábricas también deberían controlar el desgaste sistemáticamente en lugar de depender exclusivamente del criterio del operador.
Las piezas complejas pueden requerir punzones estándar, herramientas de conformado, formas especiales y sistemas de múltiples herramientas dentro del mismo programa.
Aquí, la selección de herramientas debe comenzar durante la planificación del proceso y no después de que se complete el programa CNC.
En ocasiones, los diseñadores e ingenieros de fabricación pueden modificar la geometría de los orificios o la ubicación de las funciones para reducir los cambios de herramientas y simplificar el punzonado.
Esta cooperación entre el diseño de piezas y la estrategia de herramientas puede reducir el costo total de fabricación sin afectar la función del producto.
El punzonado de torreta gruesa se utiliza en muchas industrias porque los componentes de chapa metálica aparecen en una amplia gama de productos manufacturados.
Las aplicaciones típicas incluyen:
Industria |
Componentes típicos de chapa metálica |
Requisitos de herramientas |
|---|---|---|
Equipo eléctrico |
Cerramientos, paneles, armarios. |
Agujeros, ranuras, orificios ciegos, ventilación. |
Electrónica |
Chasis y carcasas |
Agujeros de precisión y pequeñas características. |
Maquinaria |
Protectores, cubiertas, soportes. |
Geometría mixta y materiales más pesados. |
Equipo de comunicación |
Armarios y bastidores |
Perforaciones y formas repetitivas. |
Equipo médico |
Carcasas y paneles |
Precisión y calidad superficial |
Transporte |
Ménsulas y paneles estructurales |
Herramientas duraderas y geometría variada |
Equipos de energía |
Armarios, paneles de control. |
Alta repetibilidad y múltiples formas |
Estas aplicaciones demuestran por qué es importante la flexibilidad de las herramientas.
Una fábrica puede procesar gabinetes eléctricos de acero dulce por la mañana y paneles de equipos de acero inoxidable más tarde en el mismo turno. Las herramientas deben adaptarse a los cambios en las propiedades del material, el tamaño de las características y el volumen de producción manteniendo al mismo tiempo resultados confiables.
AFAB TOOL afirma que sus soluciones de herramientas de punzonado y doblado se utilizan en electrónica y electrodomésticos, fabricación de maquinaria, comunicaciones y aplicaciones médicas, de transporte y de energía.
Los compradores B2B deben proporcionar información detallada sobre la producción en lugar de solicitar únicamente el tamaño del punzón.
Las especificaciones importantes incluyen:
Fabricante y modelo de punzonadora.
Tipo de torreta
Tamaño de la estación
Forma de punzón requerida
Dimensiones del agujero
tipo de material
Espesor del material
Resistencia a la tracción cuando sea relevante
Espacio libre requerido para el troquel
Requisitos de formación
Cantidad de producción
Estilo de herramientas
Requisitos de superficie
Recubrimientos especiales si es necesario
Reafilando expectativas
Compatibilidad de herramientas existentes
Esta información permite al proveedor de herramientas recomendar una configuración más adecuada.
Para formularios especializados, es posible que también se requieran dibujos o piezas de muestra. Es posible que las dimensiones por sí solas no describan completamente la altura del encofrado, la orientación, los radios de las esquinas, la deformación de la lámina o los requisitos de espacio libre.
AFAB TOOL Co., Ltd. suministra herramientas de punzonado y doblado para punzonadoras y maquinaria de chapa metálica. Los compradores pueden revisar su completo. categorías de productos, Gama de herramientas de torreta gruesa , o descargas de herramientas al desarrollar especificaciones de herramientas.
Consejo: La consulta sobre herramientas más útil incluye el modelo de la máquina, el material, el espesor, el dibujo de características, la cantidad esperada y el problema de producción actual.
Las herramientas de torreta gruesa desempeñan un papel central en el procesamiento moderno y eficiente de chapa metálica porque permiten que las punzonadoras de torreta CNC completen una amplia gama de operaciones de punzonado y conformado dentro de un sistema de producción.
Las herramientas adecuadas pueden ayudar a reducir el tiempo de preparación, respaldar una calidad constante de los orificios, mejorar la flexibilidad del conformado y reducir las operaciones secundarias. Sin embargo, el rendimiento depende del espacio libre correcto entre el punzón y la matriz, la selección adecuada de la estación, la alineación de las herramientas, el afilado, el mantenimiento y la compatibilidad con el material real que se está procesando.
Los punzones estándar siguen siendo la base de la mayoría de los sistemas de torreta, mientras que las soluciones de herramientas múltiples, herramientas de conformado y aplicaciones especiales pueden ampliar la capacidad de producción cuando las piezas se vuelven más complejas.
AFAB TOOL Co., Ltd. se especializa en herramientas de punzonado y doblado para punzonadoras, prensas plegadoras y maquinaria de chapa metálica. Es La cartera de herramientas de torreta gruesa incluye herramientas estándar, aplicaciones especiales, herramientas múltiples, herramientas de conformado y accesorios para diferentes requisitos de fabricación de chapa metálica.
Para los fabricantes que evalúan herramientas de fabricación de chapa , el mejor enfoque es considerar las herramientas como parte del proceso de producción completo en lugar de como un consumible aislado. El estado de la máquina, el material, el diseño de las piezas, la programación, el mantenimiento y la calidad de las herramientas deben trabajar juntos para lograr una productividad confiable.
R: Las herramientas de torreta gruesa son un sistema de herramientas de punzonado y matriz que se utiliza en prensas punzonadoras de torreta CNC para crear orificios, contornos, formas y otras características en chapa metálica.
R: Admite múltiples operaciones de punzonado y conformado dentro de una máquina CNC, lo que ayuda a reducir la manipulación, el tiempo de configuración, los procesos secundarios y las interrupciones innecesarias de la producción.
R: La holgura del punzón, el filo de la herramienta, la alineación, el espesor del material, la resistencia del material, el desforre, la lubricación y el estado de la máquina pueden afectar la calidad del punzonado.
R: Las herramientas estándar cortan principalmente agujeros y formas, mientras que las herramientas de conformado producen características tridimensionales de la hoja, como relieves, nervaduras, avellanados, puentes o rejillas.
R: Una multiherramienta de torreta gruesa coloca varios punzones dentro de una estación de torreta, lo que aumenta la capacidad de herramienta disponible y respalda la producción eficiente de piezas que contienen múltiples características pequeñas.
R: No existe un intervalo universal. La frecuencia de afilado depende del material, el espesor, la geometría del punzón, el número de golpes, la holgura y la calidad requerida del borde. Por lo general, las herramientas deben afilarse antes de que se desarrolle un desgaste excesivo de los bordes.
R: Proporcione el modelo de punzonadora, la estación, el material, el espesor, las dimensiones o dibujos de las características, la cantidad de producción, los requisitos de espacio libre y cualquier requisito de aplicación especial o de conformado.


